
NIPLATE® 600 SiC
Хімічний нікель із SiC
Niplate 600 SiC — це композитне покриття на основі хімічного нікелю із середнім вмістом фосфору (5–9 %) та кристалів карбіду кремнію (SiC) у концентрації 20–30 %.
Під час процесу нікелювання в шарі співосаджуються мікрометричні частинки карбіду кремнію. Таким чином, шар складається з матриці з нікель-фосфорного сплаву з рівномірно розподіленими зернами надтвердого карбіду кремнію.
Карбід кремнію належить до надтвердих матеріалів, оскільки його твердість перевищує 2000 HV і лише трохи поступається твердості алмаза. Завдяки цій властивості його широко використовують як зносостійкий матеріал.
Покриття Niplate 600 SiC завдяки наявності зерен карбіду кремнію має надзвичайно високу зносостійкість, вищу, ніж у твердого хрому. Тому його застосовують у відповідальних вузлах, що працюють в умовах ковзання та інтенсивного зношування. Його зазвичай використовують для захисту компонентів двигунів, у текстильній галузі та в автоспорті.
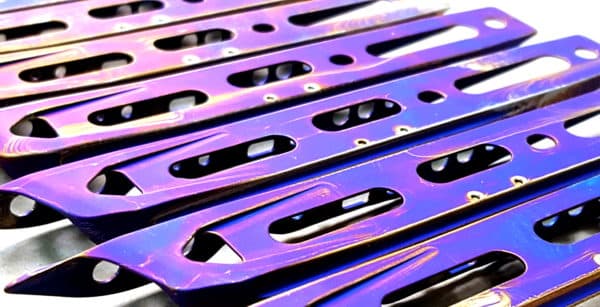
НАДЗВИЧАЙНО ВИСОКА ЗНОСОСТІЙКІСТЬ
Завдяки в’язкості матриці з хімічного нікелю та надзвичайній твердості керамічних частинок SiC покриття Niplate 600 SiC має стійкість до абразивного та адгезійного зношування вищу, ніж у твердого хрому.
ЕКСТРЕМАЛЬНА ТВЕРДІСТЬ, ДО 1100 HV
Керамічні частинки SiC із твердістю понад 2000 HV дозволяють підвищити твердість композитного шару до 1100 HV.
РІВНОМІРНА ТОВЩИНА
Рівномірна й стала товщина по всій поверхні, включно з отворами, ідеальна для виробів точної механіки з жорсткими допусками.
ЗАСТОСОВУЄТЬСЯ НА РІЗНИХ МЕТАЛАХ
Покриття можна наносити на всі сплави, що зазвичай використовуються в машинобудуванні: сплави заліза, міді, алюмінію.
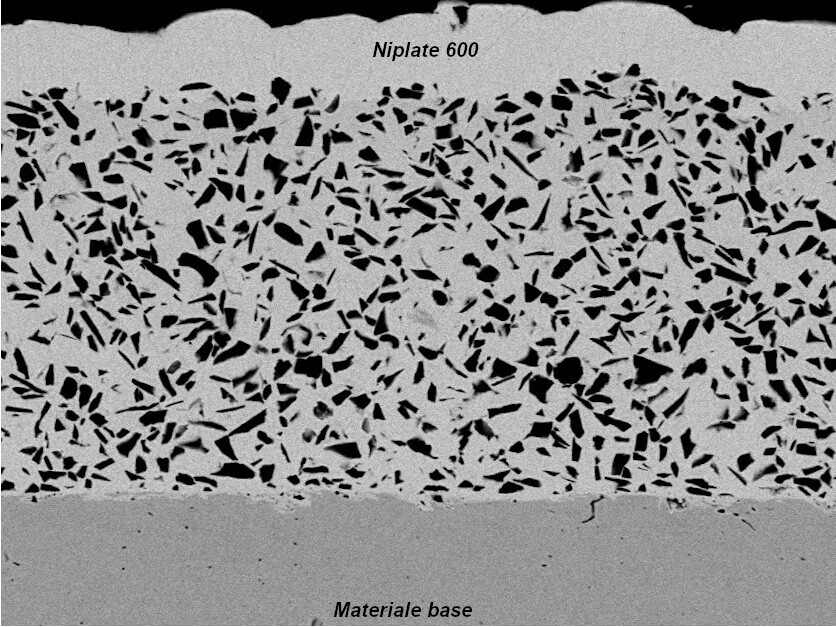
Переріз покриття Niplate 600 SiC
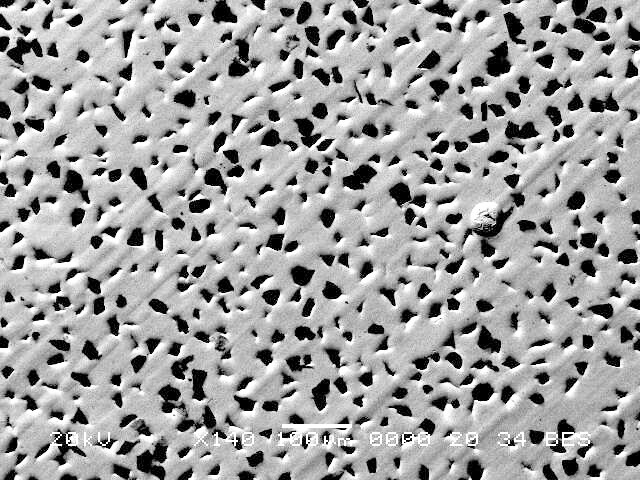
Деталь покриття Niplate 600 SiC, SEM 140X
ТЕХНІЧНІ СПЕЦИФІКАЦІЇ
Склад і застосовні нормативи
| Склад | ||
|---|---|---|
| Матриця | Частинки | |
| Ni | P | SiC 1÷3 мкм |
| 91÷95% | 5÷9% | 20÷30% за об’ємом |
| Композитне покриття з матрицею з хімічного нікелю із середнім вмістом фосфору та частинками карбіду кремнію. | ||
| Відповідність RoHS |
|---|
| Відповідає RoHS. Вміст речовин з обмеженнями щодо використання не перевищує максимально допустимих концентрацій. |
| Відповідність REACh |
|---|
| Відповідає REACh. Вміст речовин SVHC не перевищує 0,1% за масою. |
Метали, придатні для нанесення покриття
| Сплави заліза | Характеристики | |
|---|---|---|
| Вуглецева сталь | Адгезія | ★★★★★ |
| Корозійна стійкість | ★★★☆☆ | |
| Нержавійна сталь | Попередня обробка | Піскоструминна обробка |
| Адгезія | ★★★★☆ | |
| Корозійна стійкість | ★★★★★ | |
| Цементована сталь | Попередня обробка | Піскоструминна обробка |
| Адгезія | ★★★★☆ | |
| Корозійна стійкість | ★★★☆☆ | |
| Мідні сплави | Характеристики | |
|---|---|---|
| Латунь, бронза, мідь | Адгезія | ★★★★★ |
| Корозійна стійкість | ★★★★★ | |
| Алюмінієві сплави | Характеристики | |
|---|---|---|
| Деформівні сплави | Адгезія | ★★★★☆ |
| Корозійна стійкість | ★★★★☆ | |
| Ливарні сплави | Адгезія | ★★★★☆ |
| Корозійна стійкість | ★★★☆☆ | |
| Титанові сплави | Характеристики | |
|---|---|---|
| Чистий титан і сплави | Попередня обробка | Піскоструминна обробка |
| Адгезія | ★★★★☆ | |
| Корозійна стійкість | ★★★★★ | |
Товщина покриття та зовнішній вигляд
| Товщина покриття | |
|---|---|
| Номінальна товщина, на вибір | Допуск |
| 10÷30 мкм | ±10% (мін. ±2 мкм) |
| Рівномірна товщина на всій зовнішній і внутрішній поверхні | |
| Відсутність ефекту крайового потовщення, характерного для гальванічних покриттів | |
| Зовнішній вигляд |
|---|
| Металевий вигляд димчасто-сірого кольору, зумовлений високим вмістом частинок SiC. Повторює морфологію механічно обробленої деталі. |
| Можливість матового фінішного оброблення (піскоструминного, кулькоструминного або дробоструминного) |
| За запитом можливо отримати металевий вигляд кольору хімічного нікелю |
| У разі зміцнювальної термообробки можлива зміна кольору
шару: • 270-280 °C, білий колір і можливі жовті розводи • 340 °C, райдужне синьо-червоне забарвлення |
Триботехнічні властивості
| Твердість | |
|---|---|
| Niplate 600 SiC має надзвичайно високу твердість, зумовлену поєднанням матриці з хімічного нікелю та надтвердих керамічних частинок. Вона змінюється залежно від зміцнювальної термообробки, виконаної після осадження шару. | |
| Значення твердості | Термообробка |
| 700±50 HV | Зневоднювання 160-180 °C × 4 год |
| 850±50 HV | Зміцнення 260-280 °C × 8 год |
| 1050±50 HV | Зміцнення 340 °C × 4 год |
| Зносостійкість | |
|---|---|
| Niplate 600 SiC має надзвичайну зносостійкість як до абразивного, так і до адгезійного зношування, вищу за зносостійкість твердого хрому, завдяки високому вмісту надтвердих частинок карбіду кремнію. | |
| Орієнтовне значення зносу, TWI-CS10 | Термообробка |
| Менше значення означає кращий результат - ASTM B733 X1 - випробування на зношування на приладі Taber Abraser - абразивні круги CS 10 - навантаження 1 кг | |
| 1,0±0,1 мг / 1000 циклів | Зневоднювання 160-180 °C × 4 год |
| 0,8±0,1 мг / 1000 циклів | Зміцнення 260-280 °C × 8 год |
| 0,6±0,1 мг / 1000 циклів | Зміцнення 340 °C × 4 год |
| Коефіцієнт тертя | |
|---|---|
| Значення коефіцієнта динамічного тертя без мащення | |
| 0,5 ÷ 0,8 | 0,5 ÷ 0,8 залежно від матеріалу контртіла |
Хімічні властивості
| Корозійна стійкість | |
|---|---|
| Захист від корозії, що забезпечує Niplate 600 SiC, оцінений за допомогою випробування в соляному тумані, залежить від основного матеріалу, обробки та фінішної обробки деталі, а також від товщини нанесеного покриття. | |
| Орієнтовні значення корозійної стійкості | Основний матеріал |
| NSS згідно з ISO 9227 - товщина 20 мкм - площа корозії < 5% | |
| ≥1000 год | Латунь |
| ≥180 год | Вуглецева сталь |
| ≥240 год | Алюміній 6082 |
| Хімічна стійкість | |
|---|---|
| Для застосувань, де потрібна висока хімічна стійкість, рекомендується Niplate 500 замість Niplate 600 SiC. Проте Niplate 600 SiC має добру хімічну стійкість, особливо в лужних середовищах. | |
| Хімічна сумісність | |
| Орієнтовні значення сумісності із середовищем лише покриття; вони не свідчать про захист основного матеріалу від корозії. Загальні експлуатаційні характеристики деталі з покриттям значною мірою залежать також від типу та якості основного матеріалу. Фактичну стійкість до середовища в будь-якому разі необхідно перевіряти в реальних умовах експлуатації. | |
| Вуглеводні (напр., бензин, дизельне пальне, мінеральна олива, толуол) | |
| Спирти, кетони (напр., етанол, метанол, ацетон) | |
| Нейтральні сольові розчини (напр., хлорид натрію, хлорид магнію, морська вода) | |
| Розведені відновні кислоти (напр., лимонна кислота, щавлева кислота) | |
| Окисні кислоти (напр., азотна кислота) | |
| Концентровані кислоти (напр., сірчана кислота, соляна кислота) | |
| Розведені луги (напр., розведений гідроксид натрію) | |
| Окисні луги (напр., гіпохлорит натрію) | |
| Концентровані луги (напр., концентрований гідроксид натрію) | |
Фізичні властивості
| Зварюваність |
|---|
| Легко піддається паянню із застосуванням кислотних флюсів RMA, RA. Зварюється лазером або ультразвуком. Зварюється лазером або ультразвуком. |
| Феромагнетизм | Термообробка |
|---|---|
| Феромагнітне | Зневоднювання 160-180 °C × 4 год |
| Феромагнітне | Зміцнення 260-280 °C × 8 год |
| Феромагнітне | Зміцнення 340 °C × 4 год |
| Температура плавлення, солідус |
|---|
| 870 °C |
| Щільність |
|---|
| 6,8 г/см3 |
DOWNLOADS
 Технічний паспорт
ТЕХНІЧНИЙ ПОСІБНИК
Повний посібник із хімічного нікелювання
Технічний довідник із хімічного нікелювання для прецизійного машинобудування
- Порівняння покриттів NIPLATE
- ISO 4527 та ASTM B733
- Вибір покриття залежно від застосування
ВИРОБНИЧЕ ПІДПРИЄМСТВО

