Busbar з міді та алюмінію: Ni-P, придатність до паяння та довговічність
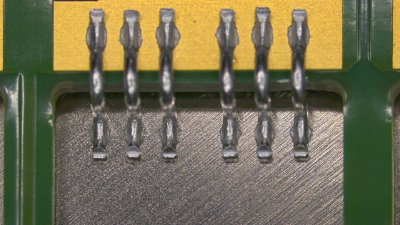
Термін busbar позначає розподільні шини, що застосовуються для передавання електричної енергії, часто за великих струмів. На перший погляд це прості компоненти: «чиста» геометрія, визначений переріз, струмопровідний матеріал. Проте на практиці, особливо в електромобільності, інверторах, акумуляторних блоках і силових перетворювачах, busbar стає критичним елементом, адже характеристики з’єднання залежать не лише від об’єму металу, а й від якості поверхні в зонах з’єднання.
Саме тут визначається стабільність з’єднання: контактний опір, повторюваність затягування, поведінка під час паяння-зварювання або зварювання, а також здатність зберігати всі ці характеристики незмінними після зберігання та в реальних умовах експлуатації (вологість, сольове середовище, термоцикли).
Мідь і алюміній: два правильні вибори, одна проблема
Мідь і алюміній — два найпоширеніші матеріали. Мідь забезпечує високу провідність і дозволяє за однакового струму використовувати компактніші перерізи та мати менші падіння напруги. Алюміній дає очевидні переваги за масою та вартістю і в багатьох архітектурах є найкращим компромісом, коли маса є одним із визначальних чинників проєктування.
Проте в обох випадках є спільний момент, який часто недооцінюють: поверхня змінюється з часом. Мідь схильна до окиснення та утворення поверхневих плівок, що можуть робити контактні характеристики нестабільними. Алюміній швидко утворює міцну й дуже стабільну оксидну плівку, яка чудово забезпечує природний захист металу, але ускладнює отримання з’єднання з повторюваними характеристиками.
Висновок простий: busbar може бути «ідеальною за кресленням», але ставати менш передбачуваною «у виробництві», якщо поверхню не спроєктовано так, щоб вона залишалася стабільною.
Коли поверхня визначає якість з’єднання
У болтових з’єднаннях ключове питання — контактний опір: оксидні плівки або забруднення можуть його збільшувати і, головне, підвищувати розкид значень від деталі до деталі. У зварних або паяних з’єднаннях натомість проблема в змочуваності: якщо поверхня не є чистою та змочуваною, технологічне вікно паяння-зварювання звужується, а ризик дефектів зростає (неповне змочування, порушення суцільності, потреба в агресивніших флюсах або жорсткіших параметрах).
Саме тому оздоблення поверхні — це не естетичне «доповнення» і не просто антикорозійне покриття: воно стає невід’ємною частиною проєктування з’єднання.
Чому хімічне нікелювання (Ni-P) — надійне технічне рішення
Хімічне нікелювання (electroless nickel) забезпечує осадження сплаву Ni-P рівномірної товщини, без ефектів локального потовщення, характерних для деяких електролітичних процесів, навіть на деталях складної геометрії.
Саме це поєднання — рівномірність, корозійна стійкість і стійкість до окиснення — робить Ni-P особливо привабливим, коли мета полягає не лише в захисті, а й у збереженні з часом більш повторюваних характеристик з’єднання та контакту.
Паяність, що не погіршується під час зберігання
Багато електричних компонентів обробляють, а потім зберігають до складання. Якщо поверхня змінюється (окиснення, відбитки, забруднення), паяність може погіршитися: змочуваність знижується, мінливість зростає, а якість з’єднання стає складніше контролювати.
У такому разі хімічне нікелювання дає змогу отримати функціональну поверхню, розроблену для збереження паяності з часом.
NIPLATE® LINK: Ni-P для busbar і компонентів, що підлягають паянню-зварюванню
Для застосувань, де з’єднання є критичною точкою, компанія Micron розробила NIPLATE® LINK (заявку на патент подано): спеціалізоване хімічне нікелювання Ni-P для електричних і з’єднувальних компонентів, таких як мідні busbar, з’єднувачі та деталі для паяння-зварювання, з метою отримання поверхні, що залишається придатною до паяння, стійкою до окиснення та стабільною з часом.
З металургійного погляду це сплав Ni-P з типовим складом P 8–13 %, решта — нікель (Ni приблизно 87–92 %), підібраний для балансу між паяністю та стійкістю до окиснення/корозії. Ідея полягає в зменшенні мінливості: стабільніша поверхня означає надійніші процеси з’єднання.
Типова товщина становить 5–15 мкм з допуском ±2 мкм, зовнішній вигляд — світлий металевий, схожий на блискучу нержавіючу сталь. Щодо нормативної бази хімічного нікелювання, найпоширеніші посилання — ISO 4527 та ASTM B733.
Корозія та реальні умови: що змінюється на практиці
У реальних силових системах, окрім самого з’єднання, важливими є умови середовища: вологість, сольове забруднення, термоцикли, можливе утворення конденсату. У таких умовах належно розроблене покриття Ni-P допомагає, оскільки обмежує окиснення основного металу та зберігає поверхню стабільнішою.
NIPLATE® LINK за товщини ≥ 5 мкм на мідних компонентах забезпечує стійкість > 1000 год у нейтральному соляному тумані (NSS) згідно з ISO 9227, із площею корозії <1 % на мідній основі (значення стосується умов випробування та кваліфікації технологічного циклу). З погляду хімічної сумісності покриття загалом придатне для вологих і сольових середовищ та багатьох промислових рідин (вуглеводні, технічні оливи, спирти), тоді як не рекомендується за наявності кислот-окисників або концентрованих основ.
Така поведінка є цінною і тоді, коли busbar працює поблизу рідин чи конденсату або в архітектурах із контурами охолодження, адже дозволяє захистити компонент від корозії та уникнути потрапляння речовин і солей в охолоджувальну рідину.
Де це найдоцільніше: силові з’єднання з високою надійністю
Загалом NIPLATE® LINK підходить тоді, коли з’єднання має залишатися надійним із часом і є критичною точкою процесу: busbar для електромобілів і високовольтного розподілу (HV), контакти та клеми для акумуляторних блоків та інверторів (IGBT), мідні компоненти для силової електроніки та інтелектуальних електромереж, деталі, призначені для зварювання/паяння-зварювання, зокрема в залізничному транспорті та відновлюваній енергетиці.