Натуральне та тверде анодування: тип II і тип III
Цей посібник порівнює натуральне анодування (тип II, ISO 7599) і тверде анодування (тип III, ISO 10074) алюмінію: типові товщини, нормативні посилання та критерії вибору з огляду на зношування, корозію і фінішне оздоблення.
Анодування алюмінію , яке також називають анодним оксидуванням, — це електролітичний процес, у ході якого на поверхні виробу, що піддається обробці, утворюється шар оксиду алюмінію, який надає обробленому виробу чудових поверхневих властивостей.
Найпоширеніший у промисловості процес анодування алюмінію здійснюється із застосуванням розчину сірчаної кислоти як електроліту. Існує також процес анодування, відомий як хромове анодування, у якому електролітом є розчин хромової кислоти. Таке покриття рідко застосовується в промисловості, оскільки хромова кислота є канцерогенною; його використовують переважно у військовій та авіаційній галузях. Вироби, що підлягають обробці, занурюють у ванну з електролітом, до виробу подається анодний струм (звідси й назва «анодування»), а катодний струм — до бортів ванни. Процес із використанням сірчаної кислоти вважається «екологічно чистим», оскільки в ньому не застосовуються такі речовини, як важкі метали, розчинники чи канцерогени.
ЯКА РІЗНИЦЯ МІЖ АНОДУВАННЯМ ТИПУ II ТА ТИПУ III?
Тип II — це звичайне анодування в сірчаній кислоті, яке також називають натуральним або декоративним анодуванням: воно описане в ISO 7599 та MIL-PRF-8625 Type II. Тип III — це тверде анодування, описане в ISO 10074 та MIL-PRF-8625 Type III, із щільнішим і компактнішим шаром оксиду, придатне для умов зношування та агресивних середовищ. Норми, товщини та збільшення розмірів для обох видів обробки порівнюються в наступних розділах.
ОСНОВНІ ХАРАКТЕРИСТИКИ
Анодування — найпоширеніше й найпопулярніше покриття для алюмінію, оскільки воно надає виробам із покриттям чудових поверхневих властивостей за досить помірної вартості.
Основні характеристики:
- корозійна стійкість
- зносостійкість
- твердість
- рівномірність товщини
- діелектрична ізоляція
- можливість фарбування пігментами, що проникають у шар оксиду.
СПЛАВИ, ПРИДАТНІ ДО АНОДУВАННЯ
Більшість алюмінієвих сплавів, які зазвичай використовуються в машинобудуванні, можна анодувати легко та з чудовими результатами. Характеристики покриття можуть відрізнятися залежно від використаного сплаву, оскільки йдеться про процес перетворення алюмінію на оксид алюмінію, а отже, склад сплаву може змінювати властивості покриття. Найбільші труднощі виникають зі сплавами, що містять у значній кількості елементи, відмінні від алюмінію, оскільки до формування шару оксиду долучається лише алюміній. Тому на сплавах із високим умістом міді, як-от сплави серії 2000, неможливо отримати шар оксиду великої товщини, і цей шар буде дещо менш компактним і менш стійким до корозії та зношування. На сплавах з умістом кремнію понад 10% покриття може мати неоднорідний колір і не досягати великої товщини.
ТИПИ АНОДУВАННЯ
Розрізняють два типи анодування в сірчаній кислоті, які відрізняються як поверхневими характеристиками, так і процесом, за яким вони виконуються:
- Натуральне анодування, наприклад анодування OX-A
- Тверде анодування, наприклад анодування OX-HS та OX-W
Відмінності анодного шару та його поверхневих характеристик зумовлені застосуванням різних робочих параметрів, насамперед температури електроліту, прикладеної напруги та густини струму. Обладнання для процесу анодного оксидування також відрізняється для цих двох типів.
НАТУРАЛЬНЕ АНОДУВАННЯ
Натуральне анодування, яке також називають декоративним анодуванням, застосовується переважно з декоративною або захисною метою в малоагресивних середовищах. Покриття має світло-сірий колір і дуже добре піддається фарбуванню пігментами, що проникають у шар оксиду, забезпечуючи чудовий колірний ефект разом зі стійкістю до подряпин і знебарвлення.
ТВЕРДЕ АНОДУВАННЯ
Тверде анодування покращує та посилює характеристики натурального анодування завдяки дуже щільному й компактному шару оксиду з високою твердістю та відмінною корозійною стійкістю. Ця обробка застосовується переважно в механічних вузлах, де потрібна висока зносостійкість, а також у промислових або морських середовищах з агресивними чинниками.
НОРМАТИВНІ ДОКУМЕНТИ
Основні технічні норми та міжнародні стандарти щодо анодування такі:
Натуральне анодування
| Норма | Назва |
|---|---|
| ISO 7599 | Анодування алюмінію та його сплавів Метод установлення вимог до декоративних і захисних анодних оксидних покриттів на алюмінії |
| UNI 10681 | Алюміній та алюмінієві сплави Загальні характеристики анодних оксидних шарів декоративного та захисного призначення |
| MIL-PRF-8625, Type II | АНОДНІ ПОКРИТТЯ ДЛЯ АЛЮМІНІЮ ТА АЛЮМІНІЄВИХ СПЛАВІВ Тип II: анодування в сірчаній кислоті, звичайні покриття, отримані в сірчанокислій ванні |
Тверде анодування
| Норма | Назва |
|---|---|
| ISO 10074 | Анодування алюмінію та його сплавів Технічні вимоги до твердих анодних оксидних покриттів на алюмінії та його сплавах |
| UNI 7796 | Покриття, отримані анодним оксидуванням алюмінію та алюмінієвих сплавів Товстошарове анодне оксидування — Вимоги та загальні вказівки щодо контролю |
| MIL-PRF-8625, Type III | АНОДНІ ПОКРИТТЯ ДЛЯ АЛЮМІНІЮ ТА АЛЮМІНІЄВИХ СПЛАВІВ Тип III: тверді анодні покриття |
ТОВЩИНА АНОДНОГО ШАРУ
| КЛАС ЗА ISO 7599 | МІНІМАЛЬНА СЕРЕДНЯ ТОВЩИНА |
|---|---|
| AA 5 | 5 мкм |
| AA 10 | 10 мкм |
| AA 15 | 15 мкм |
| AA 20 | 20 мкм |
| AA 25 | 25 мкм |
| СПЕЦИФІКАЦІЯ | НОМІНАЛЬНА ТОВЩИНА |
|---|---|
| ISO 10074 | 40 - 60 мкм |
| MIL-PRF-8625 | ≃ 40 - 60 мкм (2” ± 20%) |
| UNI 7796 | 30 - 60 мкм |
РОЗРАХУНОК РОЗМІРІВ
Щоб краще зрозуміти зростання товщини під час анодування й правильно розрахувати розміри, необхідно розуміти механізм утворення анодного шару. Як було сказано на початку, анодування — це процес, що перетворює алюміній на оксид алюмінію, формуючи шар різної товщини. Зростання шару оксиду алюмінію неминуче супроводжується зменшенням кількості металевого алюмінію, який перетворюється на оксид. Тому не слід вважати, що вся товщина анодного шару є «нарощенням поверхні»: необхідно знати, яка частка покриття «проникає» вглиб, а яка «зростає» назовні.

У прецизійному машинобудуванні допуски дуже жорсткі, і конструктору складно їх визначати за наявності покриттів, оскільки допуски на механічну обробку додаються до допусків на покриття. Тому надзвичайно важливо точно й правильно визначити кінцеві розміри та допуски на покриття, щоб уникнути помилок, які призводять до браку або повторної обробки.
У разі натурального анодування, особливо декоративного, помилково вважають, що анодування не спричиняє збільшення розмірів. У таких застосуваннях допуски не є критичними, тому простіше припустити, що збільшення немає. Насправді шар оксиду збільшує розмір приблизно на 30% від товщини анодного шару, яка зазвичай становить 10 мкм, тобто лише на 3 мкм.
Ще одним чинником, який може незначно впливати на кінцеві розміри, є попереднє очищення перед анодуванням, так зване лужне травлення, що злегка розчиняє поверхневий алюміній і, відповідно, зменшує кінцевий розмір. Це значення не можна визначити універсально, оскільки воно залежить від часу витримки в цій ванні та концентрації розчину. Воно може становити від кількох мікрометрів для деталей прецизійного машинобудування до кількох сотих міліметра для екструдованих виробів, з яких потрібно видалити сліди екструзії.
Збільшення розмірів — натуральне анодування
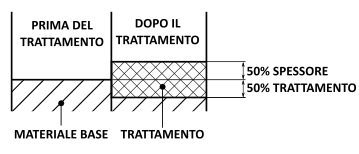
30% товщини покриття формується назовні від початкової поверхні алюмінієвого виробу, а 70% — углиб. Радіальне збільшення розмірів, отже, становить 30% від товщини покриття.

Збільшення розмірів — тверде анодування
50% товщини покриття формується назовні від початкової поверхні алюмінієвого виробу, а 50% — углиб. Радіальне збільшення розмірів, отже, становить половину товщини покриття.
КАЛЬКУЛЯТОР РОЗМІРІВ
Щоб допомогти конструкторам і механічним майстерням визначати розміри та допуски за наявності таких покриттів, як анодування та хімічне нікелювання, ми розробили автоматичний калькулятор допусків на розміри перед обробкою. Достатньо ввести допуски, тип обробки з відповідною товщиною, і калькулятор автоматично розрахує допуски на механічну обробку перед нанесенням покриття, щоб отримати кінцеві розміри в заданих межах допусків.
Безкоштовний ресурс
Позначення та нормативи в технічному посібнику
Типи анодування, ISO 7599, MIL-A-8625 та товщини покриттів
- Натуральне та тверде анодування
- Позначення за ISO/MIL
- Товщини та класи обробки