Тверде анодування алюмінію
Тверде анодування алюмінію (тип III, ISO 10074) утворює щільніший і компактніший шар оксиду порівняно з натуральним анодуванням і призначене для забезпечення стійкості до зношування, високої твердості та захисту в агресивних середовищах. Далі розглянуто процес, відмінності від звичайного анодування та промислове застосування.
Анодування (також зване анодним оксидуванням) — це електрохімічний процес, який дає змогу отримати на металевій поверхні оброблюваного виробу компактний шар оксиду. У цьому процесі використовується електричний струм, а його назва походить від того, що оброблювана деталь підключається до анода електролітичної комірки.
Анодування є основним захисним обробленням алюмінію. Іншими металами, які можна легко анодувати, є титан і магній.
Анодування алюмінію
Перший процес анодування, розроблений у десятилітті 1920-1930, ґрунтувався на хромовій кислоті. Таке покриття, відоме як хромове анодування, нині застосовується лише в окремих спеціальних галузях, як-от військова та авіаційна, через канцерогенність солей хрому.
Наразі найпоширенішим і найуживанішим є процес анодування на основі сірчаної кислоти.
Вироби, що підлягають обробленню, занурюють у 20-відсотковий розчин сірчаної кислоти, який виконує роль електроліту. До алюмінієвої деталі підключають позитивний полюс, а негативний полюс з’єднують із катодом, розміщеним у розчині. Під час подачі струму на електролітичну комірку на поверхні оброблюваної деталі утворюються іони кисню, які, сполучаючись з атомами алюмінію, утворюють твердий і компактний шар оксиду алюмінію з чудовими характеристиками:
- корозійна стійкість
- стійкість до зношування
- твердість
- рівномірність товщини
- можливість фарбування пігментами, що проникають у шар оксиду
- діелектрична ізоляція
Структура оксидного шару
Оксид алюмінію, утворений у процесі анодування в сірчаній кислоті, має стовпчасту стільникову структуру з комірками шестикутної форми та центральною порою, що простягається майже на всю глибину. Процес твердого анодування формує пори діаметром приблизно 20–40 нм із відстанню між порами приблизно 100 нм.
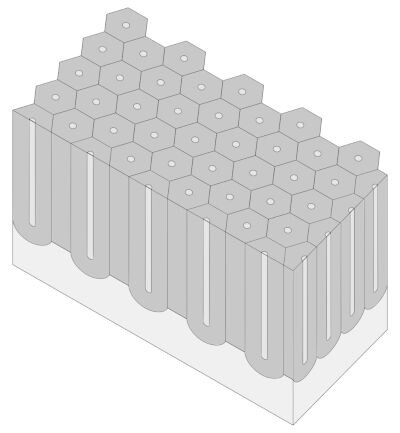
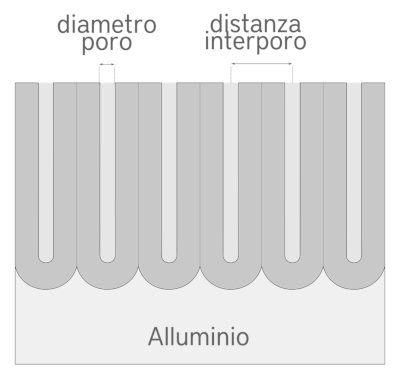
Існує два типи анодування з різними характеристиками поверхні та різними параметрами процесу:
| Тип анодування | Характеристики |
|---|---|
| Натуральне, або декоративне анодування OX-A | Застосовується для забезпечення хорошої корозійної стійкості в неагресивних середовищах і задовільної стійкості до зношування та подряпин. Використовується в декоративних цілях, оскільки його можна фарбувати в найрізноманітніші кольори. |
| Тверде анодування OX-HS - OX-W | Застосовується для деталей точної механіки з метою забезпечення відмінної корозійної стійкості та стійкості до зношування, високої твердості та стійкості в агресивних середовищах. |
Тверде анодування алюмінію
Терміном «тверде анодування» позначають дуже тверде та компактне покриття з оксиду алюмінію, товщина якого більша, ніж у декоративного анодування. Воно застосовується переважно в точній механіці для виробів, оброблених різанням із суцільного матеріалу, а також для пресованих профілів, виливків, виробів лиття під тиском і прокату з метою підвищення корозійної стійкості, твердості та стійкості до зношування.
Нормативні технічні документи
Технічні норми та міжнародні стандарти щодо твердого анодування такі:
| Норма / Стандарт | Назва |
|---|---|
| ISO 10074 | Анодування алюмінію та його сплавів — Технічні вимоги до твердих анодно-оксидних покриттів на алюмінії та його сплавах |
| MIL-A-8625 | АНОДНІ ПОКРИТТЯ ДЛЯ АЛЮМІНІЮ ТА АЛЮМІНІЄВИХ СПЛАВІВ — Тип III: Тверді анодні покриття |
| UNI 7796 | Покриття, отримані анодним оксидуванням алюмінію та алюмінієвих сплавів — Товстошарове анодне оксидування — Вимоги та загальні вказівки щодо контролю |
Зовнішній вигляд
Тверде анодування повторює морфологію поверхні деталі, тому дає змогу зберегти характер поверхні алюмінію й після анодування (наприклад, полірованої, сатинованої, обробленої щіткою, дробоструминним, дробоударним або піскоструминним способом тощо).
Покриття набуває власного забарвлення, яке значною мірою залежить від використаного алюмінієвого сплаву й може варіюватися від сірого та темно-сірого до коричневого. Після оброблення поверхню можна забарвити чорним, синім або червоним барвником. Ці пігменти проникають усередину анодного шару, забарвлюючи його. Оскільки базовий колір анодованого шару темного відтінку, на відміну від натурального анодування, покриття твердого анодування набувають глибокого чорного, темно-синього та темно-червоного кольорів. Товщина впливає на колір: що вона більша, то темнішим стає покриття. Сплави з високим умістом міді набувають бронзового відтінку, а сплави з високим умістом кремнію (>12%) можуть мати нерівномірне забарвлення. Тверде анодування, що має темний відтінок, добре підходить для фарбування темними кольорами з високою покривністю, і зазвичай обирають чорний колір — як через чудовий естетичний вигляд, так і для вирівнювання кольору в разі використання різних сплавів.
Алюмінієві сплави, придатні для анодування
Усі алюмінієві сплави піддаються анодуванню, за небагатьма винятками. Найбільші труднощі виникають зі сплавами, що містять у великій кількості елементи, відмінні від алюмінію, оскільки лише алюміній бере участь у формуванні оксидного шару. Тому на сплавах із високим умістом міді, як-от серії 2000, неможливо отримати шар значної товщини, а оксидний шар буде дещо менш компактним і менш стійким до корозії та зношування. Сплави з умістом кремнію понад 12% можуть мати меншу товщину та рівномірність покриття, а отже, меншу корозійну стійкість і стійкість до зношування, а подекуди й нерівномірність кольору.
Товщина анодування
Характерною особливістю анодування є можливість покривати вироби рівномірним шаром заданої товщини практично на всіх поверхнях. Винятком можуть бути дуже глибокі отвори малого діаметра, для яких здатність покриття утворюватися в глибині потрібно оцінювати індивідуально.
Стандартна товщина твердого анодування становить 30–50 мкм, проте залежно від конкретних потреб можна обирати меншу або більшу товщину. За дуже жорстких допусків прагнуть зменшити товщину анодування та/або задати вужчий допуск, наприклад 30±5 мкм.
Приріст розмірів
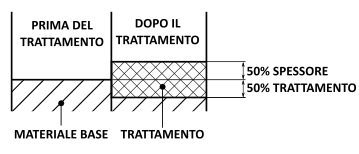
Шар формується на 50% своєї товщини назовні та на 50% углиб від початкової поверхні алюмінієвої деталі. Отже, радіальний приріст розмірів дорівнює половині товщини шару.
Корозійна стійкість
Тверде анодування має вищу корозійну стійкість порівняно з декоративним завдяки більшій товщині та вищій компактності оксидного шару. Цю стійкість можуть погіршувати пори в покритті, які є першими осередками корозії. Тому для підвищення корозійної стійкості після анодування виконують оброблення, яке називається ущільненням пор. Існують різні типи ущільнення, і два найбільш поширені в промисловості та визнані на міжнародному рівні такі:
- гаряче ущільнення: занурення у воду з температурою приблизно 95 °C, що забезпечує поверхневу гідратацію шару оксиду алюмінію та закриває пори, покращуючи корозійну стійкість.
- холодне ущільнення: занурення в розчин фториду нікелю за кімнатної температури. Солі нікелю проникають у пори покриття, підвищуючи корозійну стійкість.
Гаряче ущільнення, хоча й є енерговитратним через необхідність підтримувати температуру 95 °C, використовується дедалі частіше замість ущільнення на основі солей нікелю, які є канцерогенними та можуть спричиняти алергічні реакції шкіри. Наприклад, у харчовій промисловості ущільнення на основі нікелю застосовувати не можна.
Анодне покриття має чудову корозійну стійкість у контакті зі спиртами, вуглеводнями та нейтральними розчинами. Кислі або лужні розчини розчиняють оксид алюмінію, нівелюючи бар’єрний ефект захисту від корозії. Швидкість розчинення анодного шару пропорційна кислотності або лужності розчину і є вищою у разі лужних розчинів.
Тверде анодування OX-W — це оброблення, спеціально розроблене для підвищення і без того відмінної корозійної стійкості твердого анодування. На деяких сплавах воно дає змогу витримати 1000 год впливу нейтрального соляного туману за ISO 9227 без появи корозії. Крім того, OX-W придатне для захисту сплавів з високим умістом кремнію, для яких стандартний процес анодування може бути проблематичним.
Твердість, щільність і стійкість до зношування
Тверде анодування має високу твердість, яка змінюється залежно від використаного алюмінієвого сплаву.
Специфікація ISO 10074 встановлює мінімальну твердість для окремих сплавів. Твердість вимірюється згідно з ISO 4516 на шарі товщиною 25–50 мкм за навантаження 50 г, HV 0,05.
| Сплав | Твердість за Віккерсом |
|---|---|
| Деформівні сплави | 400 HV |
| Серія 2000 | 250 HV |
| Серія 5000 з магнієм >2% | 300 HV |
| Серія 7000 | 300 HV |
| Ливарні сплави з міддю <2% та/або кремнієм <8% | 250 HV |
Щільність, виміряна згідно з ISO 2106 на покритті товщиною 50 мкм ± 5 мкм без ущільнення пор, повинна мати такі мінімальні значення:
| Сплав | Щільність покриття |
|---|---|
| Деформівні сплави | 1100 мг/дм² |
| Серія 2000 | 950 мг/дм² |
| Серія 5000 з магнієм >2% | 950 мг/дм² |
| Серія 7000 | 950 мг/дм² |
| Ливарні сплави з міддю <2% та/або кремнієм <8% | 950 мг/дм² |
Висока твердість і компактність оксидного шару та стовпчаста структура дають змогу твердому анодуванню досягати високої стійкості до зношування, більшої, ніж у хімічного нікелювання, і порівнянної з товстошаровим твердим хромуванням. Taber Abraser — це випробування, що визначає зношування покриттів під час тертя об абразивні колеса. Згідно з ISO 10074, після 10 000 циклів втрата маси повинна бути меншою за такі значення:
| Сплав | Макс. втрата маси |
|---|---|
| Деформівні сплави | 15 мг |
| Серія 2000 | 35 мг |
| Серія 5000 з магнієм >2% | 25 мг |
| Серія 7000 | 25 мг |
| Ливарні сплави з міддю <2% та/або кремнієм <8% | - |
Шорсткість
Тверде анодування трохи збільшує шорсткість поверхні, що помітніше на поверхнях із низькою шорсткістю після механічної обробки.
Тверде анодування OX-W має особливість обмежувати збільшення шорсткості поверхні. Завдяки використанню певних алюмінієвих сплавів і заданню правильних робочих параметрів можна утримувати кінцеву шорсткість на рівні менше 0,5 Ra.
Контакт із харчовими продуктами
Стандарт «EN 14392 Вимоги до анодованих виробів, призначених для контакту з харчовими продуктами» визначає вимоги до анодування алюмінієвих деталей, призначених для контакту з харчовими продуктами.
Оброблення, що виконуються компанією Durox srl, відповідають стандарту EN 14392 за дотримання таких вимог:
- Хімічний склад алюмінієвих сплавів деталей, що підлягають анодуванню, повинен відповідати вимогам стандартів EN 601 або EN 602 — залежно від застосовності.
- Анодування має включати стадію ущільнення пор, яку необхідно прямо зазначити в замовленні.
Безкоштовний ресурс
Покриття OX у технічному посібнику
Тверде анодування OX-HS та OX-W: характеристики й промислове застосування
- OX-HS тверде анодування
- OX-W низька шорсткість
- Галузі: автомобільна промисловість, машинобудування та харчова промисловість