
OX-W
Тверде анодування
OX-W — це спеціальна технологія твердого анодування алюмінію, що відповідає стандартам MIL-PRF-8625 Type III, ISO 10074 та UNI 7796.
Порівняно з традиційним твердим анодуванням, технологію OX-W розроблено для покращення характеристик твердого анодування та отримання більш щільного й однорідного шару оксиду алюмінію з меншою шорсткістю та вищою корозійною стійкістю.
Вона забезпечує високу корозійну стійкість у соляному тумані за зменшеної товщини анодного шару, у тому числі на сплавах, що складно анодуються, таких як сплави серії 2000 і ливарні сплави з високим вмістом кремнію.
Також застосовується у виробах для розподілу та контролю газів (метан, водень і кисень), де потрібні низька шорсткість поверхні та висока стійкість до подряпин і зношування.

ХАРАКТЕРИСТИКИ
ВИСОКА КОРОЗІЙНА СТІЙКІСТЬ
Щільний шар OX-W захищає основний матеріал від корозії, успішно витримуючи 336 годин впливу соляного туману без жодних корозійних уражень.
ВИСОКА ЗНОСОСТІЙКІСТЬ І ТВЕРДІСТЬ
Твердість і щільність шару оксидів алюмінію забезпечують високу стійкість до абразивного та адгезійного зношування, співмірну зі стійкістю твердого хрому.
ЩІЛЬНИЙ І ГЛАДКИЙ ШАР
Обробка OX-W створює щільніший та однорідніший шар оксидів алюмінію з меншою шорсткістю порівняно з традиційними методами твердого анодування.
СВІТЛИЙ КОЛІР
Покриття OX-W має світло-сірий колір, відтінок якого залежить від оброблюваного алюмінієвого сплаву.
ВАРІАНТ З НИЗЬКИМ ТЕРТЯМ OX-W-PTFE
Щоб знизити коефіцієнт тертя та надати антиадгезійних властивостей, покриття OX-W можна просочити наночастинками PTFE.
ДОСТУПНІ КОЛЬОРИ
OX-WN - Чорний колір
Покриття OX-W можна пігментувати в глибокий чорний колір. Глибокий чорний колір дає змогу отримати однакове забарвлення на різних алюмінієвих сплавах.
OX-WB - Синій колір
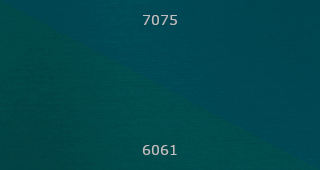
Покриття OX-W можна пігментувати в синій колір. Відтінок кольору залежить від оброблюваного алюмінієвого сплаву. На зображенні приблизно показано колір, який можна отримати на сплавах 7075 і 6061.
OX-WR - Червоний колір
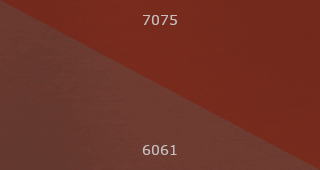
Покриття OX-W можна пігментувати в червоний колір. Відтінок кольору залежить від оброблюваного алюмінієвого сплаву. На зображенні приблизно показано колір, який можна отримати на сплавах 7075 і 6061.
ТЕХНІЧНІ СПЕЦИФІКАЦІЇ
Склад і застосовні стандарти
| Склад | |||
|---|---|---|---|
| Обробка OX-W перетворює алюміній основи на щільний шар оксиду алюмінію. Тому склад значною мірою залежить від вихідного сплаву. | |||
| Al | O | S | Домішки |
| 20÷40% | 50÷70% | 3÷5% | Залежно від сплаву |
| Технічні стандарти на продукцію |
|---|
| ISO 10074 |
| UNI 7796 |
| MIL-PRF-8625 Type III |
| Відповідність RoHS |
|---|
| Відповідає RoHS. Речовини з обмеженнями щодо використання відсутні в концентраціях, що перевищують максимально допустимі. |
| Відповідність REACh |
|---|
| Відповідає REACh. SVHC відсутні в кількості, що перевищує 0,1% за масою. |
Сплави, придатні для анодування
| Сплави для пластичного деформування | Характеристики | |
|---|---|---|
| Серія 2000 | Твердість | ★★★☆☆ |
| Зносостійкість | ★★★☆☆ | |
| Корозійна стійкість | ★★★☆☆ | |
| Максимальна товщина | ★★★☆☆ | |
| Серії 5000 (з >2% Mg) і 7000 | Твердість | ★★★★☆ |
| Зносостійкість | ★★★★☆ | |
| Корозійна стійкість | ★★★★☆ | |
| Максимальна товщина | ★★★★★ | |
| Серія 6000 (крім 6082, 6061) | Твердість | ★★★★★ |
| Зносостійкість | ★★★★★ | |
| Корозійна стійкість | ★★★★★ | |
| Максимальна товщина | ★★★★★ | |
| 6082, 6061 | Твердість | ★★★★★ |
| Зносостійкість | ★★★★★ | |
| Корозійна стійкість | ★★★★★ | |
| Максимальна товщина | ★★★★☆ | |
| Ливарні сплави | Характеристики | |
|---|---|---|
| Сплави з Si>8% або Cu>2% | Твердість | ★☆☆☆☆ |
| Зносостійкість | ★☆☆☆☆ | |
| Корозійна стійкість | ★☆☆☆☆ | |
| Максимальна товщина | ★☆☆☆☆ | |
| Сплави, відлиті під тиском, з Si<8% і Cu<2% | Твердість | ★★☆☆☆ |
| Зносостійкість | ★★☆☆☆ | |
| Корозійна стійкість | ★★☆☆☆ | |
| Максимальна товщина | ★☆☆☆☆ | |
| Інші сплави | Твердість | ★★☆☆☆ |
| Зносостійкість | ★★☆☆☆ | |
| Корозійна стійкість | ★★★☆☆ | |
| Максимальна товщина | ★★★☆☆ | |
Товщина покриття та зовнішній вигляд
| Товщина покриття | |
|---|---|
| Стандартна товщина | Допуск |
| 30 мкм | ±10 мкм |
Шар покриття формується на 50% назовні та на 50%
всередину від початкової поверхні алюмінієвої деталі. Отже, радіальне збільшення
розмірів дорівнює половині товщини
покриття.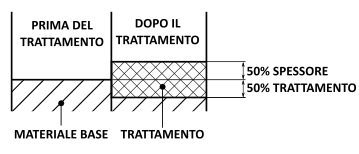 | |
| Товщина рівномірна по всій зовнішній поверхні. В отворах товщина зменшена. | |
| Зовнішній вигляд |
|---|
| Злегка матовий вигляд зі світло-сірим забарвленням. Відтінок кольору залежить від сплаву основи та товщини покриття. Повторює морфологію механічно обробленої деталі. |
| Можливе чорне забарвлення у версії OX-WC |
| Можливе синє забарвлення у версії OX-WB |
| Можливе червоне забарвлення у версії OX-WR |
Триботехнічні властивості
| Твердість | |
|---|---|
| Обробка OX-W забезпечує високу твердість шару. Вона змінюється залежно від оброблюваного сплаву. | |
| Значення твердості | Сплав |
| >280 HV | Серія 2000 |
| >330 HV | Серії 5000 (з >2% Mg) і 7000 |
| >400 HV | Інші сплави для пластичного деформування |
| Зносостійкість | |
|---|---|
| OX-W має надзвичайно високу стійкість до абразивного та адгезійного зношування. Вона змінюється залежно від оброблюваного сплаву. | |
| Значення зношування, TWI-CS17 | Сплав |
| Менше значення свідчить про кращі характеристики - MIL-PRF-8625 3.7.2.2 та ISO 10074 B.3 - випробування на зношування Taber Abraser - абразивні круги CS 17 - навантаження 1 кг | |
| <35 мг / 10 000 циклів | Серія 2000 |
| <25 мг / 10 000 циклів | Серії 5000 (з >2% Mg) і 7000 |
| <15 мг / 10 000 циклів | Інші сплави для пластичного деформування |
| Коефіцієнт тертя |
|---|
| Варіант OX-W-PTFE передбачає просочення
анодованого шару нанорозмірними частинками PTFE. Таке просочення дає змогу отримати антиадгезійну, самозмащувальну поверхню з низьким коефіцієнтом тертя. |
Хімічні властивості
| Корозійна стійкість | ||
|---|---|---|
| Обробка OX-W забезпечує високу стійкість до корозії та окиснення. Покриття успішно витримує 336 год впливу соляного туману без жодних ознак корозії. | ||
| Значення корозійної стійкості | Основний матеріал | |
| NSS згідно з ISO 9227 та ISO 10074 | ||
| ≥336 год без корозії | Сплав серії 6000 | |
| Хімічна стійкість | |
|---|---|
| Орієнтовні значення сумісності із середовищем. Фактичну стійкість до середовища в будь-якому разі необхідно перевіряти в реальних умовах експлуатації. | |
| Вуглеводні (напр. бензин, дизельне пальне, мінеральна олива, толуол) | |
| Спирти, кетони (напр. етанол, метанол, ацетон) | |
| Нейтральні сольові розчини (напр. хлорид натрію, хлорид магнію, морська вода) | |
| Розбавлені відновні кислоти (напр. лимонна кислота, щавлева кислота) | |
| Окиснювальні кислоти (напр. азотна кислота) | |
| Концентровані кислоти (напр. сірчана кислота, соляна кислота) | |
| Розбавлені луги (напр. розбавлений гідроксид натрію) | |
| Окиснювальні луги (напр. гіпохлорит натрію) | |
| Концентровані луги (напр. концентрований гідроксид натрію) | |
DOWNLOADS
 Технічний паспорт
ТЕХНІЧНИЙ ПОСІБНИК
Повний посібник з анодування
Технічний довідник з анодування алюмінію для прецизійного машинобудування
- Порівняння покриттів OX
- ISO 7599 та MIL-A-8625
- Вибір обробки залежно від застосування
ВИРОБНИЧЕ ПІДПРИЄМСТВО

