
OX-A
Натуральне анодування
OX-A — це процес натурального анодування алюмінію, що відповідає стандартам MIL-PRF-8625 Type II та ISO 7599.
Анодування OX-A — це електрохімічний процес оксидування алюмінію. Його здійснюють зануренням у розчин сірчаної кислоти за температури 20 °C із застосуванням постійного струму.
Під час процесу поверхня алюмінієвого виробу перетворюється з утворенням захисного шару оксиду алюмінію типовою товщиною 10-20 мкм.
Обробка OX-A дає змогу захистити оброблені деталі від корозії та зношування. Корозійна стійкість деталей, анодованих за технологією OX-A, перевищує 336 год у соляному тумані згідно з MIL-PRF-8625.
Застосовується для захисту деталей автоматичних машин, у медичній галузі, у побутовій техніці та промислових компонентах.

ХАРАКТЕРИСТИКИ
КОРОЗІЙНА СТІЙКІСТЬ
Шар OX-A захищає основний матеріал від корозії, витримуючи понад 336 год впливу соляного туману відповідно до вимог стандарту MIL-PRF-8625.
СТІЙКІСТЬ ДО ЛЕГКОГО ЗНОШУВАННЯ ТА ПОДРЯПИН
Шар оксидів алюмінію, утворений обробкою OX-A, забезпечує високу стійкість до подряпин та стійкість до легкого зношування.
ЕКОНОМІЧНІСТЬ
Порівняно з іншими процесами анодування алюмінію, має нижчу вартість завдяки високій ефективності процесу.
ВАРІАНТ З НИЗЬКИМ ТЕРТЯМ OX-A-PTFE
Щоб знизити коефіцієнт тертя та надати антиадгезійних властивостей, шар OX-A можна просочити наночастинками PTFE.
ДОСТУПНІ КОЛЬОРИ
OX-AN - Чорний колір
Шар OX-A можна забарвлювати в насичений чорний колір. Насичений чорний дає змогу вирівняти колір на різних алюмінієвих сплавах.
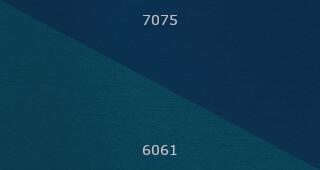
OX-AB - Синій колір
Шар OX-A можна забарвлювати в синій колір. Відтінок кольору залежить від оброблюваного алюмінієвого сплаву. На зображенні орієнтовно показано забарвлення, яке можна отримати на сплавах 7075 та 6061.
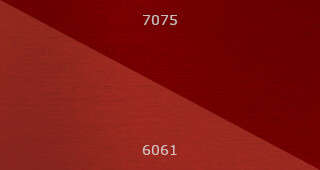
OX-AR - Червоний колір
Шар OX-A можна забарвлювати в червоний колір. Відтінок кольору залежить від оброблюваного алюмінієвого сплаву. На зображенні орієнтовно показано забарвлення, яке можна отримати на сплавах 7075 та 6061.
ТЕХНІЧНІ СПЕЦИФІКАЦІЇ
Склад і застосовні стандарти
| Склад | |||
|---|---|---|---|
| Обробка OX-A перетворює алюміній основи на щільний шар оксиду алюмінію. Тому склад значною мірою залежить від вихідного сплаву. | |||
| Al | O | S | Домішки |
| 20÷40% | 50÷70% | 3÷5% | Залежно від сплаву |
| Технічні стандарти на продукцію |
|---|
| ISO 7599 |
| MIL-PRF-8625 Type II |
| Відповідність RoHS |
|---|
| Відповідає RoHS. Речовини з обмеженнями щодо застосування відсутні в концентраціях, що перевищують максимально допустимі. |
| Відповідність REACh |
|---|
| Відповідає REACh. SVHC відсутні в кількості понад 0,1% за масою. |
Сплави, придатні для анодування
| Деформівні сплави | Характеристики | |
|---|---|---|
| З високим вмістом міді або цинку | Корозійна стійкість | ★★★☆☆ |
| Максимальна товщина | ★★★★☆ | |
| Інші сплави | Корозійна стійкість | ★★★★★ |
| Максимальна товщина | ★★★★★ | |
| Ливарні сплави | Характеристики | |
|---|---|---|
| Сплави з Si>8% або Cu>2% | Корозійна стійкість | ★☆☆☆☆ |
| Максимальна товщина | ★☆☆☆☆ | |
| Виливки під тиском із Si<8% і Cu<2% | Корозійна стійкість | ★★☆☆☆ |
| Максимальна товщина | ★☆☆☆☆ | |
| Інші сплави | Корозійна стійкість | ★★★☆☆ |
| Максимальна товщина | ★★★☆☆ | |
Товщина покриття та зовнішній вигляд
| Товщина покриття | |
|---|---|
| Стандартна товщина | Допуск |
| 15 мкм | ±5 мкм |
Шар покриття формується на 30% своєї товщини назовні та на 70% углиб від початкової поверхні алюмінієвої деталі. Отже, радіальне збільшення розмірів становить 30% від товщини покриття. | |
| Рівномірна товщина по всій зовнішній поверхні. В отворах товщина зменшена. | |
| Зовнішній вигляд |
|---|
| Напівглянцева поверхня світло-сірого кольору. Відтінок залежить від сплаву основи. Відтворює морфологію поверхні механічно обробленої деталі. |
| Можливість чорного забарвлення у версії OX-AN |
| Можливість синього забарвлення у версії OX-AB |
| Можливість червоного забарвлення у версії OX-AR |
Трибологічні властивості
| Зносостійкість |
|---|
| Стійкість до легкого зношування та подряпин. За підвищених вимог обробки OX-HS і OX-W дають змогу досягти надзвичайно високої зносостійкості. |
| Коефіцієнт тертя |
| Варіант OX-A-PTFE передбачає просочення анодного шару нанорозмірними частинками PTFE. Таке просочення забезпечує антиадгезійну, самозмащувальну поверхню з низьким коефіцієнтом тертя. |
Хімічні властивості
| Корозійна стійкість | ||
|---|---|---|
| Обробка OX-A забезпечує високу стійкість до корозії та окиснення. Стійкість покриття перевищує вимоги до прискорених випробувань на корозійну стійкість у соляному тумані згідно зі стандартом MIL-PRF-8625 Type II. | ||
| Значення корозійної стійкості | Матеріал основи | |
| NSS згідно з MIL-PRF-8625 3.7.1.2 | ||
| ≥336 год | Сплав серії 6000 | |
| Хімічна стійкість | |
|---|---|
| Орієнтовні значення сумісності із середовищем. Фактичну стійкість до середовища в будь-якому разі необхідно перевіряти в реальних умовах експлуатації. | |
| Вуглеводні (напр., бензин, дизельне паливо, мінеральна олива, толуол) | |
| Спирти, кетони (напр., етанол, метанол, ацетон) | |
| Нейтральні сольові розчини (напр., хлорид натрію, хлорид магнію, морська вода) | |
| Розбавлені відновні кислоти (напр., лимонна кислота, щавлева кислота) | |
| Кислоти-окисники (напр., азотна кислота) | |
| Концентровані кислоти (напр., сірчана кислота, соляна кислота) | |
| Розбавлені луги (напр., розбавлений гідроксид натрію) | |
| Лужні окисники (напр., гіпохлорит натрію) | |
| Концентровані луги (напр., концентрований гідроксид натрію) | |
DOWNLOADS
 Технічний паспорт
ТЕХНІЧНИЙ ПОСІБНИК
Повний посібник з анодування
Технічний довідник з анодування алюмінію для прецизійного машинобудування
- Порівняння покриттів OX
- ISO 7599 та MIL-A-8625
- Вибір обробки залежно від застосування
ВИРОБНИЧЕ ПІДПРИЄМСТВО

