Керамічні PEO-покриття на магнії та алюмінії
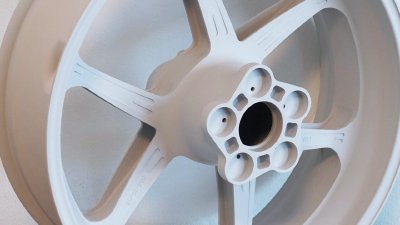
Після падіння Берлінської стіни на початку 1990-х років західний світ вивчав низку російських технологій, щоб оцінити їхню придатність для промислового застосування. Ці технології були результатом російських досліджень у космічній та військовій галузях. Серед методів обробки поверхні металів певний інтерес викликали електролітичні процеси, відомі як Plasma Electrolytic Oxidation PEO (плазмово-електролітичне оксидування), або Micro-Arc Oxidation MAO (мікродугове оксидування), які дають змогу створювати надзвичайно твердий і щільний шар оксиду на алюмінії, магнії та титані за допомогою струму високої напруги.
Micron Srl виготовила першу машину з маркуванням CE на основі російської моделі у співпраці з Keronite та розпочала програму R&D (НДДКР) для поліпшення характеристик оксидного шару, що створюється із застосуванням різних струмів зі змінною потужністю та частотою. У певний момент шляхи Micron і Keronite розійшлися, і кожна з компаній продовжила програму R&D самостійно.
Процес обробки PEO
PEO ґрунтується на принципі подачі струму високої напруги з періодичною зміною полярності на деталь із металу, що піддається анодуванню, занурену в спеціальний розчин, який називають електролітом. Таким чином утворюється шар оксиду і водночас відбувається оплавлення металу завдяки розрядам, спричиненим прикладеною високою напругою. Деталь, занурена в електроліт, вкривається незліченною кількістю дрібних електричних розрядів, або «мікродуг», які огортають її, освітлюючи, і спричиняють утворення керамічного шару.
Результатом є формування оксидного шару, мінералізованого шляхом плавлення, твердість якого дорівнює твердості вихідного оксиду металу. На чистому алюмінії досягається твердість, близька до твердості оксиду алюмінію Al2O3, приблизно 2000 HV, на титані — близько 1000 HV, на магнії — близько 600 HV. На алюмінієвих сплавах загального застосування через наявність різних металів у сплаві вдається досягти твердості в діапазоні від 1200 HV до 1600 HV.
Розвиток обробки PEO
Постійні дослідження та розробки призвели до вдосконалення процесу мікроіскрового, або мікродугового, оксидування: розряди електролітичної плазми розподіляються рівномірніше й стають дрібнішими, що поліпшує властивості поверхні та дає змогу використовувати керамічне покриття без додаткового шліфування, з кращою рівномірністю товщини.
Використовувані електроліти — це слаболужні розчини без додавання важких металів чи небезпечних хімічних речовин, що робить процес екологічно безпечним і безпечним для здоров’я операторів. Для кожного з трьох металів — Al, Mg, Ti — для отримання поверхневого керамічного шару застосовують різні електроліти та налаштування обладнання.
Micron розробила та вдосконалила обробку Plasma Electrolytic Oxidation PEO на магнії та алюмінії, зокрема у співпраці з британською компанією. Використання магнію та його сплавів завжди було обмеженим через їхню низьку корозійну стійкість, попри малу густину 1,8 кг/дм³, чудову оброблюваність і можливість лиття під тиском.
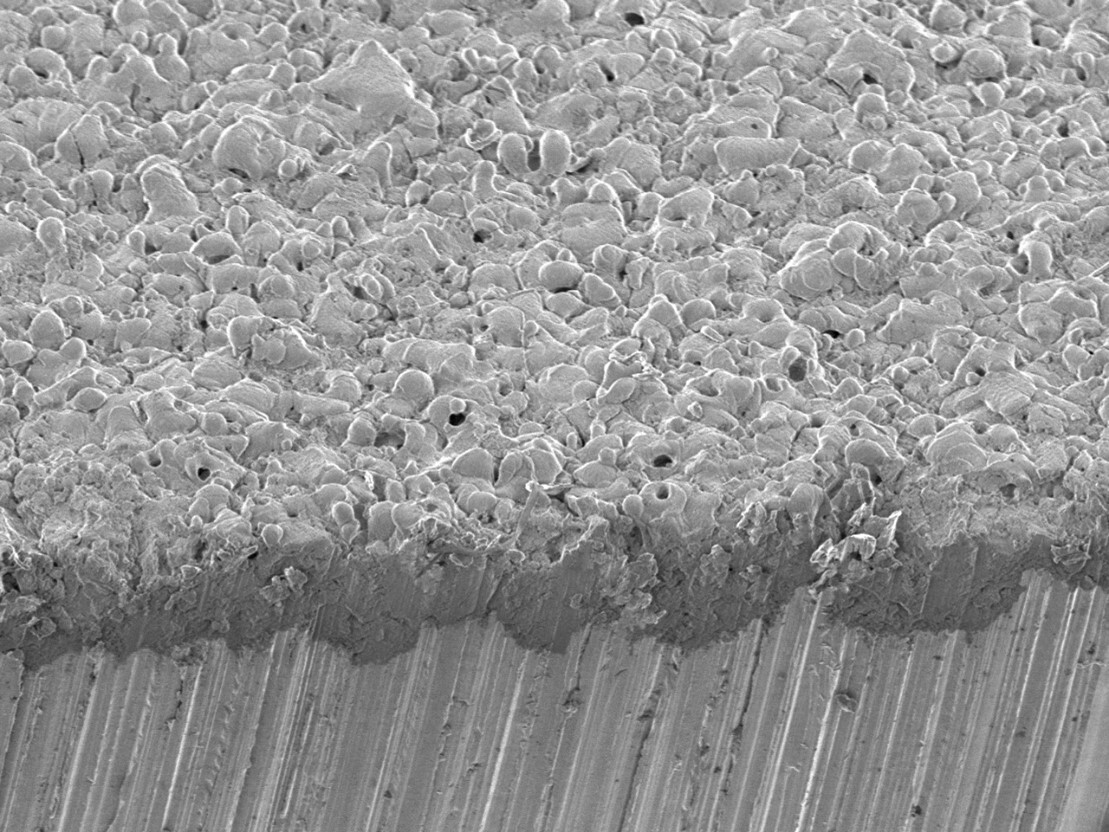
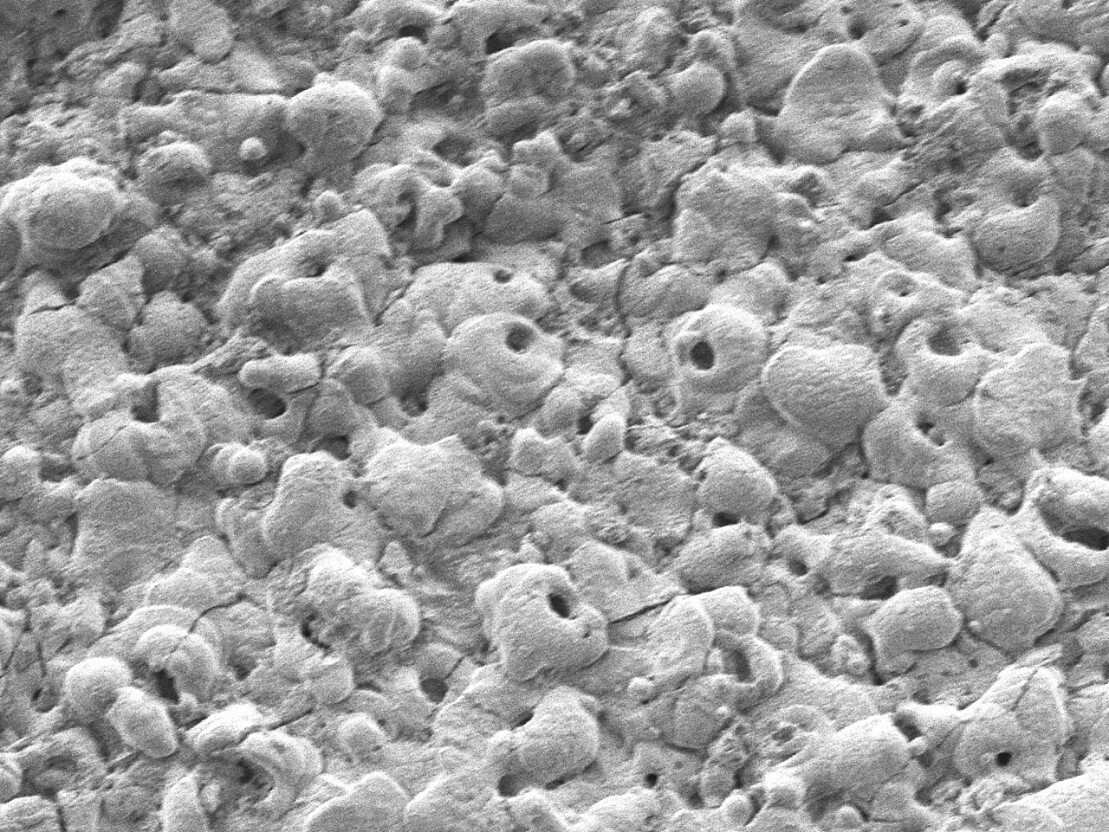
Характеристики покриття PEO OX-UHA на магнії
До появи PEO для захисту магнію від корозії використовували обробку HAE, класичне анодування або хроматування з Cr6, із не надто вдалими результатами. Завдяки PEO керамічний шар, що складається переважно зі змішаних оксидів магнію та алюмінію, є дуже твердим (500 HV) і щільним та дає змогу значно підвищити корозійну стійкість.
Важливою особливістю є також структура його поверхні, що забезпечує чудову адгезію під час подальшого просочування або фарбування, які виконують для додаткового підвищення корозійної стійкості, завдяки чому вдається досягти неперевершеної корозійної стійкості.
Обробці PEO OX-UHA можна піддавати всі поширені магнієві сплави, отримуючи покриття завтовшки зазвичай від 5 мкм до 20 мкм. PEO забезпечує відмінну корозійну стійкість уже за малої товщини покриття завдяки його щільності та адгезії. PEO перетворює поверхню магнію на оксид магнію, не спричиняючи жодного збільшення розмірів через покриття.
Твердість покриття залежить від використаного сплаву й зазвичай становить від 400 до 600 HV, що значно перевищує показники будь-якого іншого способу анодування магнію. Висока твердість дає змогу підвищити стійкість до зношування, ударів і подряпин.
Як процес, так і покриття є екологічно безпечними, оскільки в них відсутні токсичні чи канцерогенні хімічні речовини. PEO є основною альтернативою хроматуванню, яке через проблеми, пов’язані із застосуванням шестивалентного хрому, використовують дедалі менше. Обробка PEO відповідає регламенту REACH та директиві RoHS, оскільки концентрації речовин, використання яких обмежене, не перевищують максимально допустимих значень, а вміст речовин SVHC не перевищує 0,1 % за масою.