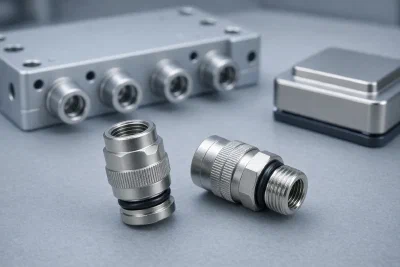
Złącze leak-free do chłodzenia cieczą w centrach danych to niewielki element, w którym koncentrują się wszystkie problemy obiegu cieczy: korozja, uwalnianie metali do cieczy, zużycie przy każdym połączeniu, szczelność na uszczelkach O-ring, gwinty oraz trudno dostępne kanały wewnętrzne. W Micron seryjnie poddajemy obróbce dla tej branży szybkozłącza i złącza quick disconnect z mosiądzu pokrytego niklem chemicznym o wysokiej zawartości fosforu. Od nich zaczynamy omawianie obróbek powierzchniowych dla chłodzenia cieczą: złączy, miedzianych cold plate, aluminiowych manifoldów i radiatorów.
Kontekst wyjaśnia, dlaczego temat stał się pilny. Według raportu Bernstein pojedyncza szafa NVIDIA GB200 NVL72 zawiera 108 cold plate, a rynek cold plate, wart obecnie 2–3 mld dolarów, osiągnie w scenariuszu bazowym 6–7 mld do 2030 roku. Więcej elementów mających kontakt z cieczą oznacza więcej powierzchni do zabezpieczenia.
Dlaczego obieg chłodzenia cieczą ulega degradacji
Wymagania dotyczące niezawodności tych obiegów określa obecnie głównie OCP (Open Compute Project), międzynarodowe konsorcjum zrzeszające największych operatorów hyperscale i producentów sprzętu, którego celem jest opracowywanie otwartych standardów dla centrów danych, w tym dla systemów chłodzenia cieczą. Jego specyfikacje wskazują trzy główne zagrożenia.
Pary galwaniczne między miedzią, mosiądzem i aluminium
W obiegach chłodzenia współistnieją miedź, mosiądz i aluminium. W cieczy przewodzącej, takiej jak mieszanina wody i glikolu, dwa metale o różnym potencjale, połączone elektrycznie, tworzą ogniwo galwaniczne, a metal mniej szlachetny koroduje. Specyfikacja OCP dotycząca cieczy dla cold plate mówi o tym wprost: wiadomo, że połączenie aluminium i miedzi powoduje problemy z korozją galwaniczną.
Odcynkowanie mosiądzu i cynk w cieczy
Mosiądz jest stopem miedzi i cynku. W wodzie i mieszaninie wody z glikolem cynk może selektywnie się rozpuszczać, pozostawiając porowatą i mechanicznie słabą miedź: jest to odcynkowanie. Wytyczne OCP dla cieczy na bazie glikolu propylenowego zalecają mosiądze zawierające mniej niż 15% cynku, a powyżej tego progu wymagają sprawdzenia odporności metodą badawczą określoną w normie ISO 6509.
Cząstki w mikrokanałach
Cold plate mają wąskie mikrokanały. OCP zaleca filtrację obejściową poniżej 5 µm, właśnie po to, aby zapobiec zatrzymywaniu się cząstek stałych w kanałach. Specyfikacja badań OCP dla cold plate typu direct-to-chip przewiduje płukanie w kąpieli ultradźwiękowej z dopuszczalną wielkością cząstek poniżej 50 µm oraz badania zgodności z cieczą według zmodyfikowanej normy ASTM D8040, a następnie analizę ICP uwolnionych jonów. Tlenki, pozostałości po obróbce i fragmenty powłoki to dokładnie to, co te badania wychwytują.
Złącza leak-free z mosiądzu pokrytego niklem chemicznym o wysokiej zawartości fosforu: NIPLATE® 500
Mosiądz niklowany chemicznie to sprawdzone rozwiązanie przemysłowe dla złączek i złączy mających kontakt z cieczami, a zarazem idealne rozwiązanie dla złączy leak-free w chłodzeniu cieczą. Naszym wyborem jest NIPLATE® 500
, nikiel chemiczny o wysokiej zawartości fosforu (P 10–13%), zgodny z ISO 4527 NiP(11) i ASTM B733 Type V.
Dlaczego wysoka zawartość fosforu
Zawartość fosforu determinuje mikrostrukturę stopu Ni-P, a wraz z nią jego właściwości chemiczne i mechaniczne (powłoki NIPLATE®
). W przypadku złącza zanurzonego w cieczy wysoka zawartość fosforu daje trzy korzyści:
- struktura amorficzna: dzięki wysokiej zawartości fosforu stop jest amorficzny, co zapewnia mu wysoką odporność chemiczną na wiele agresywnych czynników. Spośród powłok niklu chemicznego wersja wysokofosforowa ma najlepszą odporność chemiczną i na korozję;
- bardzo niska porowatość już przy małych grubościach: w typowych warunkach przemysłowych powyżej 30 µm powłokę można uznać za pozbawioną porów przelotowych (odporność na korozję
);
- stabilność w wodzie i glikolu: w tabelach odporności chemicznej
wysokofosforowy Ni-P należy do klasy A, z szybkością korozji warstwy poniżej 2,5 µm/rok w wodzie demineralizowanej do 80–82 °C, w wodzie destylowanej oraz w glikolu etylenowym w 20 °C. Jest to punkt wyjścia do kwalifikacji na elemencie z cieczą przewidzianą w projekcie.
Ciągła bariera między mosiądzem a cieczą
Nikiel chemiczny chroni dzięki działaniu barierowemu: ciągła warstwa Ni-P izoluje mosiądz od cieczy, eliminując bezpośredni kontakt, odcynkowanie i obecność cynku w roztworze. Na stopach miedzi zachowanie jest szczególnie korzystne: powłoka i materiał podłoża mają bardzo zbliżony potencjał redukcji, więc nie powstaje para galwaniczna, a ewentualna porowatość ma bardzo niewielki wpływ na korozję elementu (grubość niklowania a odporność na korozję
). Na mosiądzu, przy 20 µm NIPLATE® 500, element wytrzymuje ponad 1000 godzin w obojętnej mgle solnej (ISO 9227) z oceną ochrony Rp 9 (ISO 10289).
Twardość i zużycie w cyklach łączenia
Złącze quick disconnect pracuje w cyklach łączenia i rozłączania. Już po samej obróbce cieplnej w celu odwodorowania (160–180 °C x 4 h) NIPLATE® 500 osiąga twardość 550±50 HV, porównywalną z twardością stali hartowanej, przy ubytku masy w teście zużycia Tabera (ASTM B733 X1, ściernice CS10, 1 kg) wynoszącym 20±2 mg / 1000 cykli. W tym stanie zachowuje strukturę amorficzną i maksymalną odporność chemiczną na ciecz, oferując jednocześnie twardą i jednorodną powierzchnię, która ślizga się po uszczelkach w sposób stabilny i utrzymuje nienaruszoną warstwę ochronną w strefach kontaktu.
Jednorodna grubość na gwintach, gniazdach i otworach wewnętrznych
Nikiel chemiczny osadza się w drodze redukcji autokatalitycznej, bez prądu zewnętrznego: nie występuje efekt krawędziowy typowy dla osadzania galwanicznego, podczas którego metal gromadzi się na krawędziach i wierzchołkach, a jest go zbyt mało w otworach i wnękach. Grubość jest jednorodna na powierzchniach zewnętrznych i wewnętrznych, od 3 do 50 µm dla NIPLATE® 500, z tolerancją ±10% wartości nominalnej (minimum ±2 µm). Dla złącza oznacza to, że gniazda O-ring pozostają w tolerancji (tolerancje wymiarowe a obróbki galwaniczne
), a gwinty i kanały wewnętrzne są chronione tak samo jak powierzchnie zewnętrzne.
Mosiądz niklowany a wytyczne OCP. Wytyczne OCP dotyczące cieczy na bazie glikolu propylenowego są stale rozwijane i obecnie wskazują stal nierdzewną dla szybkozłączy quick connect. Inne dokumenty OCP odnotowują już praktykę przemysłową: biała księga Hose and Manual Couplings – Best Practices wskazuje, że złącza do kontroli temperatury są zazwyczaj wykonane ze stali nierdzewnej, z mosiądzu niklowanego lub chromowanego oraz z aluminium poddanego anodowaniu twardemu; biała księga dotycząca manifoldów szaf rack (v3) wymienia mosiądz niklowany jako kompatybilny z dostępną na rynku cieczą PG25.
Cold plate i elementy miedziane: cienka i jednorodna powłoka NIPLATE®
W przypadku cold plate, wymienników i elementów miedzianych nadal punktem odniesienia jest nikiel chemiczny. Stop Ni-P nałożony cienką i jednorodną warstwą chroni miedź przed utlenianiem, korozją i uwalnianiem jonów do cieczy, przy ograniczonym wpływie na wymianę ciepła i kontakt elektryczny.
Na stopach miedzi wystarczają niewielkie grubości: w zależności od warunków eksploatacji od 5±2 µm (suche środowisko wewnętrzne) do 20±2 µm (środowisko silnie agresywne). NIPLATE® LINK
, opracowany z myślą o miedzianych elementach elektrycznych, ma P 8–13%, typową grubość 5–15 µm ±2 µm i wytrzymuje ponad 1000 godzin w obojętnej mgle solnej (ISO 9227) na miedzi przy 5 µm, z powierzchnią skorodowaną poniżej 1%. Chroni miedź obiegu chłodzenia i zapobiega uwalnianiu soli i jonów do cieczy.
Manifoldy i elementy aluminiowe: anodowanie twarde OX-W o niskiej chropowatości
Na manifoldach, płytach i elementach aluminiowych rozwiązaniem jest anodowanie twarde OX-W
firmy Durox. Anodowanie twarde przekształca powierzchnię w zwarty tlenek glinu, zapewniający odporność na korozję i zużycie, twardość oraz izolację dielektryczną (czym jest anodowanie twarde
). OX-W jest zgodne z MIL-PRF-8625 Type III, ISO 10074 i UNI 7796. W porównaniu z tradycyjnym anodowaniem twardym ma mniejszą chropowatość, wyższą odporność na korozję i jaśniejszą barwę.
Izolowanie aluminium od miedzi
W obiegu mieszanym warstwa anodowa przerywa połączenie elektryczne w parze galwanicznej między aluminium a miedzią, tworząc ciągłą warstwę o jednorodnej grubości na powierzchniach zewnętrznych.
Niska chropowatość: cząstki i szczelność
Anodowanie twarde zwykle nieznacznie zwiększa chropowatość; OX-W ją ogranicza. Przy zastosowaniu określonych stopów i zdefiniowanych parametrów procesu chropowatość końcowa pozostaje poniżej 0,5 µm Ra. W obiegu cieczy gładsza powierzchnia zapewnia:
- mniej cząstek, ponieważ wierzchołki i nierówności jako pierwsze odrywają się wskutek erozji lub podczas montażu, a także zatrzymują pozostałości po obróbce;
- niezawodną szczelność na gniazdach O-ring i uszczelek.
OX-W zostało zoptymalizowane tak, aby zapewniać wysoką odporność na zużycie przy niewielkiej grubości oraz niską chropowatość. Warstwa narasta w 50% na zewnątrz i w 50% do wewnątrz: przyrost wymiaru na każdej powierzchni stanowi połowę grubości warstwy. Najlepsze rezultaty uzyskuje się na stopach serii 6000.
Radiatory aluminiowe i miedziane
Te same kryteria dotyczą radiatorów w elektronice mocy i centrach danych, chłodzonych powietrzem lub cieczą.
Radiatory aluminiowe: OX-W. Anodowanie twarde chroni przed korozją i zużyciem oraz izoluje elektrycznie radiator, co jest cenną właściwością w pobliżu części pod napięciem. Powierzchnie kontaktowe z modułem mocy można maskować, aby nie wprowadzać oporu cieplnego.
Radiatory miedziane lub aluminiowe: NIPLATE®. Nikiel chemiczny chroni miedź i aluminium przed utlenianiem i korozją oraz równomiernie pokrywa żebra, kanały i złożone geometrie, gdzie powłoka galwaniczna pozostawiłaby miejsca niepokryte. Powłoki NIPLATE® są lutowalne. Jeśli podstawową funkcją jest lutowanie, należy unikać utwardzających obróbek cieplnych, ponieważ tworzą one na powierzchni tlenek, który zmniejsza zwilżalność; dla stabilnej w czasie lutowalności punktem odniesienia jest NIPLATE® LINK.
Projektowanie elementu pod kątem obróbki
Obróbka powierzchniowa jest częścią projektu, a nie dodatkiem na końcu:
- wymiary: w przypadku niklu chemicznego element obrabia się z uwzględnieniem naddatku na powłokę (tolerancja ±10%, minimum ±2 µm): 10 µm powłoki zmniejsza średnicę otworu o 20 µm, a na gwintach metrycznych zmiana średnicy jest równa 4-krotności grubości; w przypadku anodowania twardego uwzględnia się przyrost o 50% na każdej powierzchni. Kalkulator tolerancji przed obróbką
pomaga w określeniu wymiarów;
- zgodność z cieczą: wytyczne OCP wymagają sprawdzenia zgodności cieczy ze wszystkimi materiałami mającymi z nią kontakt w maksymalnej temperaturze pracy. Powłoka jest materiałem mającym kontakt z cieczą i musi zostać poddana kwalifikacji na obrobionym elemencie, z cieczą przewidzianą w projekcie, wspólnie z klientem.
Badania laboratoryjne
Laboratorium Micron Coatings Group wykonuje rutynowe kontrole, walidację obróbek i analizę uszkodzeń (jakość i wsparcie techniczne
):
| Parametr | Metoda |
|---|
| Grubość powłoki | Mikroskop, ISO 1463; prądy wirowe, ISO 2360 |
| Zawartość fosforu w niklu chemicznym | Spektroskopia EDS |
| Porowatość niklu chemicznego | Test ferroksylowy, ASTM B733 |
| Przyczepność | ISO 2819 |
| Mikrotwardość Vickersa | ISO 4516 |
| Chropowatość powierzchni | ISO 4288 |
| Odporność na korozję w mgle solnej | ISO 9227, ISO 10289, ASTM B117 |
| Odporność na zużycie, Taber Abraser | ISO 10074 B.3 |
| Morfologia i skład | SEM z sondą EDS |
Najczęściej zadawane pytania
Dlaczego mosiądz pokryty niklem chemicznym o wysokiej zawartości fosforu do złączy leak-free?
NIPLATE® 500 to nikiel chemiczny o wysokiej zawartości fosforu (P 10–13%): struktura amorficzna zapewnia mu najlepszą odporność chemiczną i na korozję spośród powłok niklu chemicznego, przy bardzo niskiej porowatości już przy małych grubościach. Ciągła warstwa izoluje mosiądz od cieczy i zapobiega odcynkowaniu oraz uwalnianiu cynku; na mosiądzu, przy 20 µm, wytrzymuje ponad 1000 godzin w obojętnej mgle solnej. Równomiernie pokrywa gwinty, gniazda i otwory wewnętrzne, utrzymując gniazda O-ring w tolerancji, a już w stanie odwodorowanym osiąga 550 HV, twardość porównywalną z twardością stali hartowanej, co zapewnia odporność na cykle łączenia.
Dlaczego nikiel chemiczny, a nie nikiel galwaniczny?
Nikiel chemiczny osadza się bez prądu zewnętrznego i nie wykazuje efektu krawędziowego: grubość jest jednorodna na powierzchniach zewnętrznych i wewnętrznych, z tolerancją ±10% (minimum ±2 µm). Powłoka galwaniczna gromadzi się na krawędziach i wierzchołkach, a w otworach i wnękach pozostawia mniej metalu.
Jaka obróbka dla cold plate i manifoldów?
NIPLATE® na elementach z miedzi i stopów miedzi, anodowanie twarde OX-W na elementach aluminiowych. Warstwa anodowa izoluje elektrycznie aluminium od miedzi, a niska chropowatość ogranicza ilość cząstek i problemy ze szczelnością.
Jaka obróbka dla radiatorów aluminiowych i miedzianych?
Anodowanie twarde OX-W na aluminium, dla ochrony przed korozją, zużyciem i dla izolacji elektrycznej, z maskowaniem powierzchni kontaktowych. NIPLATE® na miedzi lub aluminium, dla ochrony przed korozją, równomiernego pokrycia żeber i lutowalności.
Czy nikiel chemiczny pogarsza wymianę ciepła miedzi?
Stop Ni-P przewodzi ciepło gorzej niż miedź, dlatego na miedzi nakłada się cienką i jednorodną warstwę, od 5 µm: chroni ona miedź przy ograniczonym wpływie na wymianę ciepła i kontakt elektryczny.
Ing. Giacomo Bordiga
Quality Manager & Materials Engineer
Inżynier materiałowy z ponad 15-letnim doświadczeniem w metalowych obróbkach powierzchniowych. Specjalizuje się w niklowaniu chemicznym, anodowaniu oraz systemach zarządzania jakością ISO 9001 i IATF 16949.