
NIPLATE® 600 SiC
Nikiel chemiczny z SiC
Niplate 600 SiC to powłoka kompozytowa z niklu chemicznego średniofosforowego (5-9%) i kryształów węglika krzemu (SiC) o stężeniu 20-30%.
Podczas procesu niklowania w warstwie współosadzane są mikrometryczne cząstki węglika krzemu. Warstwa składa się zatem z osnowy ze stopu nikiel-fosfor z równomiernie rozmieszczonymi ziarnami bardzo twardego węglika krzemu.
Węglik krzemu zaliczany jest do materiałów ultratwardych, ponieważ jego twardość przekracza 2000 HV i jest tylko nieznacznie niższa od twardości diamentu. Ze względu na tę właściwość powszechnie stosuje się go jako materiał przeciwzużyciowy.
Powłoka Niplate 600 SiC, dzięki obecności ziaren węglika krzemu, cechuje się bardzo wysoką odpornością na zużycie, większą niż chrom twardy. Z tego powodu jest stosowana w wymagających zastosowaniach, przy ruchu ślizgowym i w warunkach intensywnego zużycia. Jest powszechnie stosowana do ochrony elementów silników, w sektorze tekstylnym i w sektorze motorsportu.
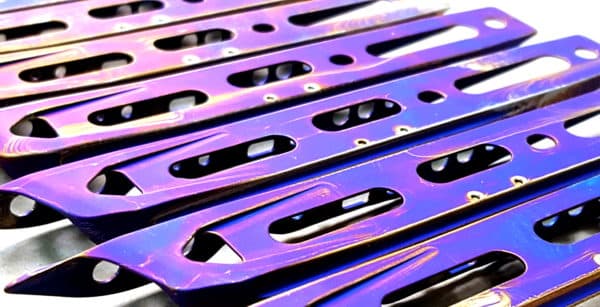
BARDZO WYSOKA ODPORNOŚĆ NA ZUŻYCIE
Dzięki odporności osnowy z niklu chemicznego na pękanie i ekstremalnej twardości ceramicznych cząstek SiC powłoka Niplate 600 SiC wykazuje odporność na zużycie ścierne i adhezyjne większą niż chrom twardy.
EKSTREMALNA TWARDOŚĆ, DO 1100 HV
Ceramiczne cząstki SiC o twardości powyżej 2000 HV pozwalają zwiększyć twardość warstwy kompozytowej do 1100 HV.
JEDNORODNA GRUBOŚĆ
Jednorodna i stała grubość na całej powierzchni, łącznie z otworami, idealna dla elementów mechaniki precyzyjnej o wąskich tolerancjach.
MOŻLIWOŚĆ NAKŁADANIA NA RÓŻNE METALE
Powlekać można wszystkie stopy powszechnie stosowane w mechanice: stopy żelaza, miedzi, aluminium.
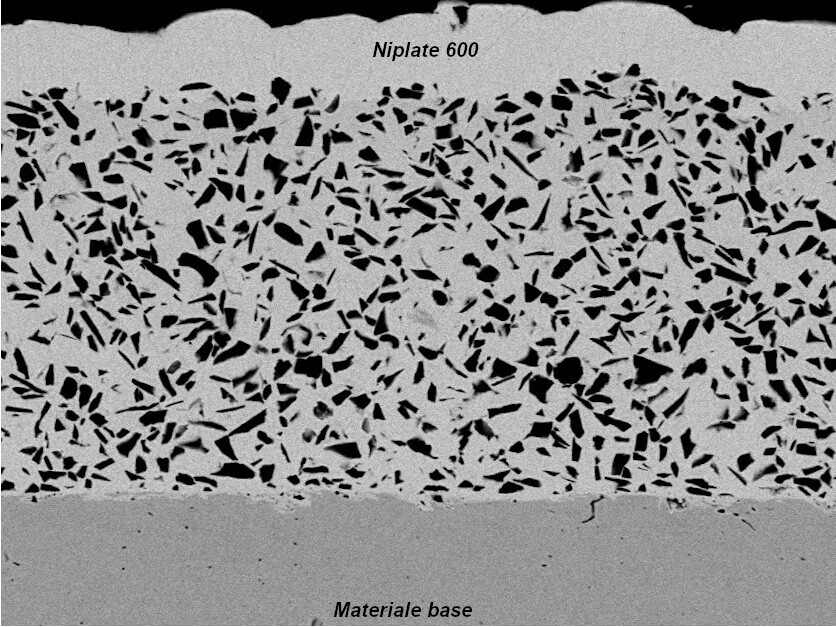
Przekrój powłoki Niplate 600 SiC
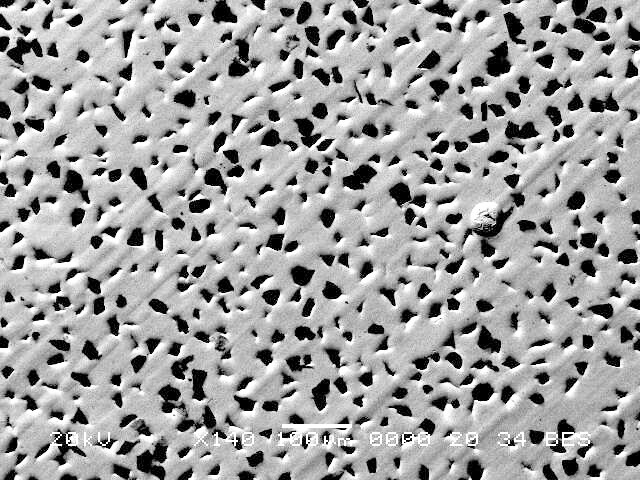
Szczegół powłoki Niplate 600 SiC w SEM 140X
SPECYFIKACJE TECHNICZNE
Skład i obowiązujące normy
| Skład | ||
|---|---|---|
| Osnowa | Cząstki | |
| Ni | P | SiC 1÷3 µm |
| 91÷95% | 5÷9% | 20÷30% obj. |
| Powłoka kompozytowa o osnowie z niklu chemicznego średniofosforowego, zawierająca cząstki węglika krzemu. | ||
| Zgodność z RoHS |
|---|
| Zgodna z RoHS. Nie występują substancje objęte ograniczeniami stosowania powyżej maksymalnych dopuszczalnych stężeń. |
| Zgodność z REACH |
|---|
| Zgodna z REACH. Nie występują substancje SVHC w ilości powyżej 0,1% masowo. |
Metale możliwe do powlekania
| Stopy żelaza | Właściwości | |
|---|---|---|
| Stal węglowa | Przyczepność | ★★★★★ |
| Odporność na korozję | ★★★☆☆ | |
| Stal nierdzewna | Obróbka wstępna | Piaskowanie |
| Przyczepność | ★★★★☆ | |
| Odporność na korozję | ★★★★★ | |
| Stal nawęglana | Obróbka wstępna | Piaskowanie |
| Przyczepność | ★★★★☆ | |
| Odporność na korozję | ★★★☆☆ | |
| Stopy miedzi | Właściwości | |
|---|---|---|
| Mosiądz, brąz, miedź | Przyczepność | ★★★★★ |
| Odporność na korozję | ★★★★★ | |
| Stopy aluminium | Właściwości | |
|---|---|---|
| Stopy do obróbki plastycznej | Przyczepność | ★★★★☆ |
| Odporność na korozję | ★★★★☆ | |
| Stopy odlewnicze | Przyczepność | ★★★★☆ |
| Odporność na korozję | ★★★☆☆ | |
| Stopy tytanu | Właściwości | |
|---|---|---|
| Czysty tytan i jego stopy | Obróbka wstępna | Piaskowanie |
| Przyczepność | ★★★★☆ | |
| Odporność na korozję | ★★★★★ | |
Grubość powłoki i wygląd estetyczny
| Grubość powłoki | |
|---|---|
| Grubość nominalna, do wyboru | Tolerancja |
| 10÷30 µm | ±10% (min. ±2 µm) |
| Jednolita grubość na całej powierzchni zewnętrznej i wewnętrznej | |
| Brak efektu krawędziowego typowego dla powłok galwanicznych | |
| Wygląd estetyczny |
|---|
| Metaliczny wygląd w kolorze dymnoszarym, wynikający z wysokiej zawartości cząstek SiC. Odwzorowuje morfologię obrobionej mechanicznie części. |
| Możliwość wykończenia matowego (piaskowanie, kulkowanie lub śrutowanie) |
| Na życzenie możliwe uzyskanie metalicznego wyglądu w kolorze niklu chemicznego |
| W przypadku obróbki utwardzającej mogą wystąpić przebarwienia warstwy: • 270-280 °C, kolor biały i możliwe żółte smugi • 340 °C, opalizujące zabarwienie niebiesko-czerwone |
Właściwości tribologiczne
| Twardość | |
|---|---|
| Niplate 600 SiC cechuje się bardzo wysoką twardością, będącą wynikiem połączenia osnowy z niklu chemicznego i ultratwardych cząstek ceramicznych. Zmienia się ona w zależności od obróbki cieplnej utwardzającej wykonywanej po nałożeniu warstwy. | |
| Wartość twardości | Obróbka cieplna |
| 700±50 HV | Odwodorowanie 160-180 °C x 4 h |
| 850±50 HV | Utwardzanie 260-280 °C x 8 h |
| 1050±50 HV | Utwardzanie 340 °C x 4 h |
| Odporność na zużycie | |
|---|---|
| Niplate 600 SiC ma wyjątkowo wysoką odporność na zużycie, zarówno ścierne, jak i adhezyjne, wyższą niż odporność chromu twardego, dzięki wysokiej zawartości ultratwardych cząstek węglika krzemu. | |
| Orientacyjna wartość zużycia, TWI-CS10 | Obróbka cieplna |
| Niższa wartość oznacza lepszy wynik - ASTM B733 X1 - badanie zużycia na aparacie Taber Abraser - ściernice CS 10 - obciążenie 1 kg | |
| 1,0±0,1 mg / 1000 cykli | Odwodorowanie 160-180 °C x 4 h |
| 0,8±0,1 mg / 1000 cykli | Utwardzanie 260-280 °C x 8 h |
| 0,6±0,1 mg / 1000 cykli | Utwardzanie 340 °C x 4 h |
| Współczynnik tarcia | |
|---|---|
| Wartość dynamicznego współczynnika tarcia na sucho | |
| 0,5 ÷ 0,8 | 0,5 ÷ 0,8 w zależności od materiału współpracującego |
Właściwości chemiczne
| Odporność na korozję | |
|---|---|
| Ochrona przed korozją zapewniana przez Niplate 600 SiC, oceniana w teście mgły solnej, zależy od materiału podstawowego, obróbki i wykończenia części oraz od grubości nałożonej powłoki. | |
| Orientacyjne wartości odporności na korozję | Materiał podstawowy |
| NSS wg ISO 9227 - grubość 20 μm - powierzchnia skorodowana < 5% | |
| ≥1000 godz. | Mosiądz |
| ≥180 godz. | Stal węglowa |
| ≥240 godz. | Aluminium 6082 |
| Odporność chemiczna | |
|---|---|
| W zastosowaniach wymagających wysokiej odporności chemicznej zaleca się Niplate 500 zamiast Niplate 600 SiC. Niplate 600 SiC wykazuje jednak dobrą odporność chemiczną, zwłaszcza w środowiskach alkalicznych. | |
| Kompatybilność chemiczna | |
| Orientacyjne wartości kompatybilności ze środowiskiem dotyczą wyłącznie powłoki i nie oznaczają ochrony przed korozją materiału podstawowego. Ogólne właściwości użytkowe powlekanej części zależą w dużym stopniu także od rodzaju i jakości materiału podstawowego. Rzeczywistą odporność na dane środowisko należy w każdym przypadku zweryfikować w warunkach eksploatacyjnych. | |
| Węglowodory (np. benzyna, olej napędowy, olej mineralny, toluen) | |
| Alkohole, ketony (np. etanol, metanol, aceton) | |
| Obojętne roztwory soli (np. chlorek sodu, chlorek magnezu, woda morska) | |
| Rozcieńczone kwasy redukujące (np. kwas cytrynowy, kwas szczawiowy) | |
| Kwasy utleniające (np. kwas azotowy) | |
| Stężone kwasy (np. kwas siarkowy, kwas solny) | |
| Rozcieńczone zasady (np. rozcieńczony wodorotlenek sodu) | |
| Zasady utleniające (np. podchloryn sodu) | |
| Stężone zasady (np. stężony wodorotlenek sodu) | |
Właściwości fizyczne
| Spawalność |
|---|
| Łatwa do lutospawania z zastosowaniem kwasowych topników RMA, RA. Możliwe spawanie laserowe lub zgrzewanie ultradźwiękowe. Możliwe spawanie laserowe lub zgrzewanie ultradźwiękowe. |
| Ferromagnetyzm | Obróbka cieplna |
|---|---|
| Ferromagnetyczna | Odwodorowanie 160-180 °C x 4 h |
| Ferromagnetyczna | Utwardzanie 260-280 °C x 8 h |
| Ferromagnetyczna | Utwardzanie 340 °C x 4 h |
| Temperatura topnienia, solidus |
|---|
| 870 °C |
| Gęstość |
|---|
| 6,8 g/cm3 |
DOWNLOADS
 Karta techniczna
PRZEWODNIK TECHNICZNY
Kompletny przewodnik po niklowaniu chemicznym
Opracowanie techniczne dotyczące niklowania chemicznego w mechanice precyzyjnej
- Porównanie powłok NIPLATE
- ISO 4527 i ASTM B733
- Dobór powłoki do zastosowania

