
NIPLATE® 500 PTFE
Nikiel chemiczny z PTFE
Niplate 500 PTFE to powłoka kompozytowa z niklu chemicznego o wysokiej zawartości fosforu (10-13%), zawierająca 25-35% cząstek PTFE.
Podczas osadzania warstwy następuje współosadzanie nanometrycznych cząstek PTFE. Warstwa ma zatem osnowę ze stopu niklu i fosforu, w której równomiernie rozproszone są cząstki PTFE.
PTFE jest polimerem o szczególnych właściwościach. Jest całkowicie obojętny chemicznie i nie jest atakowany przez prawie żadne związki chemiczne. Cechuje się doskonałą ślizgowością powierzchni, niskim współczynnikiem tarcia i właściwościami antyadhezyjnymi.
Warstwa Niplate 500 PTFE łączy więc cechy niklu chemicznego i PTFE. Ma wysoką twardość, porównywalną z twardością stali, oraz niski współczynnik tarcia i właściwości antyadhezyjne.
Dzięki niskiemu współczynnikowi tarcia stosuje się ją w zastosowaniach z ruchem ślizgowym detali, takich jak tuleje prowadzące i ruchome rdzenie zaworów elektromagnetycznych oraz elementy reduktorów ciśnienia gazów technicznych. Dzięki właściwościom antyadhezyjnym znajduje zastosowanie w sektorach wtryskiwania i formowania tworzyw sztucznych oraz w urządzeniach do dozowania i kontroli cieczy lepkich, klejów i gorącej wody.

NISKI WSPÓŁCZYNNIK TARCIA I ANTYADHEZYJNOŚĆ
Dzięki wysokiej zawartości równomiernie rozmieszczonych cząstek PTFE powłoka wykazuje wysoką zdolność antyadhezyjną oraz bardzo niski współczynnik tarcia (0,08 ÷ 0,12) bez smarowania.
JEDNORODNA GRUBOŚĆ
Jednorodna i stała grubość na całej powierzchni, łącznie z otworami, idealna dla elementów mechaniki precyzyjnej o wąskich tolerancjach.
MOŻLIWOŚĆ NAKŁADANIA NA RÓŻNE METALE
Powlekać można wszystkie stopy powszechnie stosowane w mechanice: stopy żelaza, miedzi, aluminium.
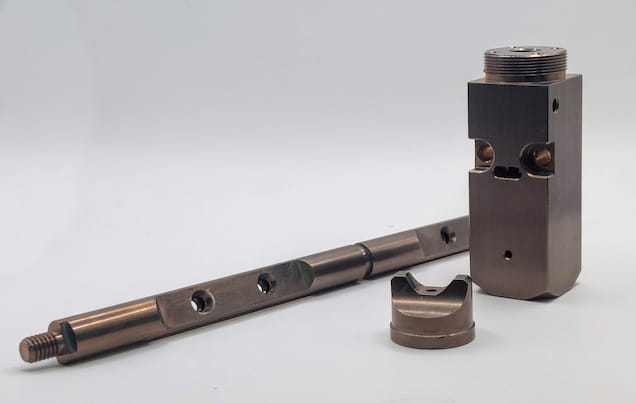
Elementy z powłoką NIPLATE 500 PTFE
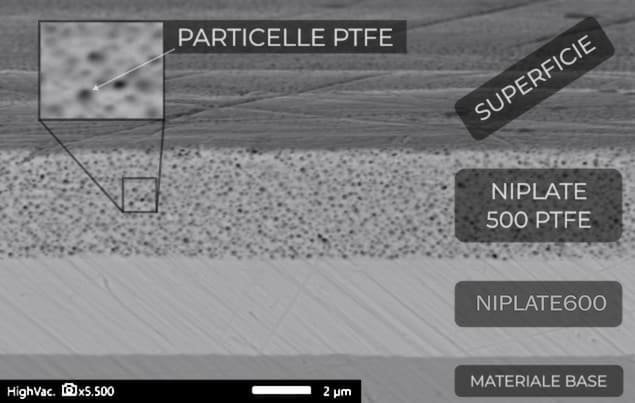
Mikrofotografia SEM przekroju powłoki NIPLATE 500 PTFE
SPECYFIKACJE TECHNICZNE
Skład i obowiązujące normy
| Skład | |||
|---|---|---|---|
| Powłoka Niplate 500 PTFE składa się z dwóch warstw o jednakowej grubości: pierwszą warstwą jest nikiel chemiczny średniofosforowy, drugą warstwą jest nikiel chemiczny wysokofosforowy z cząstkami PTFE. | |||
| PIERWSZA WARSTWA (40-60% CAŁKOWITEJ GRUBOŚCI) | Ni | P | |
| 91÷95% | 5÷9% | ||
| DRUGA WARSTWA (40-60% CAŁKOWITEJ GRUBOŚCI) | OSNOWA | CZĄSTKI | |
| Ni | P | PTFE 300 nm | |
| 87÷90% | 10÷13% | 25÷35% obj. | |
| Powłoka kompozytowa o osnowie z niklu chemicznego z cząstkami PTFE. | |||
| Certyfikat NSF 51 |
|---|
| Certyfikat NSF 51 - materiały do urządzeń spożywczych. |
| Zgodność z RoHS |
|---|
| Zgodność z RoHS. Nie występują substancje objęte ograniczeniami stosowania powyżej maksymalnych dopuszczalnych stężeń. |
| Zgodność z REACh |
|---|
| Zgodność z REACh. Nie występują substancje SVHC w ilości powyżej 0,1% wag. |
Metale możliwe do powlekania
| Stopy żelaza | Właściwości | |
|---|---|---|
| Stal węglowa | Przyczepność | ★★★★★ |
| Odporność na korozję | ★★★☆☆ | |
| Stal nierdzewna | Obróbka wstępna | Piaskowanie |
| Przyczepność | ★★★★☆ | |
| Odporność na korozję | ★★★★★ | |
| Stal nawęglana | Obróbka wstępna | Piaskowanie |
| Przyczepność | ★★★★☆ | |
| Odporność na korozję | ★★★☆☆ | |
| Stopy miedzi | Właściwości | |
|---|---|---|
| Mosiądz, brąz, miedź | Przyczepność | ★★★★★ |
| Odporność na korozję | ★★★★★ | |
| Stopy aluminium | Właściwości | |
|---|---|---|
| Stopy do obróbki plastycznej | Przyczepność | ★★★★☆ |
| Odporność na korozję | ★★★★☆ | |
| Stopy odlewnicze | Przyczepność | ★★★★☆ |
| Odporność na korozję | ★★★☆☆ | |
| Stopy tytanu | Właściwości | |
|---|---|---|
| Czysty tytan i jego stopy | Obróbka wstępna | Piaskowanie |
| Przyczepność | ★★★★☆ | |
| Odporność na korozję | ★★★★★ | |
Grubość powłoki i wygląd estetyczny
| Grubość powłoki | |
|---|---|
| Typowa grubość | Tolerancja |
| 15 µm | ±3 µm |
| Jednorodna grubość na całej powierzchni zewnętrznej i wewnętrznej | |
| Brak efektu krawędziowego typowego dla powłok galwanicznych | |
| Wygląd estetyczny |
|---|
| Metaliczny wygląd w kolorze grafitowoszarym, wynikający z wysokiej zawartości cząstek PTFE. Odwzorowuje morfologię elementu obrobionego mechanicznie |
| Możliwość wykończenia matowego (piaskowanie, kulkowanie lub śrutowanie) |
| W przypadku obróbki utwardzającej w temperaturze 260-280 °C mogą wystąpić przebarwienia warstwy z możliwymi brunatnymi smugami. |
Właściwości tribologiczne
| Twardość | |
|---|---|
| Twardość powierzchniowa powłoki Niplate 500 PTFE zmienia się w zależności od obróbki cieplnej utwardzającej przeprowadzonej po osadzeniu warstwy. | |
| Wartość twardości | Obróbka cieplna |
| 250±100 HV | Odwodornienie 160-180 °C x 4 h |
| 300±100 HV | Utwardzanie 260-280 °C x 8 h |
| Odporność na zużycie | |
|---|---|
| Niplate 500 PTFE wykazuje wysoką odporność na zużycie w warunkach nieściernych oraz w zastosowaniach z niskimi obciążeniami lokalnymi. Nie nadaje się do zastosowań, w których występuje zużycie ścierne. Z tego powodu wartości zużycia uzyskane w teście Taber Abraser są wysokie. | |
| Orientacyjna wartość zużycia, TWI-CS10 | Obróbka cieplna |
| Niższa wartość oznacza lepsze właściwości - ASTM B733 X1 - test zużycia Taber Abraser - ściernice CS 10 - obciążenie 1 kg | |
| 33±2 mg / 1000 cykli | Odwodornienie 160-180 °C x 4 h |
| 21±2 mg / 1000 cykli | Utwardzanie 260-280 °C x 8 h |
| Współczynnik tarcia | |
|---|---|
| Wartość dynamicznego współczynnika tarcia na sucho | |
| 0,08 ÷ 0,12 | Dzięki wysokiej zawartości cząstek PTFE powłoka Niplate 500 PTFE ma bardzo niski dynamiczny współczynnik tarcia na sucho, który zazwyczaj mieści się w zakresie 0,08÷0,12 w zależności od materiału współpracującego. |
Właściwości chemiczne
| Odporność na korozję | |
|---|---|
| Ochrona przed korozją zapewniana przez Niplate 500 PTFE, oceniana w teście mgły solnej, zależy od materiału bazowego, obróbki i wykończenia elementu oraz od zastosowanej grubości powłoki. | |
| Orientacyjne wartości odporności na korozję | Materiał bazowy |
| NSS zgodnie z ISO 9227 - Grubość 20 μm - skorodowana powierzchnia < 5% | |
| ≥1000 godz. | Mosiądz |
| ≥240 godz. | Stal węglowa |
| ≥240 godz. | Aluminium 6082 |
| Odporność chemiczna | |
|---|---|
| Doskonała odporność chemiczna i na utlenianie w wielu agresywnych środowiskach solnych. Przechodzi test zanurzeniowy w stężonym kwasie azotowym (RCA, test kwasem azotowym: stężony kwas azotowy 42 Bé, 30 sekund, temperatura otoczenia). | |
| Kompatybilność chemiczna | |
| Orientacyjne dane dotyczące odporności na działanie środowiska odnoszą się wyłącznie do powłoki; nie oznaczają ochrony materiału bazowego przed korozją. Ogólne właściwości użytkowe powlekanego elementu zależą w dużym stopniu również od rodzaju i jakości materiału bazowego. Rzeczywista odporność na działanie środowiska musi być w każdym przypadku zweryfikowana w warunkach eksploatacji. | |
| Węglowodory (np. benzyna, olej napędowy, olej mineralny, toluen) | |
| Alkohole, ketony (np. etanol, metanol, aceton) | |
| Obojętne roztwory soli (np. chlorek sodu, chlorek magnezu, woda morska) | |
| Rozcieńczone kwasy redukujące (np. kwas cytrynowy, kwas szczawiowy) | |
| Kwasy utleniające (np. kwas azotowy) | |
| Kwasy stężone (np. kwas siarkowy, kwas solny) | |
| Zasady rozcieńczone (np. rozcieńczony wodorotlenek sodu) | |
| Zasady utleniające (np. podchloryn sodu) | |
| Zasady stężone (np. stężony wodorotlenek sodu) | |
Właściwości fizyczne
| Spawalność |
|---|
| Nie nadaje się do lutospawania |
| Ferromagnetyzm | Obróbka cieplna |
|---|---|
| Ferromagnetyczna | Odwodornienie 160-180 °C x 4 h |
| Ferromagnetyczna | Utwardzanie 260-280 °C x 8 h |
| MAKSYMALNA TEMPERATURA PRACY CIĄGŁEJ |
|---|
| 260 °C |
| Gęstość |
|---|
| 6,3 g/cm3 |
DOWNLOADS
 Karta techniczna
PRZEWODNIK TECHNICZNY
Kompletny przewodnik po niklowaniu chemicznym
Opracowanie techniczne dotyczące niklowania chemicznego w mechanice precyzyjnej
- Samosmarujące powłoki niklowo-PTFE
- Współczynnik tarcia suchego
- Zastosowania bez smarowania

