
OX-W
Anodowanie twarde
OX-W to specjalny proces anodowania twardego aluminium zgodny z normami MIL-PRF-8625 Type III, ISO 10074 i UNI 7796.
W porównaniu z tradycyjnym anodowaniem twardym proces OX-W został opracowany w celu poprawy właściwości warstwy anodowej i uzyskania bardziej zwartej i jednorodnej warstwy tlenku glinu, o mniejszej chropowatości i większej odporności na korozję.
Pozwala uzyskać wysoką odporność na korozję w mgle solnej przy niewielkich grubościach warstwy anodowej, także na stopach trudnych do anodowania, takich jak stopy serii 2000 oraz stopy odlewnicze o wysokiej zawartości krzemu.
Jest ponadto stosowany w elementach do dystrybucji i kontroli gazów (metanu, wodoru i tlenu), w których wymagana jest niska chropowatość powierzchni oraz wysoka odporność na zarysowania i zużycie.

CECHY
WYSOKA ODPORNOŚĆ NA KOROZJĘ
Zwarta warstwa OX-W chroni materiał podstawowy przed korozją, z powodzeniem wytrzymując 336 godzin ekspozycji na mgłę solną bez jakichkolwiek śladów korozji.
WYSOKA ODPORNOŚĆ NA ZUŻYCIE I TWARDOŚĆ
Twardość i zwartość warstwy tlenku glinu zapewniają wysoką odporność na zużycie ścierne i adhezyjne, porównywalną z odpornością chromu twardego.
ZWARTA I GŁADKA WARSTWA
Proces OX-W tworzy bardziej zwartą i jednorodną warstwę tlenku glinu, o mniejszej chropowatości w porównaniu z tradycyjnymi procesami anodowania twardego.
JASNY KOLOR
Warstwa OX-W ma jasnoszary kolor, którego odcień zależy od obrabianego stopu aluminium.
WARIANT O NISKIM TARCIU OX-W-PTFE
Aby obniżyć współczynnik tarcia i nadać właściwości antyadhezyjne, warstwa OX-W może być impregnowana nanocząstkami PTFE.
DOSTĘPNE KOLORY
OX-WN - Kolor czarny
Warstwa OX-W może być barwiona na kolor głęboko czarny. Głęboka czerń pozwala ujednolicić kolor na różnych stopach aluminium.
OX-WB - Kolor niebieski
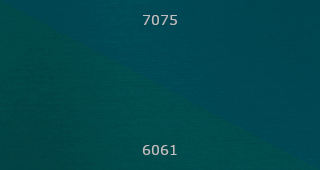
Warstwa OX-W może być barwiona na kolor niebieski. Odcień koloru zależy od obrabianego stopu aluminium. Zdjęcie przedstawia orientacyjnie kolor możliwy do uzyskania na stopie 7075 i stopie 6061.
OX-WR - Kolor czerwony
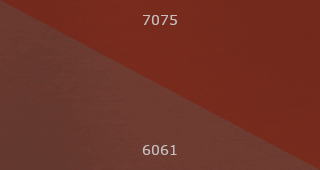
Warstwa OX-W może być barwiona na kolor czerwony. Odcień koloru zależy od obrabianego stopu aluminium. Zdjęcie przedstawia orientacyjnie kolor możliwy do uzyskania na stopie 7075 i stopie 6061.
SPECYFIKACJE TECHNICZNE
Skład i obowiązujące normy
| Skład | |||
|---|---|---|---|
| Obróbka OX-W przekształca aluminium bazowe w zwartą warstwę tlenku glinu. Skład zależy zatem w dużej mierze od stopu wyjściowego. | |||
| Al | O | S | Zanieczyszczenia |
| 20÷40% | 50÷70% | 3÷5% | W zależności od stopu |
| Normy techniczne dotyczące produktu |
|---|
| ISO 10074 |
| UNI 7796 |
| MIL-PRF-8625 Type III |
| Zgodność z RoHS |
|---|
| Zgodne z RoHS. Nie występują substancje objęte ograniczeniami użycia powyżej maksymalnych dopuszczalnych stężeń. |
| Zgodność z REACh |
|---|
| Zgodne z REACh. Nie występują substancje SVHC w ilości przekraczającej 0,1% wagowo. |
Stopy nadające się do anodowania
| Stopy do obróbki plastycznej | Właściwości | |
|---|---|---|
| Seria 2000 | Twardość | ★★★☆☆ |
| Odporność na zużycie | ★★★☆☆ | |
| Odporność na korozję | ★★★☆☆ | |
| Maksymalna grubość | ★★★☆☆ | |
| Seria 5000 (z >2% Mg) i 7000 | Twardość | ★★★★☆ |
| Odporność na zużycie | ★★★★☆ | |
| Odporność na korozję | ★★★★☆ | |
| Maksymalna grubość | ★★★★★ | |
| Seria 6000 (z wyjątkiem 6082, 6061) | Twardość | ★★★★★ |
| Odporność na zużycie | ★★★★★ | |
| Odporność na korozję | ★★★★★ | |
| Maksymalna grubość | ★★★★★ | |
| 6082, 6061 | Twardość | ★★★★★ |
| Odporność na zużycie | ★★★★★ | |
| Odporność na korozję | ★★★★★ | |
| Maksymalna grubość | ★★★★☆ | |
| Stopy odlewnicze | Właściwości | |
|---|---|---|
| Stopy z Si>8% lub Cu>2% | Twardość | ★☆☆☆☆ |
| Odporność na zużycie | ★☆☆☆☆ | |
| Odporność na korozję | ★☆☆☆☆ | |
| Maksymalna grubość | ★☆☆☆☆ | |
| Odlewy ciśnieniowe z Si<8% i Cu<2% | Twardość | ★★☆☆☆ |
| Odporność na zużycie | ★★☆☆☆ | |
| Odporność na korozję | ★★☆☆☆ | |
| Maksymalna grubość | ★☆☆☆☆ | |
| Inne stopy | Twardość | ★★☆☆☆ |
| Odporność na zużycie | ★★☆☆☆ | |
| Odporność na korozję | ★★★☆☆ | |
| Maksymalna grubość | ★★★☆☆ | |
Grubość powłoki i wygląd estetyczny
| Grubość powłoki | |
|---|---|
| Grubość standardowa | Tolerancja |
| 30 µm | ±10 µm |
Warstwa narasta w 50% na zewnątrz i w 50%
w głąb powierzchni aluminiowego elementu. Przyrost
wymiaru w kierunku promieniowym stanowi zatem połowę grubości
powłoki.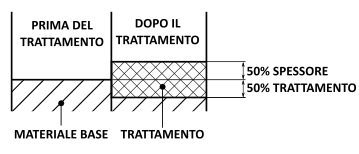 | |
| Jednolita grubość na całej powierzchni zewnętrznej. Zmniejszona grubość w otworach. | |
| Wygląd estetyczny |
|---|
| Wygląd lekko matowy w kolorze jasnoszarym. Odcień barwy zależy od stopu bazowego i grubości powłoki. Odwzorowuje morfologię elementu obrobionego mechanicznie. |
| Możliwość uzyskania koloru czarnego w wersji OX-WC |
| Możliwość uzyskania koloru niebieskiego w wersji OX-WB |
| Możliwość uzyskania koloru czerwonego w wersji OX-WR |
Właściwości tribologiczne
| Twardość | |
|---|---|
| Obróbka OX-W zapewnia wysoką twardość warstwy. Zależy ona od obrabianego stopu. | |
| Wartość twardości | Stop |
| >280 HV | Seria 2000 |
| >330 HV | Seria 5000 (z >2% Mg) i 7000 |
| >400 HV | Inne stopy do obróbki plastycznej |
| Odporność na zużycie | |
|---|---|
| OX-W charakteryzuje się bardzo wysoką odpornością na zużycie ścierne i adhezyjne. Zależy ona od obrabianego stopu. | |
| Wartość zużycia, TWI-CS17 | Stop |
| Niższa wartość oznacza lepszą odporność - MIL-PRF-8625 3.7.2.2 i ISO 10074 B.3 - test zużycia Taber Abraser - ściernice CS 17 - obciążenie 1 kg | |
| <35 mg / 10 000 cykli | Seria 2000 |
| <25 mg / 10 000 cykli | Seria 5000 (z >2% Mg) i 7000 |
| <15 mg / 10 000 cykli | Inne stopy do obróbki plastycznej |
| Współczynnik tarcia |
|---|
| Wariant OX-W-PTFE polega na impregnacji warstwy anodowej
nanometrycznymi cząstkami PTFE. Dzięki tej impregnacji uzyskuje się powierzchnię nieprzywierającą, samosmarującą i o niskim współczynniku tarcia. |
Właściwości chemiczne
| Odporność na korozję | ||
|---|---|---|
| Obróbka OX-W zapewnia wysoką odporność na korozję i utlenianie. Z powodzeniem wytrzymuje 336 godzin ekspozycji na mgłę solną bez jakichkolwiek oznak korozji. | ||
| Wartość odporności na korozję | Materiał bazowy | |
| NSS wg ISO 9227 i ISO 10074 | ||
| ≥336 godzin bez korozji | Stop serii 6000 | |
| Odporność chemiczna | |
|---|---|
| Orientacyjne dane dotyczące odporności na działanie środowiska. Rzeczywista odporność na dane środowisko musi być w każdym przypadku zweryfikowana w warunkach eksploatacyjnych. | |
| Węglowodory (np. benzyna, olej napędowy, olej mineralny, toluen) | |
| Alkohole, ketony (np. etanol, metanol, aceton) | |
| Obojętne roztwory soli (np. chlorek sodu, chlorek magnezu, woda morska) | |
| Rozcieńczone kwasy redukujące (np. kwas cytrynowy, kwas szczawiowy) | |
| Kwasy utleniające (np. kwas azotowy) | |
| Stężone kwasy (np. kwas siarkowy, kwas solny) | |
| Rozcieńczone zasady (np. rozcieńczony wodorotlenek sodu) | |
| Zasady utleniające (np. podchloryn sodu) | |
| Stężone zasady (np. stężony wodorotlenek sodu) | |
DOWNLOADS
 Karta techniczna
PRZEWODNIK TECHNICZNY
Kompletny przewodnik po anodowaniu
Opracowanie techniczne dotyczące anodowania aluminium w mechanice precyzyjnej
- Porównanie powłok OX
- ISO 7599 i MIL-A-8625
- Dobór obróbki do zastosowania

