
OX-HS
Anodowanie twarde
OX-HS to proces anodowania twardego aluminium w kwasie siarkowym, zgodny z normami MIL-PRF-8625 Type III, ISO 10074 i UNI 7796.
Proces anodowania twardego OX-HS przekształca powierzchniowo stop aluminium, tworząc obojętną i zwartą warstwę tlenku glinu. Proces elektrochemiczny przebiega w roztworze kwasu siarkowego w temperaturach poniżej 0 °C, co pozwala uzyskać duże grubości powłoki.
Powłoka OX-HS charakteryzuje się twardością powierzchniową, która chroni aluminium przed zużyciem ściernym i adhezyjnym. Jest powszechnie stosowana w sektorze motoryzacyjnym oraz w maszynach przemysłowych w celu wydłużenia żywotności komponentów narażonych na zużycie i tarcie ślizgowe.
Brak przewodności elektrycznej, zwartość oraz odporność chemiczna warstwy chronią aluminium przed korozją – powłoka wytrzymuje ponad 336 godzin ekspozycji w mgle solnej bez śladów korozji, a po uszczelnianiu ponad 1000 godzin. Z tego względu jest stosowana do ochrony komponentów podwodnych oraz w zastosowaniach morskich i wojskowych.

CECHY
WYSOKA ODPORNOŚĆ NA KOROZJĘ
Zwarta warstwa OX-HS chroni materiał podstawowy przed korozją, z powodzeniem wytrzymując 336 godzin ekspozycji w mgle solnej bez jakichkolwiek śladów korozji (>1000 godzin po uszczelnianiu).
WYSOKA ODPORNOŚĆ NA ZUŻYCIE I TWARDOŚĆ
Twardość i zwartość warstwy tlenku glinu zapewniają wysoką odporność na zużycie ścierne i adhezyjne, porównywalną z odpornością chromu twardego.
DUŻA GRUBOŚĆ 40-60 µm
Duża grubość powłoki, zazwyczaj 40-60 µm, zapewnia wysoką trwałość w agresywnych środowiskach.
WARIANT O NISKIM TARCIU OX-HS-PTFE
Aby obniżyć współczynnik tarcia i nadać właściwości antyadhezyjne, powłokę OX-HS można impregnować nanocząstkami PTFE.
DOSTĘPNE KOLORY
OX-HC - Kolor czarny
Powłokę OX-HS można barwić na głęboką czerń. Głęboka czerń pozwala ujednolicić kolor na różnych stopach aluminium.
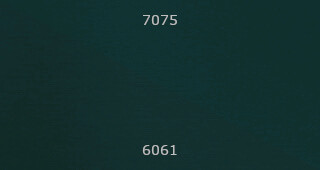
OX-HB - Kolor niebieski
Powłokę OX-HS można barwić na kolor niebieski. Odcień zależy od rodzaju obrabianego stopu aluminium. Zdjęcie przedstawia orientacyjnie kolorystykę uzyskiwaną na stopie 7075 i stopie 6061.
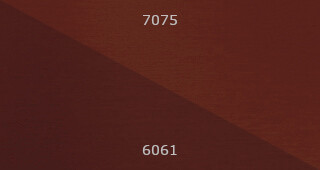
OX-HR - Kolor czerwony
Powłokę OX-HS można barwić na kolor czerwony. Odcień zależy od rodzaju obrabianego stopu aluminium. Zdjęcie przedstawia orientacyjnie kolorystykę uzyskiwaną na stopie 7075 i stopie 6061.
SPECYFIKACJE TECHNICZNE
Skład i obowiązujące normy
| Skład | |||
|---|---|---|---|
| Obróbka OX-HS przekształca aluminium bazowe w zwartą warstwę tlenku glinu. Skład zależy zatem w dużej mierze od stopu wyjściowego. | |||
| Al | O | S | Zanieczyszczenia |
| 20÷40% | 50÷70% | 3÷5% | W zależności od stopu |
| Normy techniczne dotyczące produktu |
|---|
| ISO 10074 |
| UNI 7796 |
| MIL-PRF-8625 Type III |
| Zgodność z RoHS |
|---|
| Zgodne z RoHS. Nie występują substancje objęte ograniczeniami stosowania powyżej maksymalnych dopuszczalnych stężeń. |
| Zgodność z REACh |
|---|
| Zgodne z REACh. Nie występują substancje SVHC w ilości przekraczającej 0,1% wagowo. |
Stopy nadające się do anodowania
| Stopy do obróbki plastycznej | Właściwości | |
|---|---|---|
| Seria 2000 | Twardość | ★★★☆☆ |
| Odporność na zużycie | ★★★☆☆ | |
| Odporność na korozję | ★★★☆☆ | |
| Maksymalna grubość | ★★★☆☆ | |
| Seria 5000 (z >2% Mg) i 7000 | Twardość | ★★★★☆ |
| Odporność na zużycie | ★★★★☆ | |
| Odporność na korozję | ★★★★☆ | |
| Maksymalna grubość | ★★★★★ | |
| Seria 6000 (z wyjątkiem 6082, 6061) | Twardość | ★★★★★ |
| Odporność na zużycie | ★★★★★ | |
| Odporność na korozję | ★★★★★ | |
| Maksymalna grubość | ★★★★★ | |
| 6082, 6061 | Twardość | ★★★★★ |
| Odporność na zużycie | ★★★★★ | |
| Odporność na korozję | ★★★★★ | |
| Maksymalna grubość | ★★★★☆ | |
| Stopy odlewnicze | Właściwości | |
|---|---|---|
| Stopy z Si>8% lub Cu>2% | Twardość | ★☆☆☆☆ |
| Odporność na zużycie | ★☆☆☆☆ | |
| Odporność na korozję | ★☆☆☆☆ | |
| Maksymalna grubość | ★☆☆☆☆ | |
| Odlewy ciśnieniowe z Si<8% i Cu<2% | Twardość | ★★☆☆☆ |
| Odporność na zużycie | ★★☆☆☆ | |
| Odporność na korozję | ★★☆☆☆ | |
| Maksymalna grubość | ★☆☆☆☆ | |
| Inne stopy | Twardość | ★★☆☆☆ |
| Odporność na zużycie | ★★☆☆☆ | |
| Odporność na korozję | ★★★☆☆ | |
| Maksymalna grubość | ★★★☆☆ | |
Grubość warstwy i wygląd estetyczny
| Grubość powłoki | |
|---|---|
| Grubość standardowa | Tolerancja |
| 50 µm | ±10 µm |
Warstwa narasta w 50% na zewnątrz i w 50% do wewnątrz względem
powierzchni aluminiowego detalu. Przyrost wymiaru w kierunku
promieniowym jest zatem równy połowie grubości warstwy.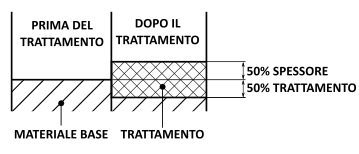 | |
| Jednolita grubość na całej powierzchni zewnętrznej. Zmniejszona grubość w otworach. | |
| Wygląd estetyczny |
|---|
| Wygląd lekko matowy, w kolorze ciemnoszarym. Odcień zależy od stopu bazowego i grubości warstwy. Odwzorowuje morfologię detalu obrobionego mechanicznie. |
| Możliwość uzyskania koloru czarnego w wersji OX-HC |
| Możliwość uzyskania koloru niebieskiego w wersji OX-HB |
| Możliwość uzyskania koloru czerwonego w wersji OX-HR |
Właściwości tribologiczne
| Twardość | |
|---|---|
| Obróbka OX-HS zapewnia wysoką twardość warstwy. Zależy ona od obrabianego stopu. | |
| Wartość twardości | Stop |
| >280 HV | Seria 2000 |
| >330 HV | Seria 5000 (z >2% Mg) i 7000 |
| >400 HV | Inne stopy do obróbki plastycznej |
| Odporność na zużycie | |
|---|---|
| OX-HS cechuje się bardzo wysoką odpornością na zużycie ścierne i adhezyjne. Zależy ona od obrabianego stopu. | |
| Wartość zużycia, TWI-CS17 | Stop |
| Niższa wartość oznacza lepsze parametry - MIL-PRF-8625 3.7.2.2 oraz ISO 10074 B.3 - test zużycia Taber Abraser - ściernice CS 17 - obciążenie 1 kg | |
| <35 mg / 10 000 cykli | Seria 2000 |
| <25 mg / 10 000 cykli | Seria 5000 (z >2% Mg) i 7000 |
| <15 mg / 10 000 cykli | Inne stopy do obróbki plastycznej |
| Współczynnik tarcia |
|---|
| Wariant OX-HS-PTFE polega na impregnacji warstwy
anodowej nanometrycznymi cząstkami PTFE. Impregnacja ta pozwala uzyskać powierzchnię nieprzywierającą, samosmarującą i o niskim współczynniku tarcia. |
Właściwości chemiczne
| Odporność na korozję | ||
|---|---|---|
| Obróbka OX-HS zapewnia wysoką odporność na korozję i utlenianie. Powłoka wytrzymuje ponad 336 godzin ekspozycji na mgłę solną bez żadnych śladów korozji (>1000 godzin po uszczelnieniu). | ||
| Wartość odporności na korozję | Materiał bazowy | |
| NSS zgodnie z ISO 9227 i ISO 10074 | ||
| ≥336 godzin bez korozji (>1000 godzin po uszczelnieniu) | Stop serii 6000 | |
| Odporność chemiczna | |
|---|---|
| Orientacyjne dane dotyczące odporności na działanie środowiska. Rzeczywista odporność na dane środowisko powinna być w każdym przypadku zweryfikowana w warunkach eksploatacyjnych. | |
| Węglowodory (np. benzyna, olej napędowy, olej mineralny, toluen) | |
| Alkohole, ketony (np. etanol, metanol, aceton) | |
| Obojętne roztwory soli (np. chlorek sodu, chlorek magnezu, woda morska) | |
| Rozcieńczone kwasy redukujące (np. kwas cytrynowy, kwas szczawiowy) | |
| Kwasy utleniające (np. kwas azotowy) | |
| Kwasy stężone (np. kwas siarkowy, kwas solny) | |
| Rozcieńczone zasady (np. rozcieńczony wodorotlenek sodu) | |
| Zasady utleniające (np. podchloryn sodu) | |
| Stężone zasady (np. stężony wodorotlenek sodu) | |
DOWNLOADS
 Karta techniczna
PRZEWODNIK TECHNICZNY
Kompletny przewodnik po anodowaniu
Opracowanie techniczne dotyczące anodowania aluminium w mechanice precyzyjnej
- Porównanie powłok OX
- ISO 7599 i MIL-A-8625
- Dobór obróbki do zastosowania

