
OX-A
Anodowanie naturalne
OX-A to proces anodowania naturalnego aluminium zgodny z normami MIL-PRF-8625 Type II i ISO 7599.
Proces anodowania OX-A polega na elektrochemicznym utlenianiu aluminium. Przeprowadza się go przez zanurzenie w roztworze kwasu siarkowego o temperaturze 20 °C z zastosowaniem prądu stałego.
W trakcie procesu powierzchnia elementu aluminiowego zostaje przekształcona w ochronną warstwę tlenku glinu o typowej grubości 10-20 µm.
Proces OX-A pozwala chronić poddane obróbce detale przed korozją i zużyciem. Odporność na korozję detali anodowanych procesem OX-A przekracza 336 godzin w mgle solnej zgodnie z MIL-PRF-8625.
Stosowany jest do ochrony detali maszyn automatycznych, w przemyśle medycznym, sprzęcie AGD oraz komponentach przemysłowych.

CECHY
ODPORNOŚĆ NA KOROZJĘ
Warstwa OX-A chroni materiał podstawowy przed korozją przez ponad 336 godzin ekspozycji na mgłę solną zgodnie z wymaganiami normy MIL-PRF-8625.
ODPORNOŚĆ NA LEKKIE ZUŻYCIE I ZARYSOWANIA
Warstwa tlenku glinu powstała w procesie OX-A zapewnia wysoką odporność na zarysowania oraz odporność na lekkie zużycie.
EKONOMICZNY
W porównaniu z innymi procesami anodowania aluminium charakteryzuje się niższym kosztem dzięki wysokiej wydajności procesu.
WARIANT O NISKIM TARCIU OX-A-PTFE
Aby obniżyć współczynnik tarcia i nadać właściwości antyadhezyjne, warstwa OX-A może być impregnowana nanocząstkami PTFE.
DOSTĘPNE KOLORY
OX-AN - Kolor czarny
Warstwa OX-A może być barwiona na głęboką czerń. Głęboka czerń pozwala ujednolicić kolor na różnych stopach aluminium.
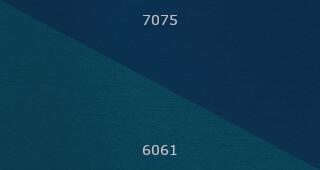
OX-AB - Kolor niebieski
Warstwa OX-A może być barwiona na kolor niebieski. Odcień koloru zależy od rodzaju obrabianego stopu aluminium. Zdjęcie przedstawia orientacyjnie kolorystykę możliwą do uzyskania na stopie 7075 i stopie 6061.
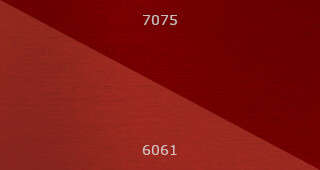
OX-AR - Kolor czerwony
Warstwa OX-A może być barwiona na kolor czerwony. Odcień koloru zależy od rodzaju obrabianego stopu aluminium. Zdjęcie przedstawia orientacyjnie kolorystykę możliwą do uzyskania na stopie 7075 i stopie 6061.
SPECYFIKACJE TECHNICZNE
Skład i obowiązujące normy
| Skład | |||
|---|---|---|---|
| Obróbka OX-A przekształca aluminium bazowe w zwartą warstwę tlenku glinu. Skład zależy zatem w dużej mierze od stopu wyjściowego. | |||
| Al | O | S | Zanieczyszczenia |
| 20÷40% | 50÷70% | 3÷5% | W zależności od stopu |
| Normy techniczne dotyczące produktu |
|---|
| ISO 7599 |
| MIL-PRF-8625 Type II |
| Zgodność z RoHS |
|---|
| Zgodne z RoHS. Nie występują substancje objęte ograniczeniami stosowania w stężeniach przekraczających maksymalne dopuszczalne wartości. |
| Zgodność z REACh |
|---|
| Zgodne z REACh. Nie występują substancje SVHC w ilościach przekraczających 0,1% wag. |
Stopy nadające się do anodowania
| Stopy do obróbki plastycznej | Właściwości | |
|---|---|---|
| Zawierające dużą zawartość procentową miedzi lub cynku | Odporność na korozję | ★★★☆☆ |
| Maksymalna grubość | ★★★★☆ | |
| Pozostałe stopy | Odporność na korozję | ★★★★★ |
| Maksymalna grubość | ★★★★★ | |
| Stopy odlewnicze | Właściwości | |
|---|---|---|
| Stopy z Si>8% lub Cu>2% | Odporność na korozję | ★☆☆☆☆ |
| Maksymalna grubość | ★☆☆☆☆ | |
| Odlewane ciśnieniowo z Si<8% i Cu<2% | Odporność na korozję | ★★☆☆☆ |
| Maksymalna grubość | ★☆☆☆☆ | |
| Pozostałe stopy | Odporność na korozję | ★★★☆☆ |
| Maksymalna grubość | ★★★☆☆ | |
Grubość warstwy i wygląd estetyczny
| Grubość powłoki | |
|---|---|
| Grubość standardowa | Tolerancja |
| 15 µm | ±5 µm |
Warstwa narasta w 30% na zewnątrz, a w 70% w głąb materiału względem pierwotnej powierzchni elementu aluminiowego. Przyrost wymiaru w kierunku promieniowym wynosi zatem 30% grubości warstwy. | |
| Jednolita grubość na całej powierzchni zewnętrznej. Zmniejszona grubość w otworach. | |
| Wygląd estetyczny |
|---|
| Wygląd półbłyszczący w kolorze jasnoszarym. Odcień zależy od stopu bazowego. Odwzorowuje morfologię elementu obrobionego mechanicznie. |
| Możliwość barwienia na czarno w wersji OX-AN |
| Możliwość barwienia na niebiesko w wersji OX-AB |
| Możliwość barwienia na czerwono w wersji OX-AR |
Właściwości tribologiczne
| Odporność na zużycie |
|---|
| Odporność na lekkie zużycie ścierne i zarysowania. W przypadku wyższych wymagań obróbki OX-HS i OX-W pozwalają uzyskać bardzo wysoką odporność na zużycie. |
| Współczynnik tarcia |
| Wariant OX-A-PTFE polega na impregnacji warstwy anodowej nanometrycznymi cząstkami PTFE. Impregnacja ta pozwala uzyskać powierzchnię nieprzywierającą, samosmarującą i o niskim współczynniku tarcia. |
Właściwości chemiczne
| Odporność na korozję | ||
|---|---|---|
| Obróbka OX-A zapewnia wysoką odporność na korozję i utlenianie. Przewyższa wymagania dotyczące odporności w przyspieszonym teście korozyjnym w mgle solnej zgodnie z normą MIL-PRF-8625 Type II. | ||
| Wartość odporności na korozję | Materiał bazowy | |
| NSS zgodnie z MIL-PRF-8625 3.7.1.2 | ||
| ≥336 godzin | Stop serii 6000 | |
| Odporność chemiczna | |
|---|---|
| Orientacyjne dane dotyczące odporności na środowisko pracy. Rzeczywista odporność na dane środowisko powinna być w każdym przypadku zweryfikowana w warunkach eksploatacyjnych. | |
| Węglowodory (np. benzyna, olej napędowy, olej mineralny, toluen) | |
| Alkohole, ketony (np. etanol, metanol, aceton) | |
| Obojętne roztwory soli (np. chlorek sodu, chlorek magnezu, woda morska) | |
| Rozcieńczone kwasy redukujące (np. kwas cytrynowy, kwas szczawiowy) | |
| Kwasy utleniające (np. kwas azotowy) | |
| Stężone kwasy (np. kwas siarkowy, kwas solny) | |
| Rozcieńczone zasady (np. rozcieńczony wodorotlenek sodu) | |
| Zasady utleniające (np. podchloryn sodu) | |
| Stężone zasady (np. stężony wodorotlenek sodu) | |
DOWNLOADS
 Karta techniczna
PRZEWODNIK TECHNICZNY
Kompletny przewodnik po anodowaniu
Opracowanie techniczne dotyczące anodowania aluminium w mechanice precyzyjnej
- Porównanie powłok OX
- ISO 7599 i MIL-A-8625
- Dobór obróbki do zastosowania

