Anodowanie naturalne i twarde: typ II i typ III
Niniejszy przewodnik porównuje anodowanie naturalne (typ II, ISO 7599) i anodowanie twarde (typ III, ISO 10074) aluminium: typowe grubości powłok, odniesienia normatywne oraz kryteria wyboru ze względu na zużycie ścierne, korozję i wykończenie.
Anodowanie aluminium , nazywane również utlenianiem anodowym, jest procesem elektrolitycznym, w którym na powierzchni obrabianego elementu powstaje warstwa tlenku glinu, nadająca obrabianemu elementowi doskonałe właściwości powierzchniowe.
Najczęściej stosowany w przemyśle proces anodowania aluminium wykorzystuje roztwór kwasu siarkowego jako elektrolit. Istnieje również proces anodowania nazywany anodowaniem chromowym, w którym elektrolitem jest roztwór kwasu chromowego. Jest to powłoka rzadko stosowana w przemyśle, ponieważ kwas chromowy jest rakotwórczy; wykorzystuje się ją głównie w zastosowaniach wojskowych i lotniczych. Elementy przeznaczone do obróbki zanurza się w wannie zawierającej elektrolit; do elementu doprowadza się prąd anodowy (stąd nazwa „anodowanie”), a prąd katodowy do ścianek wanny. Proces z użyciem kwasu siarkowego uważany jest za „ekologiczny”, ponieważ nie stosuje się w nim substancji takich jak metale ciężkie, rozpuszczalniki czy substancje rakotwórcze.
JAKA JEST RÓŻNICA MIĘDZY ANODOWANIEM TYPU II I TYPU III?
Typ II to konwencjonalne anodowanie w kwasie siarkowym, nazywane również anodowaniem naturalnym lub dekoracyjnym: jest opisane w normie ISO 7599 oraz MIL-PRF-8625 Type II. Typ III to anodowanie twarde, opisane w normie ISO 10074 oraz MIL-PRF-8625 Type III, charakteryzujące się gęstszą i bardziej zwartą warstwą tlenku, odpowiednią do zastosowań narażonych na zużycie ścierne i agresywne środowiska. Normy, grubości powłok i przyrost wymiarowy obu obróbek zestawiono w kolejnych sekcjach.
GŁÓWNE CECHY
Anodowanie jest najczęściej stosowaną i najbardziej cenioną powłoką na aluminium, ponieważ nadaje powlekanym elementom doskonałe właściwości powierzchniowe przy stosunkowo niskich kosztach.
Główne cechy to:
- odporność na korozję
- odporność na zużycie ścierne
- twardość
- jednorodność grubości
- izolacja dielektryczna
- możliwość barwienia pigmentami, które przenikają w warstwę tlenku.
STOPY NADAJĄCE SIĘ DO ANODOWANIA
Większość stopów aluminium powszechnie stosowanych w budowie maszyn można z łatwością anodować, uzyskując doskonałe rezultaty. Właściwości powłoki mogą się różnić w zależności od zastosowanego stopu, ponieważ jest to proces przemiany aluminium w tlenek glinu, a zatem skład stopu może wpływać na właściwości powłoki. Największe trudności występują w przypadku stopów zawierających duże ilości pierwiastków innych niż aluminium, ponieważ do tworzenia warstwy tlenku przyczynia się wyłącznie aluminium. Wynika z tego, że na stopach zawierających duże ilości miedzi, takich jak stopy serii 2000, nie można uzyskać grubych warstw tlenku, a powstała warstwa jest nieco mniej zwarta oraz mniej odporna na korozję i zużycie ścierne. Na stopach zawierających więcej niż 10% krzemu mogą występować niejednorodności koloru, a uzyskanie grubych warstw tlenku może być niemożliwe.
RODZAJE ANODOWANIA
Można wyróżnić dwa rodzaje anodowania w kwasie siarkowym, różniące się zarówno właściwościami powierzchniowymi, jak i procesem, w którym są realizowane:
Różnice w warstwie anodowej i jej właściwościach powierzchniowych wynikają ze stosowania różnych parametrów procesu, przede wszystkim temperatury elektrolitu, przyłożonego napięcia i gęstości prądu. Również instalacje obsługujące proces utleniania anodowego różnią się w zależności od rodzaju anodowania.
ANODOWANIE NATURALNE
Anodowanie naturalne, nazywane również anodowaniem dekoracyjnym, stosuje się głównie w celach dekoracyjnych lub ochronnych w środowiskach o niewielkiej agresywności. Powłoka ma jasnoszary kolor i bardzo dobrze nadaje się do barwienia pigmentami, które przenikają w warstwę tlenku, zapewniając tym samym doskonały efekt kolorystyczny oraz odporność na zarysowania i odbarwienia.
ANODOWANIE TWARDE
Anodowanie twarde poprawia właściwości uzyskiwane przez anodowanie naturalne dzięki bardzo gęstej i zwartej warstwie tlenku o wysokiej twardości i doskonałej odporności na korozję. Obróbka ta jest stosowana głównie w zastosowaniach mechanicznych, w których wymagana jest bardzo dobra odporność na zużycie ścierne, oraz w środowiskach przemysłowych lub morskich charakteryzujących się obecnością agresywnych czynników.
NORMY ODNIESIENIA
Główne normy techniczne i standardy międzynarodowe dotyczące anodowania są następujące:
Anodowanie naturalne
| Norma | Tytuł |
|---|---|
| ISO 7599 | Anodowanie aluminium i jego stopów Metoda określania dekoracyjnych i ochronnych powłok tlenkowych wytwarzanych anodowo na aluminium |
| UNI 10681 | Aluminium i stopy aluminium Ogólne właściwości anodowych warstw tlenkowych do zastosowań dekoracyjnych i ochronnych |
| MIL-PRF-8625, Type II | POWŁOKI ANODOWE NA ALUMINIUM I STOPACH ALUMINIUM Typ II: Anodowanie w kwasie siarkowym, konwencjonalne powłoki wytwarzane w kąpieli kwasu siarkowego |
Anodowanie twarde
| Norma | Tytuł |
|---|---|
| ISO 10074 | Anodowanie aluminium i jego stopów Wymagania dotyczące twardych powłok tlenkowych wytwarzanych anodowo na aluminium i jego stopach |
| UNI 7796 | Powłoki wytwarzane przez utlenianie anodowe aluminium i stopów aluminium Anodowanie twarde — Wymagania i ogólne wytyczne kontroli |
| MIL-PRF-8625, Type III | POWŁOKI ANODOWE NA ALUMINIUM I STOPACH ALUMINIUM Typ III: Twarde powłoki anodowe |
GRUBOŚĆ POWŁOKI ANODOWEJ
| KLASA WEDŁUG ISO 7599 | MINIMALNA ŚREDNIA GRUBOŚĆ |
|---|---|
| AA 5 | 5 µm |
| AA 10 | 10 µm |
| AA 15 | 15 µm |
| AA 20 | 20 µm |
| AA 25 | 25 µm |
| SPECYFIKACJA | GRUBOŚĆ NOMINALNA |
|---|---|
| ISO 10074 | 40 - 60 µm |
| MIL-PRF-8625 | ≃ 40 - 60 µm (2” ± 20%) |
| UNI 7796 | 30 - 60 µm |
OBLICZANIE WYMIARÓW
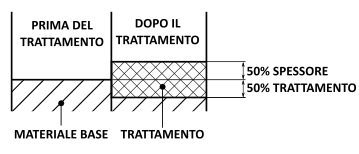
Aby lepiej zrozumieć przyrost grubości w procesie anodowania, a tym samym prawidłowo obliczyć wymiary, należy poznać mechanizm powstawania warstwy anodowej. Jak wspomniano na początku, anodowanie jest procesem, w którym aluminium przekształca się w tlenek glinu, tworząc warstwę o różnej grubości. Wzrost warstwy tlenku glinu nieuchronnie wiąże się z ubytkiem aluminium metalicznego, które przekształca się w tlenek. Należy zatem uważać, aby nie traktować całej grubości warstwy anodowej jako „naddatku”, lecz wiedzieć, jaka jej część procentowo „wnika” w materiał, a jaka „narasta” na powierzchni.

W mechanice precyzyjnej tolerancje są bardzo wąskie, a konstruktor ma trudności z ich określeniem w przypadku nakładanych powłok, ponieważ tolerancje obróbki sumują się z tolerancjami powłoki. Dlatego kluczowe znaczenie ma precyzyjne i prawidłowe określenie wymiarów końcowych oraz tolerancji powłoki, aby uniknąć błędów, a w konsekwencji braków lub poprawek.
W zastosowaniach anodowania naturalnego, zwłaszcza dekoracyjnych, błędnie uważa się, że anodowanie nie powoduje przyrostu wymiarowego. W takich zastosowaniach tolerancje nie są krytyczne i łatwiej jest założyć, że przyrostu nie ma. W rzeczywistości warstwa tlenku powoduje przyrost wymiarowy wynoszący około 30% grubości warstwy anodowej, która zazwyczaj wynosi 10 µm, co daje przyrost zaledwie 3 µm.
Kolejną zmienną, która może nieznacznie wpłynąć na wymiary końcowe, jest obróbka czyszcząca poprzedzająca anodowanie, nazywana trawieniem alkalicznym, która lekko roztwarza aluminium na powierzchni, zmniejszając w konsekwencji wymiar końcowy. Wartości tej nie można określić w sposób standardowy, ponieważ zależy ona od czasu przebywania w kąpieli oraz od stężenia kąpieli. Może wynosić od kilku mikrometrów w przypadku komponentów mechaniki precyzyjnej do kilku setnych milimetra w przypadku elementów wyciskanych, z których chce się usunąć ślady po wyciskaniu.
Przyrost wymiarowy - anodowanie naturalne
Powłoka narasta w 30% na zewnątrz i w 70% w głąb powierzchni elementu aluminiowego. Promieniowy przyrost wymiarowy wynosi zatem 30% grubości powłoki.

Przyrost wymiarowy - anodowanie twarde
Warstwa narasta w 50% na zewnątrz i w 50% w głąb powierzchni elementu aluminiowego. Promieniowy przyrost wymiarowy wynosi zatem połowę grubości powłoki.
KALKULATOR WYMIARÓW
Aby wspomóc konstruktorów i warsztaty mechaniczne w określaniu wymiarów i tolerancji w przypadku powłok takich jak anodowanie i niklowanie chemiczne, opracowaliśmy automatyczny kalkulator tolerancji wymiarowych przed obróbką powierzchniową. Wystarczy wprowadzić tolerancje, rodzaj obróbki powierzchniowej oraz grubość powłoki, a kalkulator automatycznie wygeneruje tolerancje obróbki mechanicznej przed obróbką powierzchniową, tak aby uzyskać wymiary końcowe mieszczące się w wymaganych tolerancjach.
Bezpłatny materiał
Oznaczenia i normy w przewodniku technicznym
Rodzaje anodowania, ISO 7599, MIL-A-8625 oraz grubości powłok
- Anodowanie naturalne i twarde
- Oznaczenia ISO/MIL
- Grubości i klasy obróbki