Anodowanie twarde aluminium
Anodowanie twarde aluminium (typ III, ISO 10074) tworzy warstwę tlenku o większej gęstości i zwartości niż anodowanie naturalne, przeznaczoną do pracy w warunkach zużycia ściernego, wymagających wysokiej twardości oraz w środowiskach agresywnych. W dalszej części: proces, różnice w stosunku do anodowania konwencjonalnego oraz zastosowania przemysłowe.
Anodowanie (zwane również utlenianiem anodowym) jest procesem elektrochemicznym, który pozwala uzyskać na powierzchni metalowej obrabianego elementu zwartą warstwę tlenku. Proces ten wykorzystuje prąd elektryczny, a jego nazwa wynika z faktu, że obrabiany detal jest podłączony do anody ogniwa elektrolitycznego.
Anodowanie jest głównym zabiegiem ochronnym stosowanym na aluminium. Inne metale, które można łatwo anodować, to tytan i magnez.
Anodowanie aluminium
Pierwszy proces anodowania, opracowany w latach 1920-1930, był oparty na kwasie chromowym. Powłokę tę, otrzymywaną w procesie anodowania chromowego, stosuje się obecnie jedynie w niektórych sektorach, takich jak przemysł wojskowy i lotniczy, ze względu na rakotwórczość soli chromu.
Obecnie najbardziej rozpowszechnionym i najczęściej stosowanym procesem anodowania jest proces oparty na kwasie siarkowym.
Obrabiane elementy są zanurzane w 20-procentowym roztworze kwasu siarkowego, który pełni funkcję elektrolitu. Do elementu aluminiowego podłączany jest biegun dodatni, natomiast biegun ujemny jest podłączony do katody znajdującej się w roztworze. Po doprowadzeniu prądu do ogniwa elektrolitycznego na powierzchni obrabianego elementu powstają jony tlenu, które, łącząc się z atomami aluminium, tworzą twardą i zwartą warstwę tlenku glinu o doskonałych właściwościach, takich jak:
- odporność na korozję
- odporność na zużycie ścierne
- twardość
- jednolita grubość
- możliwość barwienia pigmentami, które przenikają w warstwę tlenku
- izolacja dielektryczna
Struktura warstwy tlenku
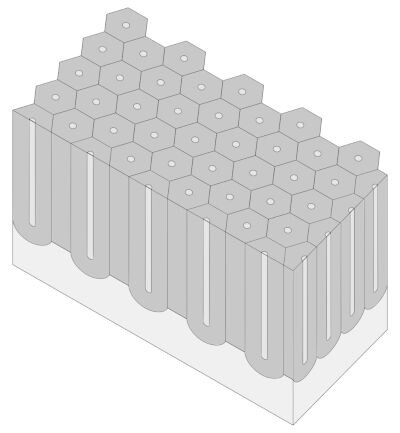
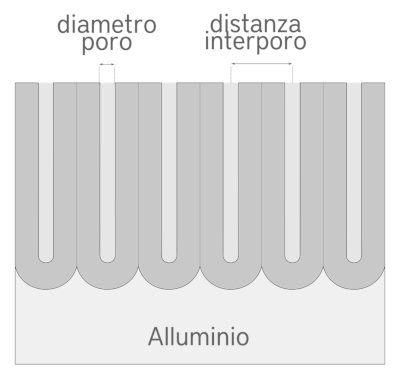
Tlenek glinu, powstający w procesie anodowania w kwasie siarkowym, ma strukturę kolumnową o kształcie plastra miodu, z komórkami o formie sześciokątnej i centralnym porem, który rozciąga się niemal na całą głębokość warstwy. W procesie anodowania twardego powstają pory o średnicy około 20–40 nm i odległości między porami około 100 nm.
Istnieją dwa rodzaje anodowania, różniące się właściwościami powierzchni i parametrami procesu:
| Rodzaj anodowania | Charakterystyka |
|---|---|
| Anodowanie naturalne lub dekoracyjne OX-A | Stosowane w celu zapewnienia dobrej odporności na korozję w środowiskach nieagresywnych oraz umiarkowanej odporności na zużycie ścierne i zarysowania. Wykorzystywane w zastosowaniach dekoracyjnych, ponieważ nadaje się do barwienia na różne kolory. |
| Anodowanie twarde OX-HS - OX-W | Stosowane na detalach z zakresu mechaniki precyzyjnej w celu zapewnienia doskonałej odporności na korozję i zużycie ścierne, wysokiej twardości oraz odporności w środowiskach agresywnych. |
Anodowanie twarde aluminium
Pojęciem anodowania twardego określa się bardzo twardą i zwartą powłokę z tlenku glinu, o większej grubości niż w przypadku anodowania dekoracyjnego. Stosowane jest przede wszystkim w mechanice precyzyjnej na elementach obrabianych skrawaniem z materiału pełnego, na wyrobach wyciskanych, odlewanych, odlewanych ciśnieniowo i walcowanych, w celu zwiększenia odporności na korozję, twardości i odporności na zużycie ścierne.
Normy techniczne
Normy techniczne i standardy międzynarodowe dotyczące anodowania twardego są następujące:
| Norma / Standard | Tytuł |
|---|---|
| ISO 10074 | Anodizing of Aluminium and its alloys - Specification for hard anodic oxidation coatings on Aluminium and its alloys |
| MIL-A-8625 | ANODIC COATINGS FOR ALUMINUM & ALUMINUM ALLOYS - Type III: Hard Anodic Coatings |
| UNI 7796 | Powłoki wytwarzane przez utlenianie anodowe aluminium i stopów aluminium - Grubowarstwowe utlenianie anodowe - Wymagania i ogólne wytyczne dotyczące kontroli |
Wygląd estetyczny
Anodowanie twarde odwzorowuje morfologię powierzchni elementu, dzięki czemu możliwe jest zachowanie wykończenia powierzchni aluminium także po anodowaniu (np. powierzchni błyszczącej, satynowej, szczotkowanej, śrutowanej, kulowanej, piaskowanej itp.).
Powłoka uzyskuje samoistne zabarwienie, które w dużym stopniu zależy od zastosowanego stopu aluminium i może wahać się od szarego, przez ciemnoszary, do brązowego. Po zabiegu powierzchnię można zabarwić czarnym, niebieskim lub czerwonym barwnikiem. Pigmenty te przenikają do wnętrza warstwy anodowej, barwiąc ją. Ponieważ bazowy kolor warstwy anodowanej ma ciemny odcień, w przeciwieństwie do zabiegów anodowania naturalnego, anodowanie twarde daje kolory głęboko czarny, ciemnoniebieski i ciemnoczerwony. Grubość wpływa na kolor: wraz z jej wzrostem powłoka staje się ciemniejsza. Stopy zawierające dużo miedzi nabierają wyglądu brązu, a stopy zawierające dużo krzemu (>12%) mogą mieć niejednolite zabarwienie. Anodowanie twarde, o ciemnym odcieniu bazowym, nadaje się do barwienia na kolory ciemne i kryjące, a zazwyczaj wybierany jest kolor czarny, zarówno ze względu na doskonały efekt estetyczny, jak i w celu ujednolicenia koloru w przypadku występowania różnych stopów.
Stopy aluminium nadające się do anodowania
Wszystkie stopy aluminium można anodować, z kilkoma drobnymi wyjątkami. Największe trudności występują w przypadku stopów zawierających w dużych ilościach pierwiastki inne niż aluminium, ponieważ tylko aluminium uczestniczy w tworzeniu warstwy tlenku. W konsekwencji na stopach zawierających duże ilości miedzi, takich jak stopy serii 2000, nie można uzyskać warstw o dużej grubości, a warstwa tlenku będzie nieco mniej zwarta i mniej odporna na korozję i zużycie ścierne. Stopy zawierające krzem w ilości powyżej 12% mogą wykazywać mniejszą grubość i jednolitość powłoki, a w konsekwencji niższą odporność na korozję i zużycie ścierne, a czasami niejednolitość koloru.
Grubość warstwy anodowej
Charakterystyczną cechą anodowania jest możliwość pokrywania elementów warstwą o jednolitej i kontrolowanej grubości na prawie wszystkich powierzchniach. Wyjątkiem mogą być otwory o małej średnicy i dużej głębokości, w przypadku których zdolność penetracji powłoki należy oceniać indywidualnie.
Standardowa grubość warstwy uzyskiwanej przez anodowanie twarde wynosi 30–50 µm, ale w zależności od szczególnych potrzeb można wybrać grubości mniejsze lub większe. W przypadku bardzo wąskich tolerancji zmniejsza się grubość warstwy anodowej i/lub określa się węższą tolerancję, na przykład 30 ± 5 µm.
Przyrost wymiarowy
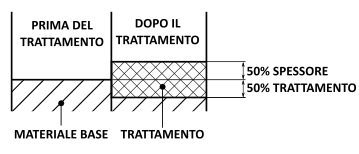
Warstwa narasta w 50% na zewnątrz i w 50% w głąb powierzchni elementu aluminiowego. Promieniowy przyrost wymiarowy odpowiada zatem połowie grubości warstwy.
Odporność na korozję
Anodowanie twarde ma wyższą odporność na korozję niż anodowanie dekoracyjne, dzięki większej grubości i większej zwartości warstwy tlenku. Odporność ta może być osłabiona przez pory występujące w powłoce, które stanowią pierwsze ogniska korozji. W celu zwiększenia odporności na korozję przeprowadza się zatem zabieg następujący po anodowaniu, nazywany uszczelnianiem. Istnieje wiele rodzajów uszczelniania, a dwa najczęściej stosowane przemysłowo i uznawane na poziomie międzynarodowym to:
- uszczelnianie na gorąco: zanurzenie w wodzie o temperaturze około 95 °C, które umożliwia powierzchniowe uwodnienie warstwy tlenku glinu i zamyka pory, zapewniając lepszą odporność na korozję.
- uszczelnianie na zimno: zanurzenie w roztworze fluorku niklu w temperaturze otoczenia. Sole niklu przenikają w pory powłoki, poprawiając odporność na korozję.
Uszczelnianie na gorąco, mimo że jest kosztowne pod względem energetycznym, ponieważ kąpiel musi być utrzymywana w temperaturze 95 °C, jest stosowane coraz częściej, kosztem uszczelniania opartego na solach niklu, które są rakotwórcze i mogą powodować alergie skórne. W przemyśle spożywczym, na przykład, uszczelnianie na bazie niklu nie może być stosowane.
Warstwa anodowa wykazuje doskonałą odporność na korozję w kontakcie z alkoholami, węglowodorami i roztworami obojętnymi. Roztwory kwaśne lub zasadowe rozpuszczają tlenek glinu, niwecząc działanie bariery chroniącej przed korozją. Szybkość rozpuszczania warstwy anodowej jest proporcjonalna do kwasowości lub zasadowości roztworu i jest większa w przypadku roztworów zasadowych.
Anodowanie twarde OX-W to zabieg opracowany specjalnie w celu zwiększenia i tak doskonałej odporności na korozję anodowania twardego. Na niektórych stopach pozwala osiągnąć 1000 godzin ekspozycji w obojętnej mgle solnej zgodnie z ISO 9227, bez pojawienia się korozji. OX-W nadaje się ponadto do ochrony stopów o wysokiej zawartości krzemu, które w standardowym procesie anodowania mogłyby sprawiać trudności.
Twardość, gęstość i odporność na zużycie ścierne
Anodowanie twarde charakteryzuje się wysoką twardością, która zmienia się w zależności od zastosowanego stopu aluminium.
Specyfikacja ISO 10074 określa minimalną twardość powłok na niektórych stopach. Twardość mierzy się zgodnie z ISO 4516 na warstwie o grubości 25–50 µm przy obciążeniu 50 g HV 0,05.
| Stop | Twardość Vickersa |
|---|---|
| Stopy do przeróbki plastycznej | 400 HV |
| Seria 2000 | 250 HV |
| Seria 5000 z magnezem >2% | 300 HV |
| Seria 7000 | 300 HV |
| Stopy odlewnicze z miedzią <2% i/lub krzemem <8% | 250 HV |
Gęstość, mierzona zgodnie z ISO 2106 na powłoce o grubości 50 µm ± 5 µm bez uszczelniania, musi mieć następujące wartości minimalne:
| Stop | Gęstość powłoki |
|---|---|
| Stopy do przeróbki plastycznej | 1100 mg/dm2 |
| Seria 2000 | 950 mg/dm2 |
| Seria 5000 z magnezem >2% | 950 mg/dm2 |
| Seria 7000 | 950 mg/dm2 |
| Stopy odlewnicze z miedzią <2% i/lub krzemem <8% | 950 mg/dm2 |
Wysoka twardość i zwartość warstwy tlenku oraz struktura kolumnowa pozwalają anodowaniu twardemu osiągnąć wysoką odporność na zużycie ścierne, większą niż w przypadku niklowania chemicznego i porównywalną z chromowaniem twardym grubowarstwowym. Taber Abraser to test, który określa zużycie powłok w kontakcie ślizgowym z kołami ściernymi. Zgodnie z ISO 10074, po 10 000 cykli ubytek masy musi być mniejszy niż następujące wartości:
| Stop | maks. ubytek masy |
|---|---|
| Stopy do przeróbki plastycznej | 15 mg |
| Seria 2000 | 35 mg |
| Seria 5000 z magnezem >2% | 25 mg |
| Seria 7000 | 25 mg |
| Stopy odlewnicze z miedzią <2% i/lub krzemem <8% | - |
Chropowatość
Anodowanie twarde przyczynia się do nieznacznego zwiększenia chropowatości powierzchni, co jest bardziej zauważalne na powierzchniach o niskiej chropowatości po obróbce skrawaniem.
Anodowanie twarde OX-W cechuje się ograniczonym wzrostem chropowatości powierzchni. Dzięki zastosowaniu niektórych specjalnych stopów aluminium i określeniu właściwych parametrów procesu możliwe jest utrzymanie końcowej chropowatości na poziomie poniżej 0,5 Ra.
Kontakt z żywnością
Norma „EN 14392 Requirements for anodized products for use in contact with foodstuff” określa wymagania dla zabiegów anodowania detali aluminiowych przeznaczonych do kontaktu z żywnością.
Zabiegi wykonywane przez Durox srl są zgodne z normą EN 14392, jeśli spełnione są następujące wymagania:
- Skład chemiczny stopów aluminium detali przeznaczonych do anodowania musi być zgodny z wymaganiami norm EN 601 lub EN 602, w zakresie, w jakim mają one zastosowanie.
- Zabiegi anodowania muszą obejmować etap uszczelniania, który musi być wyraźnie zamówiony.
Bezpłatny materiał
Powłoki OX w przewodniku technicznym
Anodowanie twarde OX-HS i OX-W: właściwości i zastosowania przemysłowe
- OX-HS anodowanie twarde
- OX-W niska chropowatość
- Sektory: motoryzacja, mechanika i przemysł spożywczy