Powłoki ceramiczne PEO na magnezie i aluminium
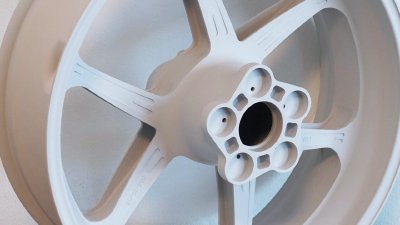
Po upadku muru berlińskiego, na początku lat 90., świat zachodni zbadał kilka rosyjskich technologii pod kątem możliwości ich zastosowania w przemyśle. Technologie te wywodziły się z rosyjskich badań w dziedzinie kosmicznej i wojskowej. Wśród obróbek powierzchniowych metali pewne zainteresowanie wzbudziły obróbki elektrolityczne określane jako Plasma Electrolytic Oxidation PEO, zwane również Micro-Arc Oxidation MAO, które umożliwiały wytworzenie niezwykle twardej i zwartej warstwy tlenku na aluminium, magnezie i tytanie przy użyciu prądu o wysokim napięciu.
Firma Micron Srl zbudowała pierwszą maszynę z oznaczeniem CE, opartą na modelu rosyjskim, we współpracy z firmą Keronite, i rozpoczęła program B+R mający na celu poprawę właściwości warstwy tlenku wytwarzanej przy użyciu różnych prądów o zmiennej mocy i częstotliwości. W pewnym momencie drogi firm Micron i Keronite rozeszły się, a każda z nich kontynuowała program B+R we własnym zakresie.
Proces obróbki PEO
PEO polega na przepuszczaniu prądu o wysokim napięciu, którego kierunek jest okresowo odwracany, przez element z metalu nadającego się do anodowania, zanurzony w specjalnym roztworze zwanym elektrolitem. W ten sposób możliwe jest wytworzenie warstwy tlenku i jednoczesne stopienie metalu dzięki wyładowaniom wywołanym przez wysokie napięcie. Element zanurzony w elektrolicie pokrywa się niezliczoną liczbą małych wyładowań elektrycznych, czyli „mikrołuków”, które otaczają element, oświetlając go, i powodują powstanie warstwy ceramicznej.
Rezultatem jest powstanie warstwy tlenku zmineralizowanej przez stopienie, której twardość odpowiada twardości pierwotnego tlenku danego metalu. Na czystym aluminium osiąga się twardość zbliżoną do twardości tlenku glinu Al2O3, wynoszącą około 2000 HV, na tytanie około 1000 HV, a na magnezie około 600 HV. Na powszechnie stosowanych stopach aluminium, ze względu na obecność różnych metali stopowych, możliwe jest uzyskanie twardości w zakresie od 1200 HV do 1600 HV.
Rozwój obróbki PEO
Ciągłe prace badawczo-rozwojowe doprowadziły do ewolucji i udoskonalenia procesu micro-spark lub micro-arc, zapewniając bardziej równomierny rozkład i drobniejsze wyładowania plazmy elektrolitycznej, co poprawia właściwości powierzchni i umożliwia stosowanie powłoki ceramicznej bez konieczności szlifowania wykańczającego oraz zapewnia bardziej równomierną grubość.
Stosowane elektrolity to roztwory lekko zasadowe, bez dodatku metali ciężkich ani niebezpiecznych substancji chemicznych, co sprawia, że proces jest przyjazny dla środowiska i bezpieczny dla zdrowia operatorów. Dla każdego z trzech metali, Al, Mg, Ti, do uzyskania powierzchniowej warstwy ceramicznej stosuje się różne elektrolity i ustawienia maszyny.
Firma Micron opracowała i rozwinęła obróbkę Plasma Electrolytic Oxidation PEO na magnezie i aluminium, korzystając również ze współpracy z firmą brytyjską. Zastosowanie magnezu metalicznego i jego stopów było zawsze ograniczone ze względu na jego niską odporność na korozję, pomimo małej gęstości wynoszącej 1,8 kg/dm3, doskonałej obrabialności i możliwości odlewania ciśnieniowego.
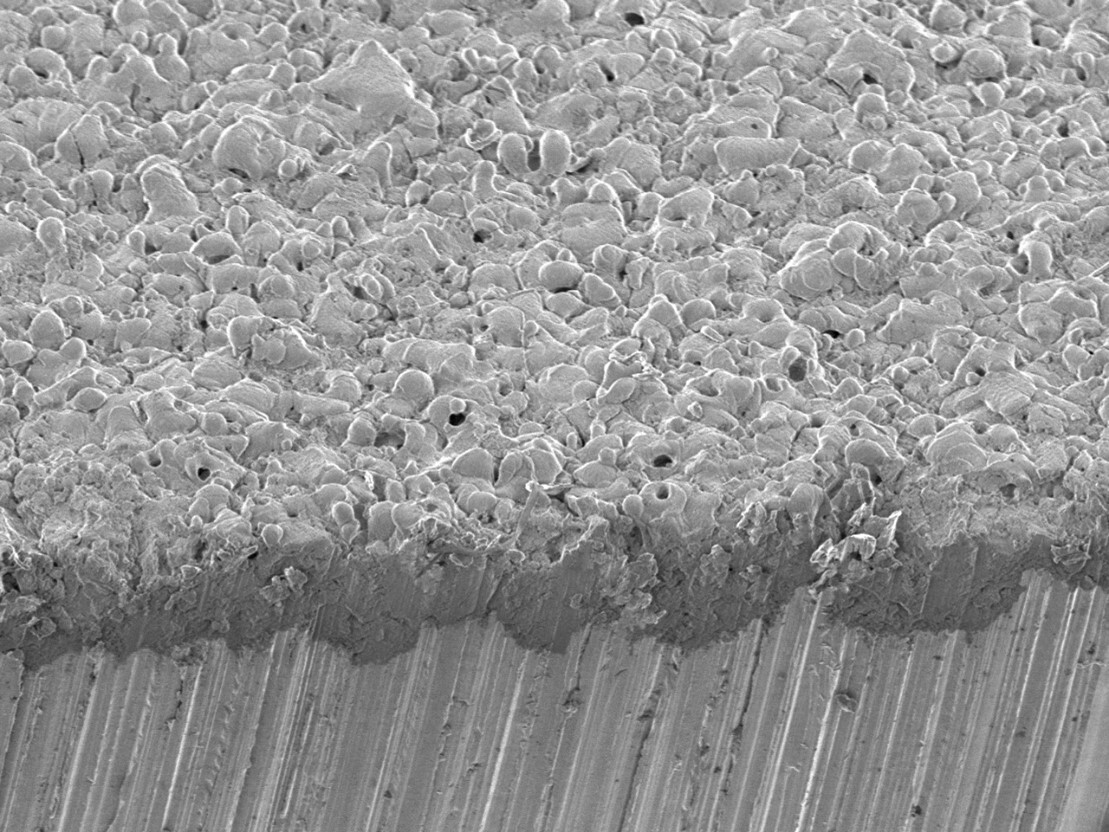
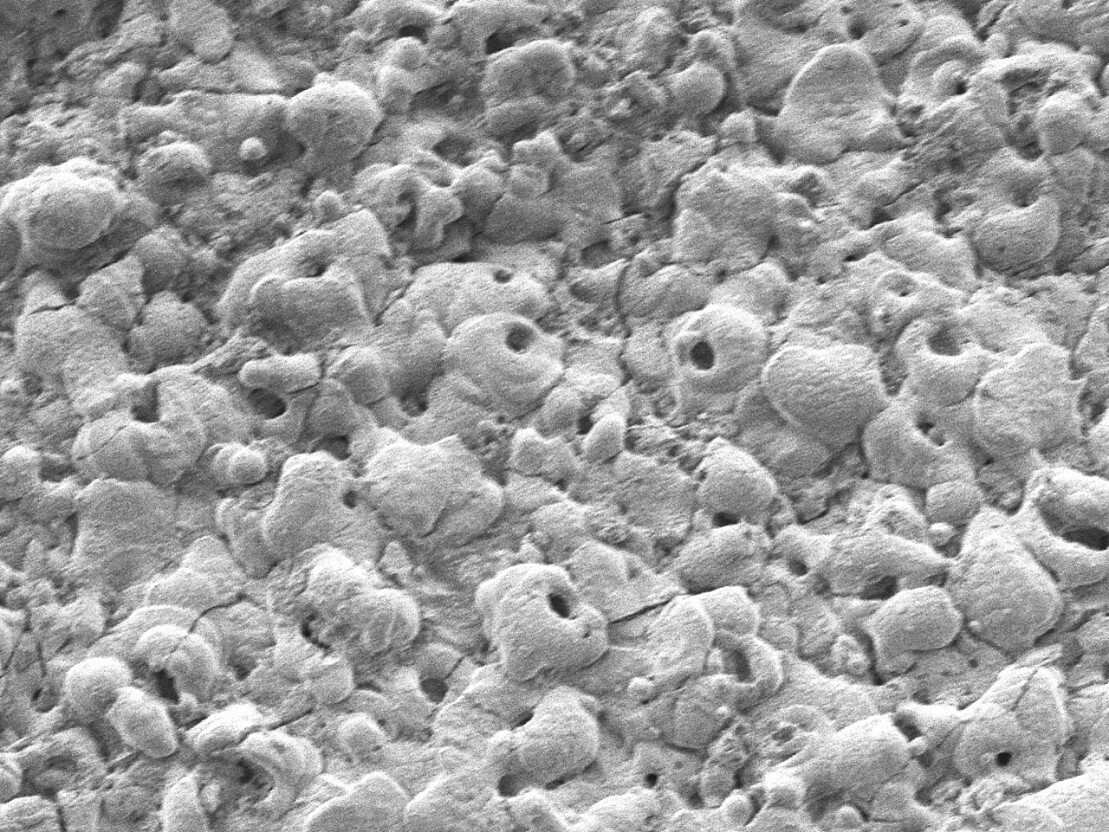
Właściwości powłoki PEO OX-UHA na magnezie
Przed pojawieniem się PEO ochronę magnezu przed korozją zapewniano za pomocą obróbki HAE, klasycznego anodowania lub chromianowania z użyciem Cr6, z niezbyt zadowalającymi rezultatami. Dzięki PEO warstwa ceramiczna, złożona głównie z mieszanych tlenków magnezu i aluminium, jest bardzo twarda (500 HV) i zwarta oraz pozwala znacznie zwiększyć odporność na korozję.
Istotną cechą jest również jej struktura powierzchniowa, która zapewnia doskonałą przyczepność przy późniejszej impregnacji lub malowaniu, wykonywanych w celu dalszego zwiększenia odporności na korozję, co pozwala osiągnąć niezrównaną odporność na korozję.
Obróbce PEO OX-UHA można poddawać wszystkie powszechnie stosowane stopy magnezu, uzyskując powłoki o grubości zazwyczaj od 5 µm do 20 µm. PEO zapewnia doskonałą odporność na korozję już przy niewielkich grubościach powłoki, dzięki jej zwartości i przyczepności. PEO przekształca powierzchnię magnezu w tlenek magnezu, nie powodując żadnego przyrostu wymiarów wynikającego z wytworzenia powłoki.
Twardość powłoki zmienia się w zależności od zastosowanego stopu i zazwyczaj mieści się w przedziale od 400 do 600 HV, co stanowi wartości znacznie wyższe niż w przypadku jakiejkolwiek innej obróbki anodowania magnezu. Wysoka twardość pozwala zatem zwiększyć odporność na zużycie, uderzenia i zarysowania.
Zarówno proces, jak i powłoka są przyjazne dla środowiska, ponieważ nie występują w nich toksyczne ani rakotwórcze substancje chemiczne. PEO jest główną alternatywą dla chromianowania, które ze względu na problemy związane ze stosowaniem chromu sześciowartościowego jest coraz rzadziej wykorzystywane. Obróbka PEO jest zgodna z rozporządzeniem REACH i dyrektywą RoHS, ponieważ nie występują w niej substancje objęte ograniczeniami stosowania w stężeniach przekraczających maksymalne dopuszczalne wartości ani substancje SVHC w ilościach przekraczających 0,1% wagowo.