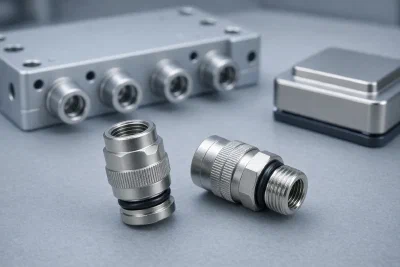
Un connettore leak-free per il raffreddamento a liquido dei data center è un componente piccolo, ma concentra tutti i problemi di un circuito a liquido: corrosione, rilascio di metalli nel fluido, usura a ogni innesto, tenuta sugli O-ring, filetti e passaggi interni difficili da raggiungere. In Micron trattiamo in serie raccordi rapidi e quick disconnect in ottone nichelato chimico ad alto fosforo per questo settore, ed è da qui che partiamo per parlare di trattamenti superficiali per il raffreddamento a liquido: connettori, cold plate in rame, manifold in alluminio e dissipatori.
Il contesto spiega perché il tema è diventato urgente. Secondo un report Bernstein, un singolo cabinet NVIDIA GB200 NVL72 monta 108 cold plate e il mercato delle cold plate, oggi di 2–3 miliardi di dollari, raggiungerà 6–7 miliardi entro il 2030 nello scenario base. Più componenti bagnati significano più superfici da proteggere.
Perché un circuito di raffreddamento a liquido si degrada
I requisiti di affidabilità di questi circuiti sono oggi definiti principalmente dall’OCP (Open Compute Project), il consorzio internazionale che riunisce i principali operatori hyperscale e produttori di hardware per definire standard aperti per i data center, inclusi i sistemi di raffreddamento a liquido. Le sue specifiche mettono a fuoco tre criticità principali.
Coppie galvaniche tra rame, ottone e alluminio
Nei circuiti di raffreddamento convivono rame, ottone e alluminio. In un fluido conduttivo come l’acqua-glicole, due metalli a potenziale diverso collegati elettricamente formano una cella galvanica e il meno nobile si corrode. La specifica OCP sui fluidi per cold plate lo dice in modo esplicito: la combinazione di alluminio e rame è nota per causare problemi di corrosione galvanica.
Dezincificazione dell’ottone e zinco nel fluido
L’ottone è una lega rame-zinco. In acqua e acqua-glicole lo zinco può dissolversi selettivamente e lasciare un rame poroso e meccanicamente debole: è la dezincificazione. Le linee guida OCP per i fluidi a base di glicole propilenico preferiscono ottoni con meno del 15% di zinco e, oltre questa soglia, chiedono di verificarne la resistenza con la prova specifica definita nella ISO 6509.
Particelle nei microcanali
Le cold plate lavorano con microcanali stretti. OCP raccomanda una filtrazione in derivazione inferiore a 5 µm proprio per evitare che il particolato resti intrappolato nei canali. La specifica di prova OCP per cold plate direct-to-chip prevede un lavaggio in bagno a ultrasuoni con particolato ammesso inferiore a 50 µm e prove di compatibilità con il fluido secondo ASTM D8040 modificata, seguite da analisi ICP degli ioni rilasciati. Ossidi, residui di lavorazione e frammenti di rivestimento sono esattamente ciò che queste prove intercettano.
Connettori leak-free in ottone nichelato chimico ad alto fosforo: NIPLATE® 500
L’ottone nichelato chimico è una soluzione industriale consolidata per raccordi e connettori a contatto con fluidi, ed è il caso d’uso ideale per i connettori leak-free del raffreddamento a liquido. La nostra scelta è il NIPLATE® 500
, nichel chimico ad alto fosforo (P 10–13%), conforme a ISO 4527 NiP(11) e ASTM B733 Type V.
Perché l’alto fosforo
Il contenuto di fosforo determina la microstruttura della lega Ni-P e, con essa, le sue proprietà chimiche e meccaniche (i rivestimenti NIPLATE®
). Per un connettore immerso nel fluido, l’alto fosforo porta tre vantaggi:
- struttura amorfa: grazie all’elevato contenuto di fosforo la lega è amorfa, e questo le conferisce un’elevata resistenza chimica verso molti agenti aggressivi. Tra i rivestimenti di nichel chimico, l’alto fosforo ha la migliore resistenza chimica e a corrosione;
- porosità bassissima già a bassi spessori: in condizioni industriali tipiche, oltre 30 µm il rivestimento può essere considerato privo di porosità passante (resistenza alla corrosione
);
- stabilità in acqua e glicole: nelle tabelle di resistenza chimica
il Ni-P alto fosforo è in classe A, con velocità di corrosione dello strato inferiore a 2,5 µm/anno, in acqua demineralizzata fino a 80–82 °C, in acqua distillata e in glicole etilenico a 20 °C. È il punto di partenza per la qualifica sul pezzo con il fluido di progetto.
Una barriera continua tra ottone e fluido
Il nichel chimico protegge per effetto barriera: uno strato Ni-P continuo isola l’ottone dal fluido, quindi niente contatto diretto, niente dezincificazione e niente zinco in soluzione. Sulle leghe di rame il comportamento è particolarmente favorevole: rivestimento e materiale base hanno un potenziale di riduzione molto simile, quindi non si crea una coppia galvanica e un’eventuale porosità ha pochissima influenza sulla corrosione del pezzo (spessore di nichelatura per resistenza a corrosione
). Su ottone, con 20 µm di NIPLATE® 500, il pezzo supera 1000 ore in nebbia salina neutra (ISO 9227) con un rating di protezione Rp 9 (ISO 10289).
Durezza e usura nei cicli di innesto
Un quick disconnect lavora a cicli di innesto e disinnesto. Dopo il solo trattamento termico di deidrogenazione (160–180 °C x 4 h), il NIPLATE® 500 raggiunge già una durezza di 550±50 HV, paragonabile a quella di un acciaio temprato, con una perdita all’usura Taber (ASTM B733 X1, mole CS10, 1 kg) di 20±2 mg / 1000 cicli. In questo stato conserva la struttura amorfa e la massima resistenza chimica al fluido, offrendo al tempo stesso una superficie dura e uniforme che scorre in modo costante sulle guarnizioni e mantiene integro lo strato protettivo nelle zone di contatto.
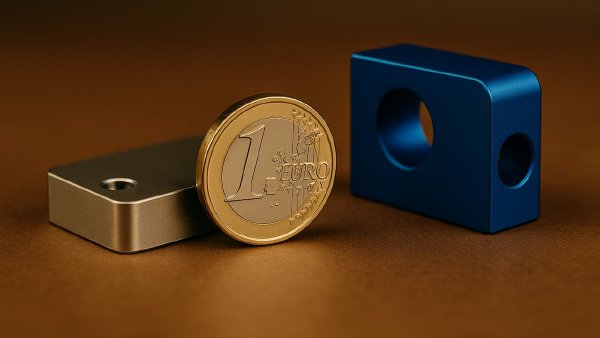
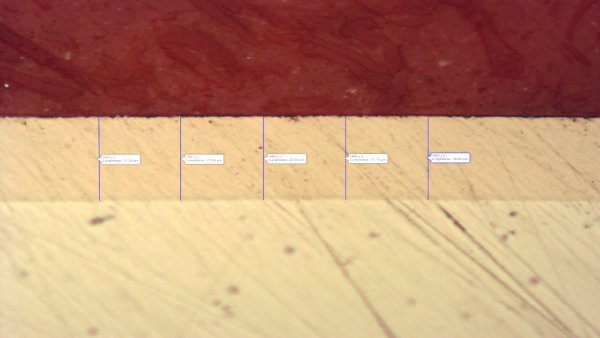
Il nichel chimico si deposita per riduzione autocatalitica, senza corrente esterna: non c’è l’effetto punta dei riporti galvanici, che concentrano metallo su spigoli e creste e lo fanno mancare in fori e cavità. Lo spessore è uniforme sulle superfici esterne e interne, da 3 a 50 µm per NIPLATE® 500, con tolleranza di ±10% del valore nominale (minimo ±2 µm). Per un connettore questo significa sedi degli O-ring che restano in tolleranza (tolleranze dimensionali e trattamenti galvanici
) e filetti e passaggi interni protetti come le superfici esterne.
Ottone nichelato e linee guida OCP. Le linee guida OCP sui fluidi a base di glicole propilenico sono in evoluzione e oggi indicano l’acciaio inox per i quick connect. Altri documenti OCP registrano già la pratica industriale: il white paper Hose and Manual Couplings – Best Practices indica che i giunti per il thermal control sono tipicamente in acciaio inox, in ottone nichelato o cromato e in alluminio con anodizzazione dura; il white paper sui manifold di rack (v3) registra l’ottone nichelato come compatibile con un fluido PG25 commerciale.
Su cold plate, scambiatori e componenti in rame il riferimento è ancora il nichel chimico. La lega Ni-P applicata con uno strato sottile e uniforme protegge il rame da ossidazione, corrosione e rilascio di ioni nel fluido con un impatto contenuto su scambio termico e contatto elettrico.
Sulle leghe di rame bastano spessori contenuti: in funzione della condizione di esercizio, da 5±2 µm (ambiente interno asciutto) a 20±2 µm (ambiente fortemente aggressivo). Il NIPLATE® LINK
, sviluppato per componenti elettrici in rame, ha P 8–13%, spessore tipico 5–15 µm ±2 µm e supera 1000 ore in nebbia salina neutra (ISO 9227) su rame con 5 µm, con superficie corrosa inferiore all'1%. Protegge il rame del circuito di raffreddamento ed evita il rilascio di sali e ioni nel fluido.
Manifold e parti in alluminio: anodizzazione dura OX-W a bassa rugosità
Su manifold, piastre e componenti in alluminio la soluzione è l’anodizzazione dura OX-W
di Durox. L’anodizzazione dura trasforma la superficie in ossido di alluminio compatto, con resistenza a corrosione e usura, durezza e isolamento dielettrico (cos’è l’anodizzazione dura
). OX-W è conforme a MIL-PRF-8625 Type III, ISO 10074 e UNI 7796. Rispetto all’anodizzazione dura tradizionale ha rugosità minore, maggiore resistenza alla corrosione e colorazione più chiara.
Isolare l’alluminio dal rame
In un circuito misto, lo strato anodico interrompe elettricamente la coppia galvanica tra alluminio e rame, con uno strato continuo e di spessore uniforme sulle superfici esterne.
Bassa rugosità: particelle e tenute
L’anodizzazione dura tende ad aumentare leggermente la rugosità; OX-W la contiene. Con leghe specifiche e parametri operativi definiti, la rugosità finale resta sotto 0,5 µm Ra. In un circuito a liquido una superficie più liscia porta:
- meno particelle, perché picchi e asperità sono i primi punti a staccarsi per erosione o al montaggio e trattengono residui di lavorazione;
- tenute affidabili sulle sedi di O-ring e guarnizioni.
OX-W è ottimizzato per dare elevata resistenza all’usura con uno spessore contenuto e bassa rugosità. Lo spessore cresce per il 50% verso l’esterno e per il 50% verso l’interno: l’incremento dimensionale per superficie è metà dello spessore di trattamento. Le prestazioni migliori si ottengono sulle leghe serie 6000.
Dissipatori in alluminio e in rame
Gli stessi criteri valgono per i dissipatori dell’elettronica di potenza e dei data center, raffreddati ad aria o a liquido.
Dissipatori in alluminio: OX-W. L’anodizzazione dura protegge da corrosione e usura e isola elettricamente il dissipatore, una proprietà preziosa vicino a parti in tensione. Le basi di contatto con il modulo di potenza si possono mascherare per non introdurre resistenza termica.
Dissipatori in rame o alluminio: NIPLATE®. Il nichel chimico protegge il rame e l’alluminio da ossidazione e corrosione e copre in modo uniforme alette, canali e geometrie complesse, dove un deposito galvanico lascerebbe zone scoperte. I rivestimenti NIPLATE® sono saldobrasabili. Se la funzione primaria è la saldatura, i trattamenti termici di indurimento vanno evitati perché formano un ossido superficiale che riduce la bagnabilità; per una saldabilità stabile nel tempo il riferimento è NIPLATE® LINK.
Progettare il pezzo per il trattamento
Il trattamento superficiale entra nel progetto, non si aggiunge alla fine:
- quote: con il nichel chimico si lavora il pezzo includendo il sovrametallo (tolleranza ±10%, minimo ±2 µm): 10 µm di rivestimento riducono di 20 µm il diametro di un foro e, sulle filettature metriche, lo scostamento diametrale è pari a 4 volte lo spessore; con l’anodizzazione dura si considera la crescita del 50% per superficie. Il calcolatore di tolleranze pre-trattamento
aiuta a definire le quote;
- compatibilità con il fluido: le linee guida OCP chiedono di verificare la compatibilità del fluido con tutti i materiali bagnati alla massima temperatura di esercizio. Il rivestimento è un materiale bagnato e va qualificato sul pezzo trattato, con il fluido di progetto, insieme al cliente.
Controlli di laboratorio
Il laboratorio Micron Coatings Group esegue i controlli di routine, la validazione dei trattamenti e la failure analysis (qualità e supporto tecnico
):
| Parametro | Metodo |
|---|
| Spessore del rivestimento | Microscopio, ISO 1463; correnti indotte, ISO 2360 |
| Contenuto di fosforo del nichel chimico | Spettroscopia EDS |
| Porosità del nichel chimico | Ferroxyl test, ASTM B733 |
| Aderenza | ISO 2819 |
| Microdurezza Vickers | ISO 4516 |
| Rugosità superficiale | ISO 4288 |
| Resistenza a corrosione in nebbia salina | ISO 9227, ISO 10289, ASTM B117 |
| Resistenza all’usura, Taber Abraser | ISO 10074 B.3 |
| Morfologia e composizione | SEM con sonda EDS |
Domande frequenti
Perché l'ottone nichelato chimico ad alto fosforo per i connettori leak-free?
NIPLATE® 500 è un nichel chimico ad alto fosforo (P 10–13%): la struttura amorfa gli dà la migliore resistenza chimica e a corrosione tra i nichel chimici, con porosità bassissima già a bassi spessori. Lo strato continuo isola l’ottone dal fluido ed evita dezincificazione e rilascio di zinco; su ottone, con 20 µm, supera 1000 ore in nebbia salina neutra. Copre in modo uniforme filetti, sedi e fori interni, mantenendo in tolleranza le sedi degli O-ring, e già allo stato deidrogenato raggiunge 550 HV, una durezza paragonabile a quella di un acciaio temprato, per resistere ai cicli di innesto.
Perché il nichel chimico e non un nichel galvanico?
Il nichel chimico si deposita senza corrente esterna e non ha l’effetto punta: lo spessore è uniforme sulle superfici esterne e interne, con tolleranza ±10% (minimo ±2 µm). Un deposito galvanico si concentra su spigoli e creste e lascia meno metallo in fori e cavità.
Quale trattamento per cold plate e manifold?
NIPLATE® sulle parti in rame e leghe di rame, anodizzazione dura OX-W sulle parti in alluminio. Lo strato anodico isola elettricamente l’alluminio dal rame e la bassa rugosità limita particelle e problemi di tenuta.
Quale trattamento per i dissipatori in alluminio e in rame?
Anodizzazione dura OX-W sull’alluminio, per corrosione, usura e isolamento elettrico, con mascheratura delle basi di contatto. NIPLATE® sul rame o sull’alluminio, per protezione dalla corrosione, copertura uniforme delle alette e saldabilità.
Il nichel chimico peggiora lo scambio termico del rame?
La lega Ni-P conduce meno del rame, per questo sul rame si applica uno strato sottile e uniforme, a partire da 5 µm: protegge il rame con un impatto contenuto su scambio termico e contatto elettrico.
Ing. Giacomo Bordiga
Quality Manager & Materials Engineer
Ingegnere dei Materiali con oltre 15 anni di esperienza in trattamenti superficiali metallici. Specializzato in nichelatura chimica, anodizzazione e sistemi di gestione qualità ISO 9001 e IATF 16949.