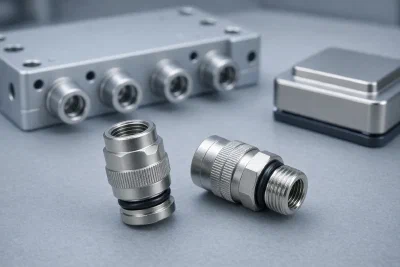
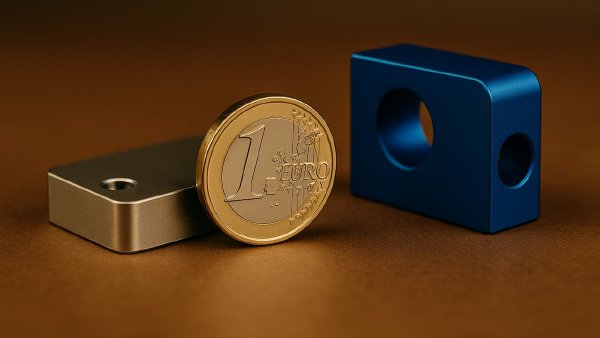
Un connecteur leak-free pour le refroidissement liquide des data centers est un composant de petite taille, mais il concentre tous les problèmes d’un circuit à liquide : corrosion, relargage de métaux dans le fluide, usure à chaque accouplement, étanchéité sur les joints toriques, filetages et passages internes difficiles d’accès. Chez Micron, nous traitons en série des raccords rapides et quick disconnect en laiton nickelé chimiquement à haute teneur en phosphore pour ce secteur, et c’est de là que nous partons pour aborder les traitements de surface pour le refroidissement liquide : connecteurs, cold plates en cuivre, manifolds en aluminium et dissipateurs.
Le contexte explique pourquoi le sujet est devenu urgent. Selon un rapport Bernstein, une seule baie NVIDIA GB200 NVL72 embarque 108 cold plates et le marché des cold plates, aujourd’hui de 2 à 3 milliards de dollars, atteindra 6 à 7 milliards d’ici 2030 dans le scénario de base. Plus de composants en contact avec le fluide signifient plus de surfaces à protéger.
Pourquoi un circuit de refroidissement liquide se dégrade
Les exigences de fiabilité de ces circuits sont aujourd’hui définies principalement par l’OCP (Open Compute Project), le consortium international qui réunit les principaux opérateurs hyperscale et fabricants de matériel afin de définir des standards ouverts pour les data centers, y compris les systèmes de refroidissement liquide. Ses spécifications mettent en évidence trois points critiques principaux.
Couples galvaniques entre cuivre, laiton et aluminium
Dans les circuits de refroidissement coexistent cuivre, laiton et aluminium. Dans un fluide conducteur tel que l’eau-glycol, deux métaux de potentiel différent reliés électriquement forment une cellule galvanique et le moins noble se corrode. La spécification OCP sur les fluides pour cold plates le dit explicitement : l’association de l’aluminium et du cuivre est connue pour provoquer des problèmes de corrosion galvanique.
Dézincification du laiton et zinc dans le fluide
Le laiton est un alliage cuivre-zinc. Dans l’eau et l’eau-glycol, le zinc peut se dissoudre de manière sélective et laisser un cuivre poreux et mécaniquement fragile : c’est la dézincification. Les lignes directrices OCP pour les fluides à base de propylène glycol privilégient les laitons contenant moins de 15 % de zinc et, au-delà de ce seuil, demandent d’en vérifier la résistance avec l’essai spécifique défini dans la norme ISO 6509.
Particules dans les microcanaux
Les cold plates fonctionnent avec des microcanaux étroits. L’OCP recommande une filtration en dérivation inférieure à 5 µm précisément pour éviter que les particules ne restent piégées dans les canaux. La spécification d’essai OCP pour les cold plates direct-to-chip prévoit un lavage en bain à ultrasons avec une taille admissible des particules inférieure à 50 µm et des essais de compatibilité avec le fluide selon la norme ASTM D8040 modifiée, suivis d’analyses ICP des ions relargués. Oxydes, résidus d’usinage et fragments de revêtement sont exactement ce que ces essais détectent.
Connecteurs leak-free en laiton nickelé chimiquement à haute teneur en phosphore : NIPLATE® 500
Le laiton nickelé chimiquement est une solution industrielle éprouvée pour les raccords et connecteurs en contact avec des fluides, et c’est le cas d’usage idéal pour les connecteurs leak-free du refroidissement liquide. Notre choix est le NIPLATE® 500
, un nickel chimique à haute teneur en phosphore (P 10–13 %), conforme à ISO 4527 NiP(11) et ASTM B733 Type V.
Pourquoi une haute teneur en phosphore
La teneur en phosphore détermine la microstructure de l’alliage Ni-P et, avec elle, ses propriétés chimiques et mécaniques (les revêtements NIPLATE®
). Pour un connecteur immergé dans le fluide, la haute teneur en phosphore apporte trois avantages :
- structure amorphe : grâce à la forte teneur en phosphore, l’alliage est amorphe, ce qui lui confère une résistance chimique élevée vis-à-vis de nombreux agents agressifs. Parmi les revêtements de nickel chimique, la haute teneur en phosphore offre la meilleure résistance chimique et à la corrosion ;
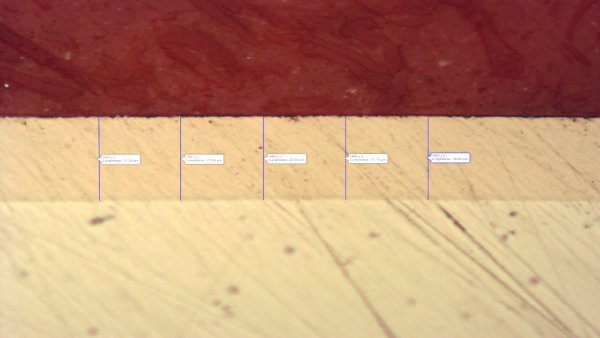
- porosité très faible dès les faibles épaisseurs : dans des conditions industrielles typiques, au-delà de 30 µm, le revêtement peut être considéré comme exempt de porosité traversante (résistance à la corrosion
) ;
- stabilité dans l’eau et le glycol : dans les tableaux de résistance chimique
, le Ni-P à haute teneur en phosphore est en classe A, avec une vitesse de corrosion de la couche inférieure à 2,5 µm/an, dans l’eau déminéralisée jusqu’à 80–82 °C, dans l’eau distillée et dans l’éthylène glycol à 20 °C. C’est le point de départ de la qualification sur la pièce avec le fluide du projet.
Une barrière continue entre le laiton et le fluide
Le nickel chimique protège par effet barrière : une couche Ni-P continue isole le laiton du fluide, donc pas de contact direct, pas de dézincification et pas de zinc en solution. Sur les alliages de cuivre, le comportement est particulièrement favorable : le revêtement et le matériau de base ont un potentiel de réduction très proche, de sorte qu’aucun couple galvanique ne se crée et qu’une éventuelle porosité a très peu d’influence sur la corrosion de la pièce (épaisseur de nickelage pour la résistance à la corrosion
). Sur laiton, avec 20 µm de NIPLATE® 500, la pièce dépasse 1000 heures au brouillard salin neutre (ISO 9227) avec un indice de protection Rp 9 (ISO 10289).
Dureté et usure lors des cycles d’accouplement
Un quick disconnect fonctionne par cycles d’accouplement et de désaccouplement. Après le seul traitement thermique de déshydrogénation (160–180 °C x 4 h), le NIPLATE® 500 atteint déjà une dureté de 550±50 HV, comparable à celle d’un acier trempé, avec une perte par usure Taber (ASTM B733 X1, meules CS10, 1 kg) de 20±2 mg / 1000 cycles. Dans cet état, il conserve la structure amorphe et la résistance chimique maximale au fluide, tout en offrant une surface dure et uniforme qui glisse de manière régulière sur les joints et préserve la couche protectrice dans les zones de contact.
Le nickel chimique se dépose par réduction autocatalytique, sans courant extérieur : il n’y a pas d’effet de pointe propre aux dépôts galvaniques, qui concentrent le métal sur les arêtes et les crêtes et en déposent moins dans les trous et les cavités. L’épaisseur est uniforme sur les surfaces externes et internes, de 3 à 50 µm pour le NIPLATE® 500, avec une tolérance de ±10 % de la valeur nominale (minimum ±2 µm). Pour un connecteur, cela signifie des logements de joints toriques qui restent dans les tolérances (tolérances dimensionnelles et traitements galvaniques
) et des filetages et passages internes protégés comme les surfaces externes.
Laiton nickelé et lignes directrices OCP. Les lignes directrices OCP sur les fluides à base de propylène glycol sont en évolution et indiquent aujourd’hui l’acier inoxydable pour les quick connects. D’autres documents OCP font déjà état de la pratique industrielle : le livre blanc Hose and Manual Couplings – Best Practices indique que les raccords pour la gestion thermique sont généralement en acier inoxydable, en laiton nickelé ou chromé et en aluminium avec anodisation dure ; le livre blanc sur les manifolds de rack (v3) mentionne le laiton nickelé comme compatible avec un fluide PG25 commercial.
Sur les cold plates, échangeurs et composants en cuivre, la référence reste le nickel chimique. L’alliage Ni-P appliqué en couche mince et uniforme protège le cuivre de l’oxydation, de la corrosion et du relargage d’ions dans le fluide, avec un impact limité sur l’échange thermique et le contact électrique.
Sur les alliages de cuivre, de faibles épaisseurs suffisent : selon les conditions de service, de 5±2 µm (environnement intérieur sec) à 20±2 µm (environnement fortement agressif). Le NIPLATE® LINK
, développé pour les composants électriques en cuivre, présente P 8–13 %, une épaisseur typique de 5–15 µm ±2 µm et dépasse 1000 heures au brouillard salin neutre (ISO 9227) sur cuivre avec 5 µm, avec une surface corrodée inférieure à 1 %. Il protège le cuivre du circuit de refroidissement et évite le relargage de sels et d’ions dans le fluide.
Manifolds et pièces en aluminium : anodisation dure OX-W à faible rugosité
Sur les manifolds, plaques et composants en aluminium, la solution est l’anodisation dure OX-W
de Durox. L’anodisation dure transforme la surface en oxyde d’aluminium compact, avec résistance à la corrosion et à l’usure, dureté et isolation diélectrique (qu’est-ce que l’anodisation dure
). OX-W est conforme à MIL-PRF-8625 Type III, ISO 10074 et UNI 7796. Par rapport à l’anodisation dure traditionnelle, elle présente une rugosité moindre, une meilleure résistance à la corrosion et une coloration plus claire.
Isoler l’aluminium du cuivre
Dans un circuit mixte, la couche anodique interrompt électriquement le couple galvanique entre l’aluminium et le cuivre, grâce à une couche continue et d’épaisseur uniforme sur les surfaces externes.
Faible rugosité : particules et étanchéité
L’anodisation dure tend à augmenter légèrement la rugosité ; OX-W la limite. Avec des alliages spécifiques et des paramètres opératoires définis, la rugosité finale reste inférieure à 0,5 µm Ra. Dans un circuit à liquide, une surface plus lisse apporte :
- moins de particules, car les pics et aspérités sont les premiers points à se détacher par érosion ou au montage et retiennent les résidus d’usinage ;
- une étanchéité fiable sur les portées des joints toriques et des joints d’étanchéité.
OX-W est optimisée pour offrir une résistance élevée à l’usure avec une épaisseur limitée et une faible rugosité. L’épaisseur croît à 50 % vers l’extérieur et 50 % vers l’intérieur : l’augmentation dimensionnelle par surface est la moitié de l’épaisseur du traitement. Les meilleures performances s’obtiennent sur les alliages de la série 6000.
Dissipateurs en aluminium et en cuivre
Les mêmes critères s’appliquent aux dissipateurs de l’électronique de puissance et des data centers, refroidis par air ou par liquide.
Dissipateurs en aluminium : OX-W. L’anodisation dure protège de la corrosion et de l’usure et isole électriquement le dissipateur, une propriété précieuse à proximité de parties sous tension. Les bases de contact avec le module de puissance peuvent être masquées pour ne pas introduire de résistance thermique.
Dissipateurs en cuivre ou en aluminium : NIPLATE®. Le nickel chimique protège le cuivre et l’aluminium de l’oxydation et de la corrosion et recouvre de manière uniforme ailettes, canaux et géométries complexes, là où un dépôt galvanique laisserait des zones non couvertes. Les revêtements NIPLATE® sont brasables. Si la fonction principale est le brasage, les traitements thermiques de durcissement doivent être évités car ils forment un oxyde superficiel qui réduit la mouillabilité ; pour une brasabilité stable dans le temps, la référence est NIPLATE® LINK.
Concevoir la pièce en vue du traitement
Le traitement de surface fait partie de la conception, il ne s’ajoute pas à la fin :
- cotes : avec le nickel chimique, la pièce est usinée en tenant compte de la surépaisseur (tolérance ±10 %, minimum ±2 µm) : 10 µm de revêtement réduisent de 20 µm le diamètre d’un trou et, sur les filetages métriques, l’écart diamétral est égal à 4 fois l’épaisseur ; avec l’anodisation dure, on tient compte de la croissance de 50 % par surface. Le calculateur de tolérances avant traitement
aide à définir les cotes ;
- compatibilité avec le fluide : les lignes directrices OCP demandent de vérifier la compatibilité du fluide avec tous les matériaux en contact avec celui-ci à la température maximale de service. Le revêtement est un matériau en contact avec le fluide et doit être qualifié sur la pièce traitée, avec le fluide du projet, en collaboration avec le client.
Contrôles de laboratoire
Le laboratoire de Micron Coatings Group réalise les contrôles de routine, la validation des traitements et l’analyse de défaillance (qualité et support technique
) :
| Paramètre | Méthode |
|---|
| Épaisseur du revêtement | Microscope, ISO 1463 ; courants de Foucault, ISO 2360 |
| Teneur en phosphore du nickel chimique | Spectroscopie EDS |
| Porosité du nickel chimique | Test au ferroxyle, ASTM B733 |
| Adhérence | ISO 2819 |
| Microdureté Vickers | ISO 4516 |
| Rugosité de surface | ISO 4288 |
| Résistance à la corrosion au brouillard salin | ISO 9227, ISO 10289, ASTM B117 |
| Résistance à l’usure, Taber Abraser | ISO 10074 B.3 |
| Morphologie et composition | MEB avec sonde EDS |
Questions fréquentes
Pourquoi le laiton nickelé chimiquement à haute teneur en phosphore pour les connecteurs leak-free ?
Le NIPLATE® 500 est un nickel chimique à haute teneur en phosphore (P 10–13 %) : sa structure amorphe lui confère la meilleure résistance chimique et à la corrosion parmi les nickels chimiques, avec une porosité très faible dès les faibles épaisseurs. La couche continue isole le laiton du fluide et évite la dézincification et le relargage de zinc ; sur laiton, avec 20 µm, il dépasse 1000 heures au brouillard salin neutre. Il recouvre de manière uniforme filetages, portées et perçages internes, en maintenant dans les tolérances les logements de joints toriques, et à l’état déshydrogéné il atteint déjà 550 HV, une dureté comparable à celle d’un acier trempé, pour résister aux cycles d’accouplement.
Pourquoi le nickel chimique et non un nickel galvanique ?
Le nickel chimique se dépose sans courant extérieur et ne présente pas d’effet de pointe : l’épaisseur est uniforme sur les surfaces externes et internes, avec une tolérance de ±10 % (minimum ±2 µm). Un dépôt galvanique se concentre sur les arêtes et les crêtes et laisse moins de métal dans les trous et les cavités.
Quel traitement pour les cold plates et les manifolds ?
NIPLATE® sur les pièces en cuivre et alliages de cuivre, anodisation dure OX-W sur les pièces en aluminium. La couche anodique isole électriquement l’aluminium du cuivre et la faible rugosité limite les particules et les problèmes d’étanchéité.
Quel traitement pour les dissipateurs en aluminium et en cuivre ?
Anodisation dure OX-W sur l’aluminium, pour la corrosion, l’usure et l’isolation électrique, avec masquage des bases de contact. NIPLATE® sur le cuivre ou l’aluminium, pour la protection contre la corrosion, le recouvrement uniforme des ailettes et la brasabilité.
Le nickel chimique dégrade-t-il l'échange thermique du cuivre ?
L’alliage Ni-P conduit moins bien que le cuivre ; c’est pourquoi on applique sur le cuivre une couche mince et uniforme, à partir de 5 µm : elle protège le cuivre avec un impact limité sur l’échange thermique et le contact électrique.
Ing. Giacomo Bordiga
Quality Manager & Materials Engineer
Ingénieur des Matériaux avec plus de 15 ans d'expérience dans les traitements de surface métalliques. Spécialisé en nickelage chimique, anodisation et systèmes de gestion de la qualité ISO 9001 et IATF 16949.