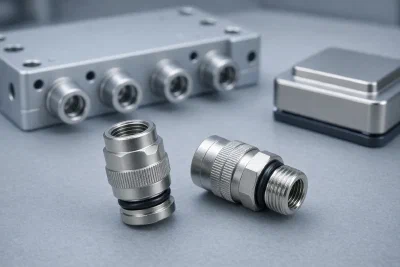
Un conector leak-free (sin fugas) para la refrigeración líquida de los centros de datos es un componente pequeño, pero concentra todos los problemas de un circuito de líquido: corrosión, liberación de metales en el fluido, desgaste en cada acoplamiento, estanqueidad en las juntas tóricas, roscas y pasos internos de difícil acceso. En Micron tratamos en serie racores rápidos y quick disconnect de latón con níquel químico de alto contenido en fósforo para este sector, y es de aquí de donde partimos para hablar de tratamientos superficiales para la refrigeración líquida: conectores, cold plates de cobre, manifolds de aluminio y disipadores.
El contexto explica por qué el tema se ha vuelto urgente. Según un informe de Bernstein, un solo armario NVIDIA GB200 NVL72 monta 108 cold plates y el mercado de cold plates, hoy de 2–3 mil millones de dólares, alcanzará los 6–7 mil millones en 2030 en el escenario base. Más componentes en contacto con el fluido significan más superficies que proteger.
Por qué se degrada un circuito de refrigeración líquida
Los requisitos de fiabilidad de estos circuitos están definidos hoy principalmente por el OCP (Open Compute Project), el consorcio internacional que reúne a los principales operadores hyperscale y fabricantes de hardware para definir estándares abiertos para los centros de datos, incluidos los sistemas de refrigeración líquida. Sus especificaciones ponen el foco en tres problemas principales.
Pares galvánicos entre cobre, latón y aluminio
En los circuitos de refrigeración conviven cobre, latón y aluminio. En un fluido conductor como el agua-glicol, dos metales de distinto potencial conectados eléctricamente forman una celda galvánica y el menos noble se corroe. La especificación OCP sobre fluidos para cold plates lo dice de forma explícita: la combinación de aluminio y cobre es conocida por causar problemas de corrosión galvánica.
Dezincificación del latón y zinc en el fluido
El latón es una aleación cobre-zinc. En agua y agua-glicol, el zinc puede disolverse selectivamente y dejar un cobre poroso y mecánicamente débil: es la dezincificación. Las directrices OCP para los fluidos a base de propilenglicol prefieren latones con menos del 15 % de zinc y, por encima de este umbral, piden verificar su resistencia con el ensayo específico definido en la norma ISO 6509.
Partículas en los microcanales
Las cold plates trabajan con microcanales estrechos. OCP recomienda una filtración en derivación inferior a 5 µm precisamente para evitar que el material particulado quede atrapado en los canales. La especificación de ensayo OCP para cold plates direct-to-chip prevé un lavado en baño de ultrasonidos con partículas admitidas inferiores a 50 µm y ensayos de compatibilidad con el fluido según ASTM D8040 modificada, seguidos de análisis ICP de los iones liberados. Óxidos, residuos de mecanizado y fragmentos de recubrimiento son exactamente lo que estos ensayos detectan.
Conectores leak-free de latón con níquel químico de alto contenido en fósforo: NIPLATE® 500
El latón con níquel químico es una solución industrial consolidada para racores y conectores en contacto con fluidos, y es el caso de uso ideal para los conectores leak-free de la refrigeración líquida. Nuestra elección es el NIPLATE® 500
, un níquel químico de alto contenido en fósforo (P 10–13 %), conforme a ISO 4527 NiP(11) y ASTM B733 Type V.
Por qué el alto contenido en fósforo
El contenido de fósforo determina la microestructura de la aleación Ni-P y, con ella, sus propiedades químicas y mecánicas (los recubrimientos NIPLATE®
). Para un conector sumergido en el fluido, el alto contenido en fósforo aporta tres ventajas:
- estructura amorfa: gracias al elevado contenido en fósforo, la aleación es amorfa, y esto le confiere una elevada resistencia química frente a muchos agentes agresivos. Entre los recubrimientos de níquel químico, el de alto fósforo tiene la mejor resistencia química y a la corrosión;
- porosidad muy baja incluso con espesores reducidos: en condiciones industriales típicas, por encima de 30 µm el recubrimiento puede considerarse exento de porosidad pasante (resistencia a la corrosión
);
- estabilidad en agua y glicol: en las tablas de resistencia química
, el Ni-P de alto fósforo está en clase A, con una velocidad de corrosión de la capa inferior a 2,5 µm/año, en agua desmineralizada hasta 80–82 °C, en agua destilada y en etilenglicol a 20 °C. Es el punto de partida para la cualificación sobre la pieza con el fluido de diseño.
Una barrera continua entre el latón y el fluido
El níquel químico protege por efecto barrera: una capa continua de Ni-P aísla el latón del fluido, de modo que no hay contacto directo, ni dezincificación, ni zinc en solución. En las aleaciones de cobre el comportamiento es especialmente favorable: el recubrimiento y el material base tienen un potencial de reducción muy similar, por lo que no se crea un par galvánico y una eventual porosidad influye muy poco en la corrosión de la pieza (espesor de niquelado para resistencia a la corrosión
). Sobre latón, con 20 µm de NIPLATE® 500, la pieza supera 1000 horas en niebla salina neutra (ISO 9227) con un índice de protección Rp 9 (ISO 10289).
Dureza y desgaste en los ciclos de acoplamiento
Un quick disconnect trabaja con ciclos de acoplamiento y desacoplamiento. Tras únicamente el tratamiento térmico de deshidrogenación (160–180 °C x 4 h), el NIPLATE® 500 alcanza ya una dureza de 550±50 HV, comparable a la de un acero templado, con una pérdida por desgaste Taber (ASTM B733 X1, muelas CS10, 1 kg) de 20±2 mg / 1000 ciclos. En este estado conserva la estructura amorfa y la máxima resistencia química al fluido, ofreciendo al mismo tiempo una superficie dura y uniforme que se desliza de forma constante sobre las juntas y mantiene íntegra la capa protectora en las zonas de contacto.
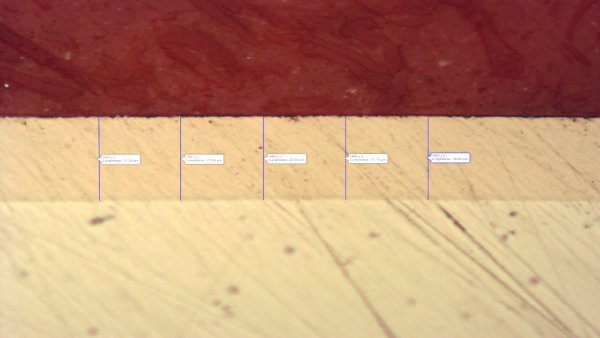
El níquel químico se deposita por reducción autocatalítica, sin corriente externa: no existe el efecto punta de los recubrimientos galvánicos, que concentran metal en aristas y crestas y lo hacen escasear en orificios y cavidades. El espesor es uniforme en las superficies externas e internas, de 3 a 50 µm para NIPLATE® 500, con una tolerancia de ±10 % del valor nominal (mínimo ±2 µm). Para un conector esto significa asientos de juntas tóricas que se mantienen dentro de tolerancia (tolerancias dimensionales y tratamientos galvánicos
) y roscas y pasos internos protegidos igual que las superficies externas.
Latón niquelado y directrices OCP. Las directrices OCP sobre fluidos a base de propilenglicol están en evolución y hoy indican el acero inoxidable para los quick connect. Otros documentos OCP ya recogen la práctica industrial: el white paper Hose and Manual Couplings – Best Practices indica que los acoplamientos para el control térmico son típicamente de acero inoxidable, de latón niquelado o cromado y de aluminio con anodizado duro; el white paper sobre manifolds de rack (v3) registra el latón niquelado como compatible con un fluido PG25 comercial.
En cold plates, intercambiadores y componentes de cobre, la referencia sigue siendo el níquel químico. La aleación Ni-P aplicada con una capa delgada y uniforme protege el cobre de la oxidación, la corrosión y la liberación de iones en el fluido con un impacto limitado en el intercambio térmico y el contacto eléctrico.
En las aleaciones de cobre bastan espesores contenidos: según la condición de servicio, de 5±2 µm (ambiente interior seco) a 20±2 µm (ambiente fuertemente agresivo). El NIPLATE® LINK
, desarrollado para componentes eléctricos de cobre, tiene P 8–13 %, espesor típico 5–15 µm ±2 µm y supera 1000 horas en niebla salina neutra (ISO 9227) sobre cobre con 5 µm, con superficie corroída inferior al 1 %. Protege el cobre del circuito de refrigeración y evita la liberación de sales e iones en el fluido.
Manifolds y piezas de aluminio: anodizado duro OX-W de baja rugosidad
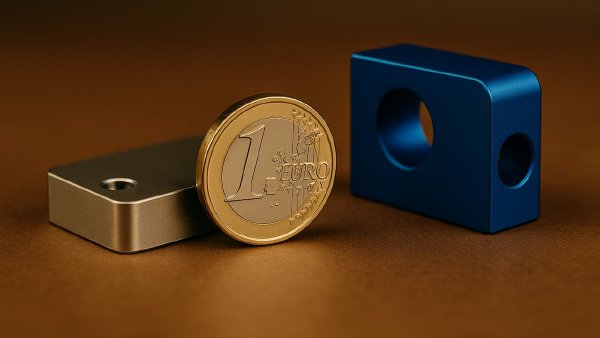
En manifolds, placas y componentes de aluminio, la solución es el anodizado duro OX-W
de Durox. El anodizado duro transforma la superficie en óxido de aluminio compacto, con resistencia a la corrosión y al desgaste, dureza y aislamiento dieléctrico (qué es el anodizado duro
). OX-W es conforme a MIL-PRF-8625 Type III, ISO 10074 y UNI 7796. Respecto al anodizado duro tradicional tiene menor rugosidad, mayor resistencia a la corrosión y una coloración más clara.
Aislar el aluminio del cobre
En un circuito mixto, la capa anódica interrumpe eléctricamente el par galvánico entre aluminio y cobre, con una capa continua y de espesor uniforme en las superficies externas.
Baja rugosidad: partículas y estanqueidad
El anodizado duro tiende a aumentar ligeramente la rugosidad; OX-W la contiene. Con aleaciones específicas y parámetros operativos definidos, la rugosidad final se mantiene por debajo de 0,5 µm Ra. En un circuito de líquido, una superficie más lisa aporta:
- menos partículas, porque picos y asperezas son los primeros puntos que se desprenden por erosión o durante el montaje y retienen residuos de mecanizado;
- estanqueidad fiable en los asientos de juntas tóricas y juntas.
OX-W está optimizado para ofrecer elevada resistencia al desgaste con un espesor contenido y baja rugosidad. El espesor crece un 50 % hacia el exterior y un 50 % hacia el interior: el incremento dimensional por superficie es la mitad del espesor de tratamiento. Las mejores prestaciones se obtienen en las aleaciones de la serie 6000.
Disipadores de aluminio y de cobre
Los mismos criterios valen para los disipadores de la electrónica de potencia y de los centros de datos, refrigerados por aire o por líquido.
Disipadores de aluminio: OX-W. El anodizado duro protege de la corrosión y el desgaste y aísla eléctricamente el disipador, una propiedad valiosa cerca de partes bajo tensión. Las bases de contacto con el módulo de potencia se pueden enmascarar para no introducir resistencia térmica.
Disipadores de cobre o aluminio: NIPLATE®. El níquel químico protege el cobre y el aluminio de la oxidación y la corrosión y cubre de forma uniforme aletas, canales y geometrías complejas, donde un depósito galvánico dejaría zonas sin cubrir. Los recubrimientos NIPLATE® son aptos para soldadura blanda y fuerte. Si la función principal es la soldadura, deben evitarse los tratamientos térmicos de endurecimiento porque forman un óxido superficial que reduce la mojabilidad; para una soldabilidad estable en el tiempo, la referencia es NIPLATE® LINK.
Diseñar la pieza para el tratamiento
El tratamiento superficial forma parte del diseño, no se añade al final:
- cotas: con el níquel químico se mecaniza la pieza teniendo en cuenta el espesor añadido (tolerancia ±10 %, mínimo ±2 µm): 10 µm de recubrimiento reducen en 20 µm el diámetro de un orificio y, en las roscas métricas, la desviación diametral es igual a 4 veces el espesor; con el anodizado duro se considera el crecimiento del 50 % por superficie. La calculadora de tolerancias pretratamiento
ayuda a definir las cotas;
- compatibilidad con el fluido: las directrices OCP piden verificar la compatibilidad del fluido con todos los materiales en contacto con él a la máxima temperatura de servicio. El recubrimiento es un material en contacto con el fluido y debe cualificarse sobre la pieza tratada, con el fluido de diseño, junto con el cliente.
Controles de laboratorio
El laboratorio de Micron Coatings Group realiza los controles de rutina, la validación de los tratamientos y el análisis de fallos (calidad y soporte técnico
):
| Parámetro | Método |
|---|
| Espesor del recubrimiento | Microscopio, ISO 1463; corrientes inducidas, ISO 2360 |
| Contenido de fósforo del níquel químico | Espectroscopia EDS |
| Porosidad del níquel químico | Ferroxyl test, ASTM B733 |
| Adherencia | ISO 2819 |
| Microdureza Vickers | ISO 4516 |
| Rugosidad superficial | ISO 4288 |
| Resistencia a la corrosión en niebla salina | ISO 9227, ISO 10289, ASTM B117 |
| Resistencia al desgaste, Taber Abraser | ISO 10074 B.3 |
| Morfología y composición | SEM con sonda EDS |
Preguntas frecuentes
¿Por qué latón con níquel químico de alto contenido en fósforo para los conectores leak-free?
NIPLATE® 500 es un níquel químico de alto contenido en fósforo (P 10–13 %): la estructura amorfa le confiere la mejor resistencia química y a la corrosión entre los niqueles químicos, con una porosidad muy baja incluso con espesores reducidos. La capa continua aísla el latón del fluido y evita la dezincificación y la liberación de zinc; sobre latón, con 20 µm, supera 1000 horas en niebla salina neutra. Cubre de forma uniforme roscas, asientos y orificios internos, manteniendo dentro de tolerancia los asientos de las juntas tóricas, y ya en estado deshidrogenado alcanza 550 HV, una dureza comparable a la de un acero templado, para resistir los ciclos de acoplamiento.
¿Por qué níquel químico y no un níquel galvánico?
El níquel químico se deposita sin corriente externa y no tiene efecto punta: el espesor es uniforme en las superficies externas e internas, con tolerancia ±10 % (mínimo ±2 µm). Un depósito galvánico se concentra en aristas y crestas y deja menos metal en orificios y cavidades.
¿Qué tratamiento para cold plates y manifolds?
NIPLATE® en las piezas de cobre y aleaciones de cobre, anodizado duro OX-W en las piezas de aluminio. La capa anódica aísla eléctricamente el aluminio del cobre y la baja rugosidad limita las partículas y los problemas de estanqueidad.
¿Qué tratamiento para los disipadores de aluminio y de cobre?
Anodizado duro OX-W en el aluminio, para protección frente a la corrosión y el desgaste y aislamiento eléctrico, con enmascarado de las bases de contacto. NIPLATE® en el cobre o en el aluminio, para protección frente a la corrosión, cobertura uniforme de las aletas y soldabilidad.
¿El níquel químico empeora el intercambio térmico del cobre?
La aleación Ni-P conduce menos que el cobre, por eso sobre el cobre se aplica una capa delgada y uniforme, a partir de 5 µm: protege el cobre con un impacto limitado en el intercambio térmico y el contacto eléctrico.
Ing. Giacomo Bordiga
Quality Manager & Materials Engineer
Ingeniero de Materiales con más de 15 años de experiencia en tratamientos superficiales metálicos. Especializado en niquelado químico, anodizado y sistemas de gestión de calidad ISO 9001 e IATF 16949.